Sac Bükme Kılavuzu: Pres Bükme Parçaları için Tasarım Kuralları
Yayın tarihi: 2026-08-05
Pres Fren Parçaları için Temel Tasarım Hususları
Bu sac bükme kılavuzları, pres freni üretiminden önce kontrol edilmesi gereken minimum flanş uzunluklarını, delik-büküm mesafelerini, büküm boşluklarını, Z büküm limitlerini, iç yarıçapları, dar bükümleri, kenar kıvırmalarını ve takım kısıtlamalarını açıklamaktadır. Tabloları pratik tasarım referansları olarak kullanın ve son değerleri seçilen malzeme, sac kalınlığı, takım ve makine kapasitesine göre doğrulayın.
Minimum Flanş Uzunluğu
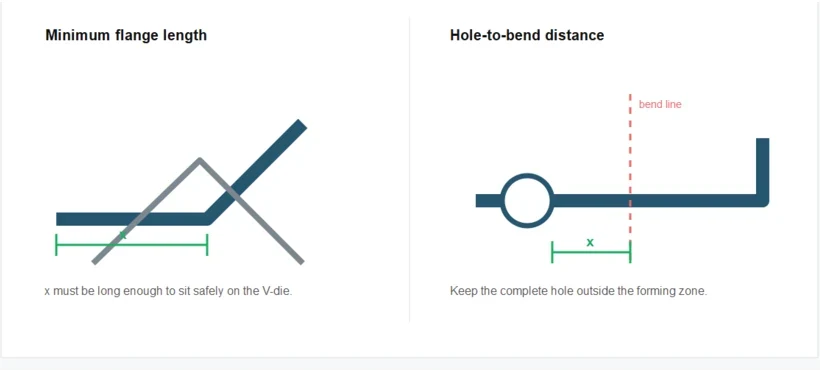
Kalıplama işlemi, bükülmüş bir parçanın üretilebilmesi için dikkate alınması gereken minimum boyutsal sınırlar getirir. Eğer flanş, gerekli alt kalıp için çok kısa ise, belirtilen büküm üretilemez. Gerçek sınırlar, parça geometrisine ve büküm uzunluğuna bağlı olarak değişebilir.
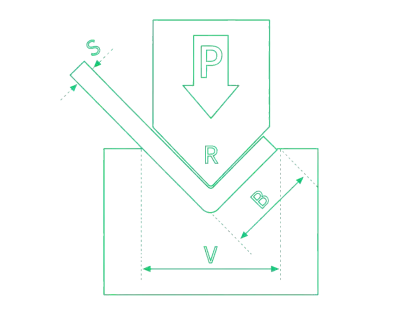
Gerekli bükme kuvveti ve V-kalıp açıklığı için ilk tahmini yapmak üzere aşağıdaki formülü kullanın. Pres freni bükme hesaplayıcısı.
| Levha Kalınlığı(ları) | Bükülme Açısı ≥ 90° için x (w) | x, Bükülme Açısı < 90° (w) için |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 14 mm | 22 mm |
| 4 mm | 18,5 mm | 23 mm |
| 5 mm | 24 mm | 30 mm |
| 6 mm | 30 mm | 38 mm |
| 8 mm | 38 mm | 45 mm |
| 10 mm | 45 mm | 59 mm |
| 12 mm | 59 mm | 88 mm |
| 15 mm | 88 mm |
| Levha Kalınlığı(ları) | Bükülme Açısı ≥ 90° için x (w) | x, Bükülme Açısı < 90° (w) için |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 15,5 mm | 22 mm |
| 4 mm | 22,5 mm | 27 mm |
| 5 mm | 30 mm | 38 mm |
| 6 mm | 38 mm | 43 mm |
| 8 mm | 43 mm | 57 mm |
| 10 mm | 57 mm | 72 mm |
| 12 mm | 72 mm | |
| 15 mm | 104 mm |
İç konturlar ile viraj çizgisi arasındaki minimum mesafe
Bükme çizgisine çok yakın konumlandırılmış delikler veya kesikler, şekillendirme sırasında deformasyona uğrayabilir. Bu nedenle yeterli bir boşluk bırakılmalıdır.
Bükülmeye olan minimum mesafe, yukarıda belirtilen minimum flanş uzunluğu ile aynıdır. Minimum flanş diyagramında, x boyutu, bükülme çizgisinden konturun en yakın kenarına olan mesafeyi temsil eder.
İşlevsel nedenlerle deliklerin veya konturların büküm noktasına yakın kalması gerekiyorsa, aşağıdaki bölümde açıklandığı gibi tasarıma büküm boşlukları eklenebilir. Yetersiz tasarım boşluğundan kaynaklanan bozulma güvenilir bir şekilde kontrol edilemez.
Bükülme Gidericileri
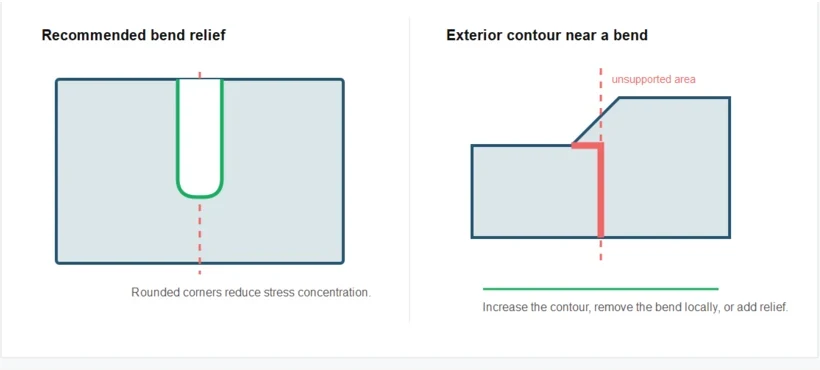
Minimum delik-büküm mesafesi korunamıyorsa, şekillendirme bölgesine yakın deliklerin veya kesiklerin deformasyona uğramasını önlemek için büküm rahatlatma parçaları eklenebilir. Büküm rahatlatma parçaları tasarlanırken aşağıdaki noktalar dikkate alınmalıdır:
- Parçanın yapısal stabilitesini korumak için bükülme bölgesinde yeterli miktarda malzeme kalmalıdır.
- Köşeleri kare olan dikdörtgenler gibi keskin kenarlı kesikler, malzemenin köşelerde yerel olarak zayıflamasına neden olduğu için çatlamaya yol açabilir.
- Tercih edilen bükülme giderme geometrisi, yuvarlak köşeli dikdörtgen bir kesiktir.
Dış Konturlar ile Viraj Hattı Arasındaki Minimum Mesafe
Bir parçada büküm çizgisine yakın konik flanşlar veya diğer dış konturlar varsa, minimum flanş uzunluğu için kullanılan kurallar burada da geçerlidir.
Dış kontur, mevcut flanş uzunluğunu minimum uzunluğun altına düşürdüğünde, malzeme artık alt kalıp tarafından tam olarak desteklenmez. Bu alan bükme sırasında deforme olabilir veya tamamen şekillendirilemeyebilir.
Bu rahatsızlığı önlemenin üç yolu vardır:
- Kritik bölgedeki kıvrımı kaldırın.
- Minimum flanş uzunluğu gereksinimini karşılamak için kritik alanı genişletin.
- Kritik bölgenin virajdan hariç tutulması için bir rahatlatma kesimi ekleyin.
Minimum Z-Büküm Yüksekliği
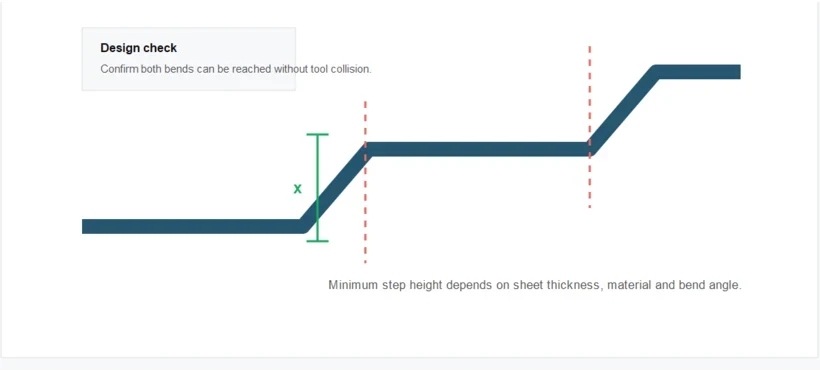
Z profili oluşturan iki ardışık büküm için, takımın aşağıdaki minimum adım yüksekliklerine ihtiyacı vardır.
| Levha Kalınlığı(ları) | Bükülme Açısı ≥ 90° için x (w) | x, Bükülme Açısı < 90° (w) için |
|---|---|---|
| 1 mm | 11,5 mm | 18,5 mm |
| 1,5 mm | 12,5 mm | 19,5 mm |
| 2 mm | 15 mm | 20,5 mm |
| 2,5 mm | 20 mm | 26 mm |
| 3 mm | 24,5 mm | 35 mm |
| 4 mm | 30 mm | 35,5 mm |
| 5 mm | 36 mm | 44 mm |
| 6 mm | 46 mm | 58 mm |
| 8 mm | 59 mm | 72 mm |
| 10 mm | 70 mm | 86 mm |
| 12 mm | 98 mm | |
| 15 mm | 128 mm |
| Levha Kalınlığı(ları) | Bükülme Açısı ≥ 90° için x (w) | x, Bükülme Açısı < 90° (w) için |
|---|---|---|
| 1 mm | 11,5 mm | 19 mm |
| 1,5 mm | 13,5 mm | 20 mm |
| 2 mm | 18 mm | 26,5 mm |
| 2,5 mm | 24 mm | 32,5 mm |
| 3 mm | 26 mm | 36 mm |
| 4 mm | 36 mm | 53 mm |
| 5 mm | 43,5 mm | 53 mm |
| 6 mm | 53,5 mm | 63,5 mm |
| 8 mm | 65,5 mm | 78 mm |
| 10 mm | 92 mm | |
| 12 mm | 109 mm | |
| 15 mm | 181 mm |
Maksimum Flanş Uzunluğu
U-Profilleriyle Alet Çarpışması
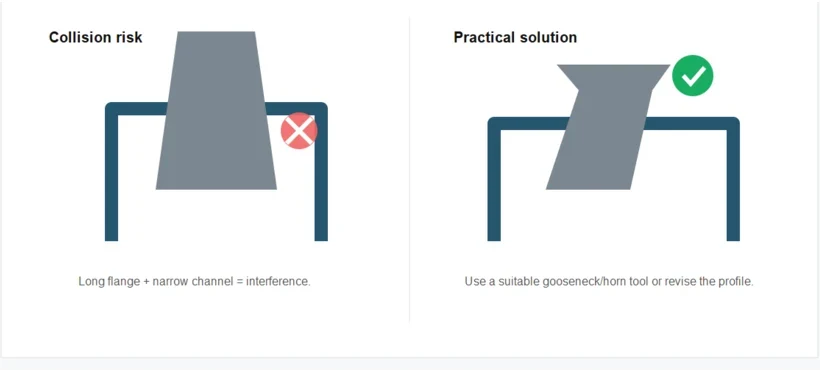
Flanşlar çok uzunsa veya tasarlanan U profili çok darsa, iş parçası üst takım veya üst kirişle çarpışabilir. U profilleri için elde edilebilecek boyutlar, mevcut takım ve kiriş boşluklarına bağlıdır.
6 mm ve üzeri malzeme kalınlıkları için, parça boyutu ve geometrisi nedeniyle kaz boynu zımba yerine düz zımba gerekebilir.
Mevcut çalışma uzunlukları, kontrol konfigürasyonları ve takım seçenekleri şu adreste incelenebilir: CNC pres bükme makinesi sayfa.
Boynuz Aletleri
Yanal boynuz uzantılı aletler, kapalı çerçeveli bileşenlerde gizli büküm hatları oluşturmayı mümkün kılar. Bükümün gizli bölümü 32 mm'yi geçmemeli ve boynuz için yeterli dikey boşluk sağlanmalıdır.
Pres Freni Bükme Yarıçapı
- Belirtilen değerler, kullanılan aletlere bağlı olarak önemli ölçüde değişiklik gösterebilir.
- Oluşan iç bükme yarıçapı esas olarak seçilen alt kalıp tarafından belirlenir. Zımba yarıçapının etkisi genellikle sınırlıdır.
- İç bükme yarıçapı, malzeme partisine, takım durumuna ve parça geometrisine bağlı olarak değişebilir.
- Üretim öncesinde özel olarak kararlaştırılmadığı takdirde, modellenen yarıçaplar aşağıda gösterilen ulaşılabilir aralık içindeki bir yarıçapa otomatik olarak ayarlanabilir.

90°'lik Virajlar İçin Viraj Yarıçapları
| Levha Kalınlığı (t) | Üst Takım Yarıçapı | V-Kalıp Açılışı | İç Bükme Yarıçapı |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Yaklaşık 0,5-1,7 |
| 0.8 | 0.5-1 | 4-12 | Yaklaşık 0,8-2,5 |
| 1 | 1 | 6-12 | Yaklaşık 1.0-2.5 |
| 1.5 | 1 | 6-16 | Yaklaşık 1,5-3,4 |
| 2 | 1-2 | 10-20 | Yaklaşık 2.0-4.2 |
| 2.5 | 1-2.5 | 12-24 | Yaklaşık 2,5-5,0 |
| 3 | 1-3 | 16-30 | Yaklaşık 3.0-6.3 |
| 4 | 1-4 | 20-40 | Yaklaşık 4.0-8.0 |
| 5 | 1-5 | 30-50 | Yaklaşık 5.0-10.1 |
| 6 | 1-6 | 30-60 | Yaklaşık 6.0-11.8 |
| 8 | 4-8 | 50-90 | Yaklaşık 10.2-18.1 |
| 10 | 4-10 | 70-120 | Yaklaşık 14.0-24.2 |
| 12 | 5-10 | 80-120 | Yaklaşık 15,8-24,4 |
| 15 | 6-10 | 90-120 | Yaklaşık 17,9-24,1 |
| Levha Kalınlığı (t) | Üst Takım Yarıçapı | V-Kalıp Açılışı | İç Bükme Yarıçapı |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Yaklaşık 0,5-1,8 |
| 0.8 | 0.5-1 | 4-12 | Yaklaşık 0,8-2,6 |
| 1 | 1 | 6-12 | Yaklaşık 1.0-2.7 |
| 1.5 | 1 | 6-16 | Yaklaşık 1,5-3,7 |
| 2 | 1-2 | 10-20 | Yaklaşık 2.0-4.6 |
| 2.5 | 1-2.5 | 12-24 | Yaklaşık 2,5-5,7 |
| 3 | 1-3 | 16-30 | Yaklaşık 3.0-7.0 |
| 4 | 1-4 | 20-40 | Yaklaşık 4.0-9.0 |
| 5 | 1-5 | 30-50 | Yaklaşık 7,3-11,2 |
| 6 | 1-6 | 30-60 | Yaklaşık 7,2-13,6 |
| 8 | 4-8 | 50-90 | Yaklaşık 12,2-19,9 |
| 10 | 4-10 | 70-120 | Yaklaşık 16.1-26.6 |
| 12 | 4-10 | 80-120 | Yaklaşık 18,5-27,3 |
| 15 | 4-10 | 90-120 | Yaklaşık 21.0-27.8 |
| Levha Kalınlığı (t) | Üst Takım Yarıçapı | V-Kalıp Açılışı | İç Bükme Yarıçapı |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Yaklaşık 1,3-2,1 |
| 0.8 | 0.5-1 | 4-12 | Yaklaşık 1,2-3,0 |
| 1 | 1 | 6-12 | Yaklaşık 1,6-3,0 |
| 1.5 | 1 | 6-16 | Yaklaşık 1,6-4,0 |
| 2 | 1-2 | 10-20 | Yaklaşık 2,6-5,0 |
| 2.5 | 1-2.5 | 12-24 | Yaklaşık 2,8-5,9 |
| 3 | 1-3 | 16-30 | Yaklaşık 3,8-7,5 |
| 4 | 1-4 | 20-40 | Yaklaşık 4,6-19,6 |
| 5 | 1-5 | 30-50 | Yaklaşık 6,9-12,0 |
| 6 | 1-6 | 30-60 | Yaklaşık 6,9-14,1 |
| 8 | 4-8 | 50-90 | Yaklaşık 12.0-21.6 |
| 10 | 4-10 | 70-120 | Yaklaşık 16.1-29.6 |
| 12 | 5-10 | 80-120 | Yaklaşık 21,9-29,1 |
| 15 | 6-10 | 90-120 | Yaklaşık 20,4-28,5 |
90°'nin Altındaki Bükme Açıları
90°'nin altında bir açıya sahip sac metal bükümler için aşağıdaki işleme gereksinimleri geçerlidir:
- 5 mm'ye kadar sac kalınlıkları için, maksimum 30°'lik açılma açısına sahip bir bükme kalıbı önerilir.
- 6 mm ve üzeri sac kalınlıkları için, 60-80°'lik bir açılma açısına sahip bükme kalıpları kullanılmalıdır.
- Özellikle küçük bükme açılarında, 3 mm ve üzeri kalınlıktaki malzemelerde akut çatlamalar meydana gelebilir.
- Dar bükümlü bağlantı parçaları çatlama riskini artırır.
- Bu sorun, alüminyumda daha düşük malzeme kalınlıklarında bile ortaya çıkabilir.
| Bükülme Açısı < 90° | Karbon Çelik Kalınlığı | Paslanmaz Çelik Kalınlığı | Alüminyum Kalınlığı |
|---|---|---|---|
| < 30° | – | – | – |
| 30-35° | 2,0 mm'ye kadar | 2,0 mm'ye kadar | – |
| 35-40° | 4,0 mm'ye kadar | 4,0 mm'ye kadar | 2,0 mm'ye kadar |
| 40-45° | 6,0 mm'ye kadar | 6,0 mm'ye kadar | 2,5 mm'ye kadar |
| 45-60° | 8,0 mm'ye kadar | 8,0 mm'ye kadar | 2,5 mm'ye kadar |
| 60-80° | Belirtilen bir sınır yok. | Belirtilen bir sınır yok. | 5,0 mm'ye kadar |
Sac Metal Kenarları (180°)
180° açılı etek uçları için aşağıdaki şartlar geçerlidir:
- Bu tip büküm için maksimum malzeme kalınlığı 2 mm'dir.
- Kenar dikişinde 0,2 mm'lik bir boşluk bırakılmalıdır. Ancak bu boşluk üretim sürecinde kapatılacaktır.
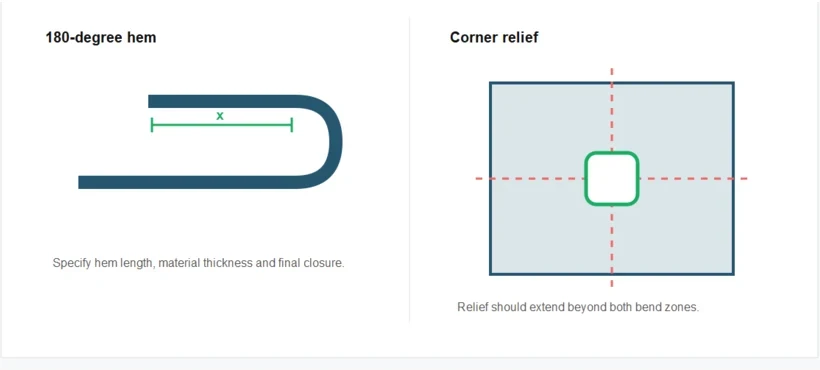
Farklı Çarşaf Kalınlıkları İçin Minimum Kenar Uzunlukları
| Levha Kalınlığı(ları) | x, Bükülme Açısı < 90° (w) için |
|---|---|
| 0,5 mm | 10 mm |
| 0,8 mm | 10 mm |
| 1 mm | 10 mm |
| 1,5 mm | 10,5 mm |
| 2 mm | 13 mm |
Maksimum etek ucu genişliği 1500 mm ile sınırlıdır.
Sac Metal Bükme Giderme Kesimleri
Lazer kesim özelliklerinin minimum ulaşılabilir genişliği vardır ve CAD dosyasında doğru şekilde temsil edilmelidir. Bükülme uçlarındaki kesim çizgileri, bükülme rölyefi olarak tasarlanmalıdır. Çizime küçük bir kesik eklenebilir veya köşe rölyefi seçeneği belirtilebilir. Bitişik bükülme bölgeleri arasında yeterli ayrım olmazsa, malzeme kesim boyunca yırtılmaya devam edebilir.
Virajlara Bitişik Rölyefler
Bükülme noktalarının yanındaki oyukların minimum genişliği ve derinliği, malzeme kalınlığına eşit olmalıdır. Parça stabilitesini korurken doğru şekillendirmeye olanak sağlamak için bükülme noktasının etrafında yeterli boşluk bırakılmalıdır.
Köşe Rölyefleri
Köşe rölyefleri, her yönde büküm bölgesinin en az 1 mm ötesine uzanmalıdır. Bu ek uzunluk, yeterli şekillendirme boşluğu sağlar ve daha kalın malzemeler için artırılması gerekebilir.
Üst üste binen çıkıntılar arasındaki minimum boşluk
Doğru hesaplama ve güvenilir üretim için, üst üste binen iki tırnak arasında en az 0,2 mm boşluk bırakılmalıdır.
Mevcut ekipman gerekli takım açıklığı, bükme hassasiyeti veya otomasyon seviyesini karşılayamıyorsa, mevcut seçenekleri gözden geçirin. Pres freni yükseltme çözümleri Bileşen tasarımını değiştirmeden önce.