Directives de pliage de tôle : Règles de conception pour les pièces de presse plieuse
Date de sortie : 05/08/2026
Considérations clés en matière de conception des pièces de presse plieuse
Ces directives de pliage de tôle expliquent les longueurs minimales de bride, les jeux entre les trous et les plis, les dégagements de pliage, les limites de pliage en Z, les rayons intérieurs, les plis aigus, les ourlets et les contraintes d'outillage à vérifier avant la production sur presse plieuse. Utilisez les tableaux comme références pratiques pour la conception et confirmez les valeurs finales en fonction du matériau sélectionné, de l'épaisseur de la tôle, de l'outillage et de la capacité de la machine.
Longueur minimale de la bride
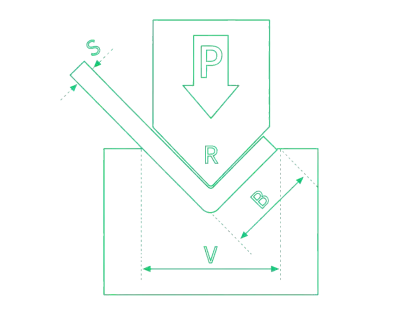
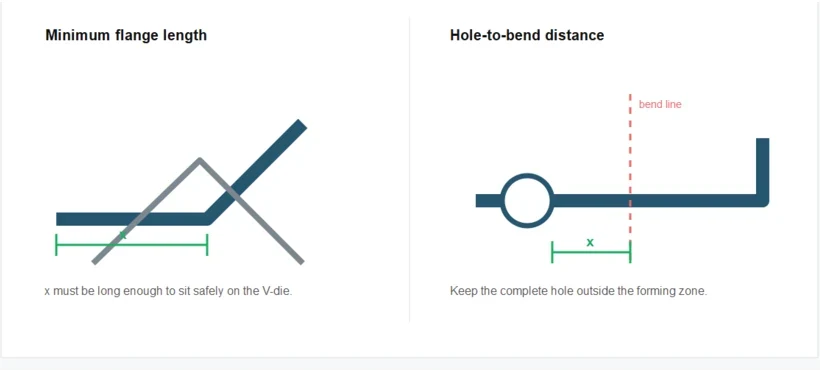
L'outillage impose des limites dimensionnelles minimales à prendre en compte pour garantir la fabrication d'une pièce pliée. Si une bride est trop courte pour la matrice inférieure requise, le pli spécifié ne peut être réalisé. Les limites réelles peuvent varier en fonction de la géométrie de la pièce et de la longueur du pli.
Pour une première estimation de la force de pliage requise et de l'ouverture de la matrice en V, utilisez le calculateur de pliage de presse plieuse.
| Épaisseur de la feuille (s) | x pour un angle de pliage ≥ 90° (w) | x pour un angle de pliage < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 14 mm | 22 mm |
| 4 mm | 18,5 mm | 23 mm |
| 5 mm | 24 mm | 30 mm |
| 6 mm | 30 mm | 38 mm |
| 8 mm | 38 mm | 45 mm |
| 10 mm | 45 mm | 59 mm |
| 12 mm | 59 mm | 88 mm |
| 15 mm | 88 mm |
| Épaisseur de la feuille (s) | x pour un angle de pliage ≥ 90° (w) | x pour un angle de pliage < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 15,5 mm | 22 mm |
| 4 mm | 22,5 mm | 27 mm |
| 5 mm | 30 mm | 38 mm |
| 6 mm | 38 mm | 43 mm |
| 8 mm | 43 mm | 57 mm |
| 10 mm | 57 mm | 72 mm |
| 12 mm | 72 mm | |
| 15 mm | 104 mm |
Distance minimale entre les contours internes et la ligne de courbure
Les trous ou découpes trop proches d'une ligne de pliage peuvent se déformer lors du formage. Il est donc impératif de maintenir un jeu suffisant.
La distance minimale jusqu'au pli est identique à la longueur minimale de bride spécifiée ci-dessus. Sur le diagramme de bride minimale, la dimension x représente la distance entre la ligne de pli et le bord le plus proche du contour.
Si, pour des raisons fonctionnelles, des trous ou des contours doivent rester proches du pli, des dégagements de pli peuvent être intégrés à la conception, comme décrit dans la section suivante. Il est impossible de contrôler efficacement les déformations causées par un jeu insuffisant.
Dégagements de courbure
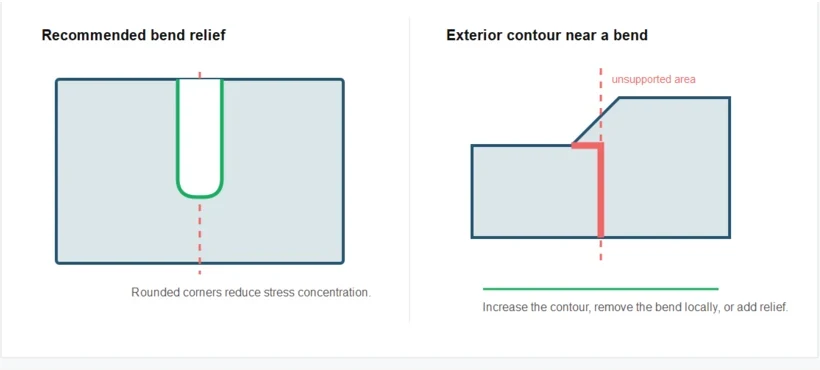
Si la distance minimale entre le trou et le pli ne peut être respectée, des dégagements de pliage peuvent être ajoutés pour éviter la déformation des trous ou des découpes proches de la zone de formage. Les points suivants doivent être pris en compte lors de la conception de ces dégagements :
- Il doit rester suffisamment de matière dans la zone de pliage pour maintenir la stabilité structurelle de la pièce.
- Les découpes à bords vifs, comme les rectangles à angles internes carrés, peuvent amorcer des fissures car le matériau est localement fragilisé au niveau des angles.
- La géométrie de dégagement de pliage privilégiée est une découpe rectangulaire aux coins arrondis.
Distance minimale entre les contours externes et la ligne de courbure
Si une pièce comporte des brides coniques ou d'autres contours externes proches de la ligne de pliage, les mêmes règles que celles utilisées pour la longueur minimale des brides s'appliquent.
Lorsque le contour extérieur réduit la bride disponible en dessous de la longueur minimale, le matériau n'est plus entièrement soutenu par la matrice inférieure. Cette zone peut se déformer lors du pliage ou ne pas être formée complètement.
Il existe trois façons de prévenir cette affection :
- Supprimez le pli de la zone critique.
- Élargir la zone critique pour satisfaire à l'exigence de longueur minimale de bride.
- Pratiquer une découpe de dégagement afin d'exclure la zone critique du pli.
Hauteur minimale du coude en Z
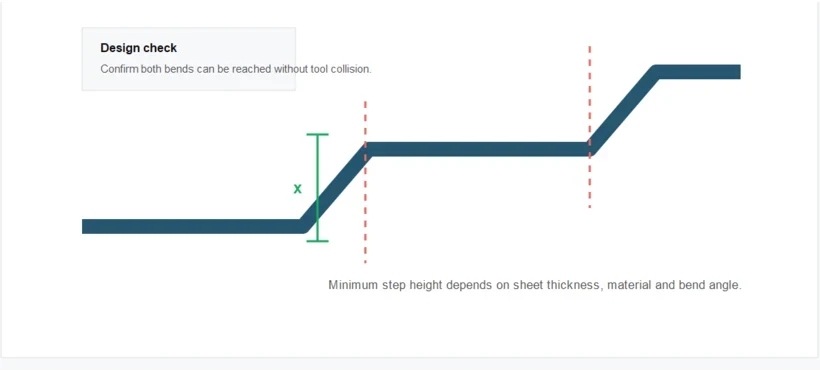
Pour deux pliages consécutifs formant un profil en Z, l'outillage nécessite les hauteurs de marche minimales suivantes.
| Épaisseur de la feuille (s) | x pour un angle de pliage ≥ 90° (w) | x pour un angle de pliage < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 18,5 mm |
| 1,5 mm | 12,5 mm | 19,5 mm |
| 2 mm | 15 mm | 20,5 mm |
| 2,5 mm | 20 mm | 26 mm |
| 3 mm | 24,5 mm | 35 mm |
| 4 mm | 30 mm | 35,5 mm |
| 5 mm | 36 mm | 44 mm |
| 6 mm | 46 mm | 58 mm |
| 8 mm | 59 mm | 72 mm |
| 10 mm | 70 mm | 86 mm |
| 12 mm | 98 mm | |
| 15 mm | 128 mm |
| Épaisseur de la feuille (s) | x pour un angle de pliage ≥ 90° (w) | x pour un angle de pliage < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 19 mm |
| 1,5 mm | 13,5 mm | 20 mm |
| 2 mm | 18 mm | 26,5 mm |
| 2,5 mm | 24 mm | 32,5 mm |
| 3 mm | 26 mm | 36 mm |
| 4 mm | 36 mm | 53 mm |
| 5 mm | 43,5 mm | 53 mm |
| 6 mm | 53,5 mm | 63,5 mm |
| 8 mm | 65,5 mm | 78 mm |
| 10 mm | 92 mm | |
| 12 mm | 109 mm | |
| 15 mm | 181 mm |
Longueur maximale de la bride
Collision de l'outil avec les profilés en U
Si les ailes sont trop longues ou si le profil en U prévu est trop étroit, la pièce à usiner risque de heurter l'outil supérieur ou la poutre supérieure. Les dimensions réalisables pour les profils en U dépendent des dégagements disponibles au niveau de l'outil et de la poutre.
Pour les matériaux d'une épaisseur de 6 mm et plus, la taille et la géométrie de la pièce peuvent nécessiter un poinçon droit au lieu d'un poinçon à col de cygne.
Les longueurs de travail disponibles, les configurations de commande et les options d'outillage peuvent être consultées sur le presse plieuse CNC page.
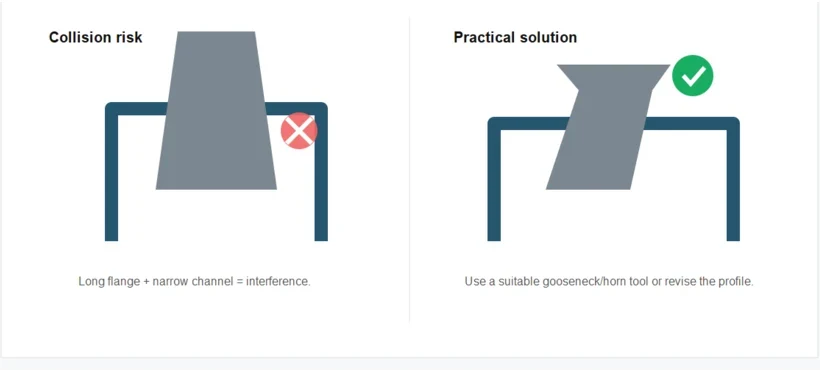
Outils pour corne
Les outils munis de rallonges latérales permettent de réaliser des pliages dissimulés dans les composants à cadre fermé. La partie dissimulée du pli ne doit pas excéder 32 mm et un dégagement vertical suffisant doit être prévu pour la rallonge.
Rayon de pliage de la presse plieuse
- Les valeurs indiquées peuvent varier considérablement en fonction de l'outillage utilisé.
- Le rayon de courbure intérieur résultant est principalement déterminé par la matrice inférieure choisie. Le rayon du poinçon n'a généralement qu'une influence limitée.
- Le rayon de courbure intérieur peut varier en fonction du lot de matériau, de l'état de l'outillage et de la géométrie de la pièce.
- Sauf accord spécifique conclu avant la production, les rayons modélisés peuvent être ajustés automatiquement à un rayon compris dans la plage réalisable indiquée ci-dessous.

Rayons de courbure pour les coudes à 90°
| Épaisseur de la feuille (t) | Rayon de l'outil supérieur | Ouverture de la matrice en V | Rayon de courbure intérieur |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Environ 0,5 à 1,7 |
| 0.8 | 0.5-1 | 4-12 | Environ 0,8-2,5 |
| 1 | 1 | 6-12 | Environ 1,0-2,5 |
| 1.5 | 1 | 6-16 | Environ 1,5 à 3,4 |
| 2 | 1-2 | 10-20 | Environ 2,0-4,2 |
| 2.5 | 1-2.5 | 12-24 | Environ 2,5-5,0 |
| 3 | 1-3 | 16-30 | Environ 3,0-6,3 |
| 4 | 1-4 | 20-40 | Environ 4,0-8,0 |
| 5 | 1-5 | 30-50 | Environ 5,0-10,1 |
| 6 | 1-6 | 30-60 | Environ 6,0-11,8 |
| 8 | 4-8 | 50-90 | Environ 10,2-18,1 |
| 10 | 4-10 | 70-120 | Environ 14,0-24,2 |
| 12 | 5-10 | 80-120 | Environ 15,8-24,4 |
| 15 | 6-10 | 90-120 | Environ 17,9-24,1 |
| Épaisseur de la feuille (t) | Rayon de l'outil supérieur | Ouverture de la matrice en V | Rayon de courbure intérieur |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Environ 0,5 à 1,8 |
| 0.8 | 0.5-1 | 4-12 | Environ 0,8-2,6 |
| 1 | 1 | 6-12 | Environ 1,0-2,7 |
| 1.5 | 1 | 6-16 | Environ 1,5 à 3,7 |
| 2 | 1-2 | 10-20 | Environ 2,0-4,6 |
| 2.5 | 1-2.5 | 12-24 | Environ 2,5 à 5,7 |
| 3 | 1-3 | 16-30 | Environ 3,0-7,0 |
| 4 | 1-4 | 20-40 | Environ 4,0-9,0 |
| 5 | 1-5 | 30-50 | Environ 7,3-11,2 |
| 6 | 1-6 | 30-60 | Environ 7,2-13,6 |
| 8 | 4-8 | 50-90 | Environ 12,2-19,9 |
| 10 | 4-10 | 70-120 | Environ 16,1-26,6 |
| 12 | 4-10 | 80-120 | Environ 18,5-27,3 |
| 15 | 4-10 | 90-120 | Environ 21,0-27,8 |
| Épaisseur de la feuille (t) | Rayon de l'outil supérieur | Ouverture de la matrice en V | Rayon de courbure intérieur |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Environ 1,3-2,1 |
| 0.8 | 0.5-1 | 4-12 | Environ 1,2-3,0 |
| 1 | 1 | 6-12 | Environ 1,6-3,0 |
| 1.5 | 1 | 6-16 | Environ 1,6-4,0 |
| 2 | 1-2 | 10-20 | Environ 2,6-5,0 |
| 2.5 | 1-2.5 | 12-24 | Environ 2,8-5,9 |
| 3 | 1-3 | 16-30 | Environ 3,8-7,5 |
| 4 | 1-4 | 20-40 | Environ 4,6-19,6 |
| 5 | 1-5 | 30-50 | Environ 6,9-12,0 |
| 6 | 1-6 | 30-60 | Environ 6,9-14,1 |
| 8 | 4-8 | 50-90 | Environ 12,0-21,6 |
| 10 | 4-10 | 70-120 | Environ 16,1-29,6 |
| 12 | 5-10 | 80-120 | Environ 21,9-29,1 |
| 15 | 6-10 | 90-120 | Environ 20,4-28,5 |
Angles de pliage inférieurs à 90°
Les exigences de traitement suivantes s'appliquent aux pliages de tôles dont l'angle inclus est inférieur à 90° :
- Pour des épaisseurs de tôle allant jusqu'à 5 mm, une matrice de pliage avec un angle d'ouverture maximal inclus de 30° est recommandée.
- Pour les tôles d'une épaisseur de 6 mm et plus, il convient d'utiliser des matrices de pliage avec un angle d'ouverture inclus de 60 à 80°.
- Des fissures aiguës peuvent apparaître dans les matériaux d'une épaisseur de 3 mm et plus, en particulier à des angles de pliage plus petits.
- Les languettes de pliage étroites augmentent le risque de fissures.
- Ce problème peut survenir dans l'aluminium, même pour des épaisseurs de matériau plus faibles.
| Angle de pliage < 90° | Épaisseur de l'acier au carbone | Épaisseur de l'acier inoxydable | Épaisseur de l'aluminium |
|---|---|---|---|
| < 30° | – | – | – |
| 30-35° | Jusqu'à 2,0 mm | Jusqu'à 2,0 mm | – |
| 35-40° | Jusqu'à 4,0 mm | Jusqu'à 4,0 mm | Jusqu'à 2,0 mm |
| 40-45° | Jusqu'à 6,0 mm | Jusqu'à 6,0 mm | Jusqu'à 2,5 mm |
| 45-60° | Jusqu'à 8,0 mm | Jusqu'à 8,0 mm | Jusqu'à 2,5 mm |
| 60-80° | Aucune limite spécifiée | Aucune limite spécifiée | Jusqu'à 5,0 mm |
Ourlets de tôle (180°)
Les exigences suivantes s'appliquent aux ourlets à 180° :
- L'épaisseur maximale du matériau pour ce type de pliage est de 2 mm.
- L'ourlet doit présenter un écart de 0,2 mm. Cependant, cet écart sera comblé lors de la fabrication.
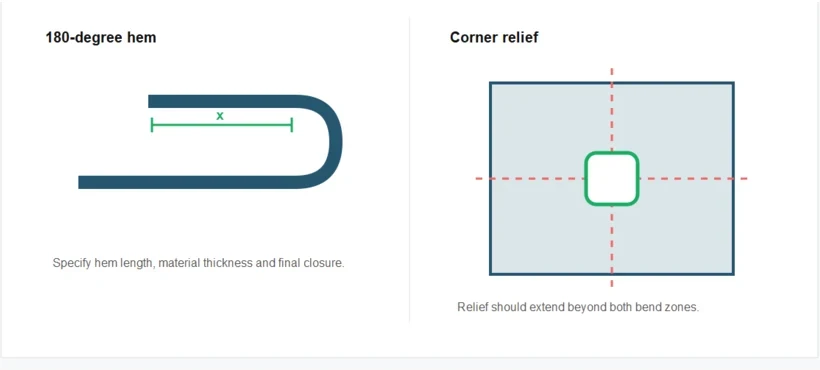
Longueurs minimales d'ourlet pour différentes épaisseurs de drap
| Épaisseur de la feuille (s) | x pour un angle de pliage < 90° (w) |
|---|---|
| 0,5 mm | 10 mm |
| 0,8 mm | 10 mm |
| 1 mm | 10 mm |
| 1,5 mm | 10,5 mm |
| 2 mm | 13 mm |
La largeur maximale de l'ourlet est limitée à 1500 mm.
Découpes de dégagement de pliage de tôle
Les découpes laser ont une largeur minimale et doivent être correctement représentées dans le fichier CAO. Les lignes de découpe en fin de pli doivent être conçues comme des dégagements de pliage. Une petite découpe peut être ajoutée au dessin, ou une option de dégagement d'angle peut être spécifiée. Sans un espacement suffisant entre les zones de pliage adjacentes, le matériau risque de se déchirer le long de la découpe.
Reliefs adjacents aux virages
Les dégagements adjacents à un pli doivent avoir une largeur et une profondeur minimales égales à l'épaisseur du matériau. Un jeu suffisant doit être maintenu autour du pli pour permettre un formage précis tout en préservant la stabilité de la pièce.
Reliefs d'angle
Les dégagements d'angle doivent dépasser d'au moins 1 mm la zone de pliage dans chaque direction. Cette longueur supplémentaire assure un jeu suffisant pour le formage et peut nécessiter d'être augmentée pour les matériaux plus épais.
Dégagement minimal entre les languettes qui se chevauchent
Un jeu minimal de 0,2 mm doit être prévu entre deux languettes qui se chevauchent afin de garantir un calcul correct et une fabrication fiable.
Si l'équipement existant ne permet pas d'atteindre le dégagement requis pour l'outillage, la précision de pliage ou le niveau d'automatisation, examinez les options disponibles. solutions de mise à niveau des presses plieuses avant de modifier la conception du composant.