Pedoman Pembengkokan Lembaran Logam: Aturan Desain untuk Komponen Mesin Press Brake
Waktu rilis: 2026-08-05
Pertimbangan Desain Utama untuk Komponen Mesin Press Brake
Pedoman pembengkokan lembaran logam ini menjelaskan panjang flensa minimum, jarak lubang ke tekukan, pelega tekukan, batas tekukan Z, radius dalam, tekukan tajam, lipatan, dan batasan perkakas yang harus diperiksa sebelum produksi menggunakan mesin press brake. Gunakan tabel sebagai referensi desain praktis dan konfirmasikan nilai akhir terhadap material yang dipilih, ketebalan lembaran, perkakas, dan kapasitas mesin.
Panjang Flensa Minimum
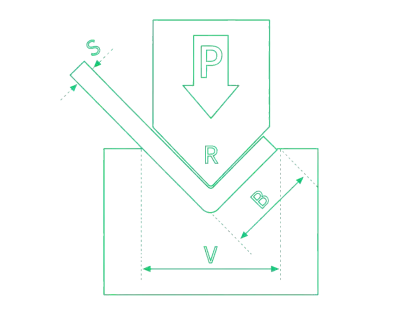
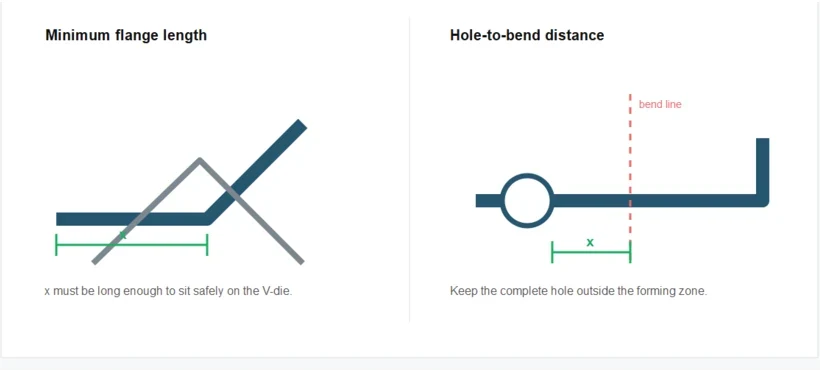
Peralatan cetak menetapkan batasan dimensi minimum yang harus dipertimbangkan untuk memastikan bahwa bagian yang dibengkokkan dapat diproduksi. Jika flensa terlalu pendek untuk cetakan bawah yang dibutuhkan, tekukan yang ditentukan tidak dapat diproduksi. Batasan sebenarnya dapat bervariasi tergantung pada geometri bagian dan panjang tekukan.
Untuk perkiraan awal gaya tekuk yang dibutuhkan dan bukaan cetakan V, gunakan kalkulator pembengkokan rem tekan.
| Ketebalan Lembaran (s) | x untuk Sudut Tekuk ≥ 90° (w) | x untuk Sudut Tekuk < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 14 mm | 22 mm |
| 4 mm | 18,5 mm | 23 mm |
| 5 mm | 24 mm | 30 mm |
| 6 mm | 30 mm | 38 mm |
| 8 mm | 38 mm | 45 mm |
| 10 mm | 45 mm | 59 mm |
| 12 mm | 59 mm | 88 mm |
| 15 mm | 88 mm |
| Ketebalan Lembaran (s) | x untuk Sudut Tekuk ≥ 90° (w) | x untuk Sudut Tekuk < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 15,5 mm | 22 mm |
| 4 mm | 22,5 mm | 27 mm |
| 5 mm | 30 mm | 38 mm |
| 6 mm | 38 mm | 43 mm |
| 8 mm | 43 mm | 57 mm |
| 10 mm | 57 mm | 72 mm |
| 12 mm | 72 mm | |
| 15 mm | 104 mm |
Jarak Minimum Antara Kontur Internal dan Garis Lengkung
Lubang atau potongan yang terlalu dekat dengan garis tekukan dapat menyebabkan distorsi selama proses pembentukan. Oleh karena itu, jarak yang cukup harus dijaga.
Jarak minimum ke tekukan sama dengan panjang flensa minimum yang ditentukan di atas. Pada diagram flensa minimum, dimensi x mewakili jarak dari garis tekukan ke tepi kontur terdekat.
Jika lubang atau kontur harus tetap dekat dengan tekukan karena alasan fungsional, relief tekukan dapat dimasukkan ke dalam desain seperti yang dijelaskan pada bagian berikut. Distorsi yang disebabkan oleh jarak bebas desain yang tidak memadai tidak dapat dikendalikan secara andal.
Pelepas Tekukan
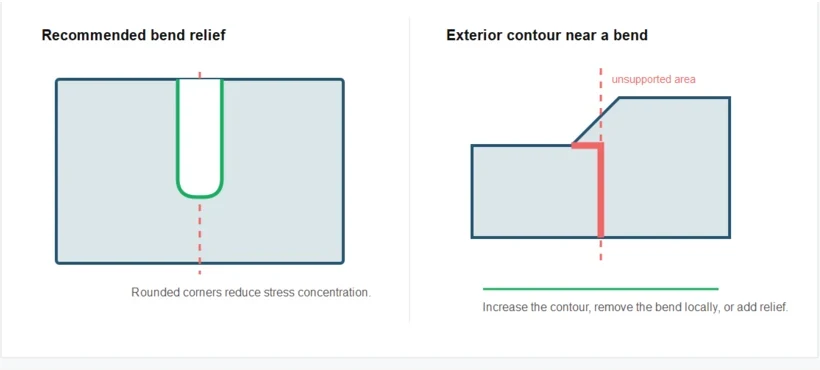
Jika jarak minimum antara lubang dan tekukan tidak dapat dipertahankan, pelega tekukan dapat ditambahkan untuk mencegah lubang atau potongan di dekat zona pembentukan mengalami distorsi. Poin-poin berikut harus dipertimbangkan saat mendesain pelega tekukan:
- Material yang cukup harus tetap berada di zona tekukan untuk menjaga stabilitas struktural bagian tersebut.
- Potongan dengan tepi tajam, seperti persegi panjang dengan sudut dalam berbentuk persegi, dapat memicu keretakan karena material melemah secara lokal di sudut-sudutnya.
- Geometri pelega tekukan yang disukai adalah potongan persegi panjang dengan sudut membulat.
Jarak Minimum Antara Kontur Eksternal dan Garis Lengkung
Jika suatu bagian memiliki flensa tirus atau kontur eksternal lainnya yang dekat dengan garis tekukan, aturan yang sama yang digunakan untuk panjang flensa minimum berlaku.
Jika kontur eksternal mengurangi flensa yang tersedia di bawah panjang minimum, material tidak lagi sepenuhnya ditopang oleh cetakan bawah. Area ini dapat mengalami distorsi selama pembengkokan atau mungkin tidak terbentuk sepenuhnya.
Ada tiga cara untuk mencegah kondisi ini:
- Hilangkan lekukan dari area kritis.
- Perluas area kritis untuk memenuhi persyaratan panjang flensa minimum.
- Tambahkan potongan pelepas agar area kritis tidak terkena tekukan.
Tinggi Minimum Tekukan Z
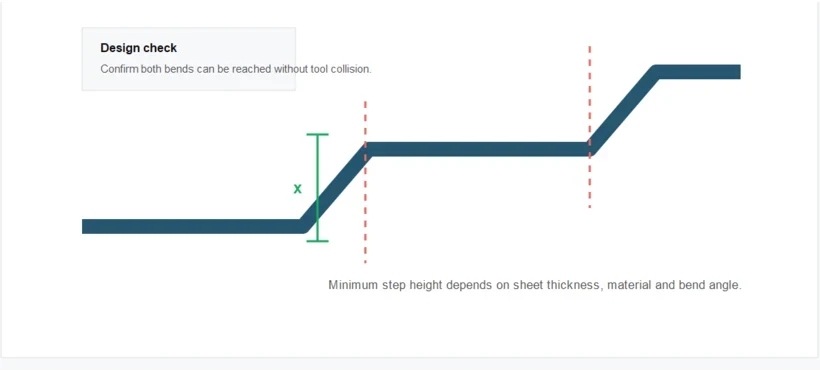
Untuk dua tekukan berurutan yang membentuk profil Z, perkakas memerlukan ketinggian langkah minimum sebagai berikut.
| Ketebalan Lembaran (s) | x untuk Sudut Tekuk ≥ 90° (w) | x untuk Sudut Tekuk < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 18,5 mm |
| 1,5 mm | 12,5 mm | 19,5 mm |
| 2 mm | 15 mm | 20,5 mm |
| 2,5 mm | 20 mm | 26 mm |
| 3 mm | 24,5 mm | 35 mm |
| 4 mm | 30 mm | 35,5 mm |
| 5 mm | 36 mm | 44 mm |
| 6 mm | 46 mm | 58 mm |
| 8 mm | 59 mm | 72 mm |
| 10 mm | 70 mm | 86 mm |
| 12 mm | 98 mm | |
| 15 mm | 128 mm |
| Ketebalan Lembaran (s) | x untuk Sudut Tekuk ≥ 90° (w) | x untuk Sudut Tekuk < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 19 mm |
| 1,5 mm | 13,5 mm | 20 mm |
| 2 mm | 18 mm | 26,5 mm |
| 2,5 mm | 24 mm | 32,5 mm |
| 3 mm | 26 mm | 36 mm |
| 4 mm | 36 mm | 53 mm |
| 5 mm | 43,5 mm | 53 mm |
| 6 mm | 53,5 mm | 63,5 mm |
| 8 mm | 65,5 mm | 78 mm |
| 10 mm | 92 mm | |
| 12 mm | 109 mm | |
| 15 mm | 181 mm |
Panjang Flensa Maksimum
Tabrakan Alat dengan Profil U
Jika flensa terlalu panjang atau profil U yang dirancang terlalu sempit, benda kerja dapat bertabrakan dengan alat atas atau balok atas. Dimensi yang dapat dicapai untuk profil U bergantung pada jarak bebas alat dan balok yang tersedia.
Untuk ketebalan material 6 mm ke atas, ukuran dan geometri bagian mungkin memerlukan punch lurus sebagai pengganti punch leher angsa.
Panjang kerja yang tersedia, konfigurasi kontrol, dan opsi perkakas dapat ditinjau pada Mesin press brake CNC halaman.
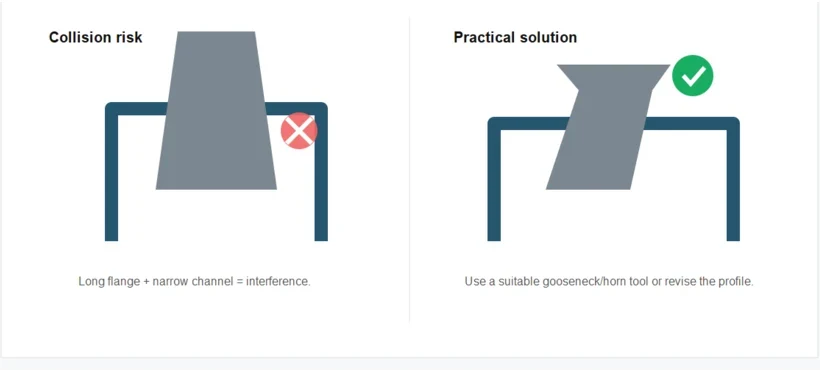
Alat Tanduk
Alat dengan ekstensi tanduk lateral memungkinkan pembentukan garis tekukan tersembunyi pada komponen berbingkai tertutup. Bagian tekukan yang tersembunyi tidak boleh melebihi 32 mm, dan harus disediakan ruang vertikal yang cukup untuk tanduk tersebut.
Radius Tekukan Rem Tekan
- Nilai yang tercantum dapat bervariasi secara signifikan tergantung pada peralatan yang digunakan.
- Radius tekukan bagian dalam yang dihasilkan terutama ditentukan oleh cetakan bawah yang dipilih. Radius penekan biasanya hanya memiliki pengaruh terbatas.
- Radius tekukan bagian dalam dapat bervariasi tergantung pada batch material, kondisi perkakas, dan geometri bagian.
- Kecuali disepakati secara khusus sebelum produksi, radius yang dimodelkan dapat disesuaikan secara otomatis ke radius dalam rentang yang dapat dicapai seperti yang ditunjukkan di bawah ini.

Jari-jari Tekukan untuk Tekukan 90°
| Ketebalan Lembaran (t) | Radius Alat Atas | Pembukaan V-Die | Radius Tekukan Bagian Dalam |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Kira-kira 0,5-1,7 |
| 0.8 | 0.5-1 | 4-12 | Kira-kira 0,8-2,5 |
| 1 | 1 | 6-12 | Kira-kira 1,0-2,5 |
| 1.5 | 1 | 6-16 | Kira-kira 1,5-3,4 |
| 2 | 1-2 | 10-20 | Kira-kira 2,0-4,2 |
| 2.5 | 1-2.5 | 12-24 | Kira-kira 2,5-5,0 |
| 3 | 1-3 | 16-30 | Kira-kira 3,0-6,3 |
| 4 | 1-4 | 20-40 | Kira-kira 4,0-8,0 |
| 5 | 1-5 | 30-50 | Kira-kira 5,0-10,1 |
| 6 | 1-6 | 30-60 | Kira-kira 6,0-11,8 |
| 8 | 4-8 | 50-90 | Kira-kira 10,2-18,1 |
| 10 | 4-10 | 70-120 | Kira-kira 14,0-24,2 |
| 12 | 5-10 | 80-120 | Kira-kira 15,8-24,4 |
| 15 | 6-10 | 90-120 | Kira-kira 17,9-24,1 |
| Ketebalan Lembaran (t) | Radius Alat Atas | Pembukaan V-Die | Radius Tekukan Bagian Dalam |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Kira-kira 0,5-1,8 |
| 0.8 | 0.5-1 | 4-12 | Kira-kira 0,8-2,6 |
| 1 | 1 | 6-12 | Kira-kira 1,0-2,7 |
| 1.5 | 1 | 6-16 | Kira-kira 1,5-3,7 |
| 2 | 1-2 | 10-20 | Kira-kira 2,0-4,6 |
| 2.5 | 1-2.5 | 12-24 | Kira-kira 2,5-5,7 |
| 3 | 1-3 | 16-30 | Kira-kira 3,0-7,0 |
| 4 | 1-4 | 20-40 | Kira-kira 4,0-9,0 |
| 5 | 1-5 | 30-50 | Kira-kira 7,3-11,2 |
| 6 | 1-6 | 30-60 | Kira-kira 7,2-13,6 |
| 8 | 4-8 | 50-90 | Kira-kira 12,2-19,9 |
| 10 | 4-10 | 70-120 | Kira-kira 16,1-26,6 |
| 12 | 4-10 | 80-120 | Kira-kira 18,5-27,3 |
| 15 | 4-10 | 90-120 | Kira-kira 21,0-27,8 |
| Ketebalan Lembaran (t) | Radius Alat Atas | Pembukaan V-Die | Radius Tekukan Bagian Dalam |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Kira-kira 1,3-2,1 |
| 0.8 | 0.5-1 | 4-12 | Kira-kira 1,2-3,0 |
| 1 | 1 | 6-12 | Kira-kira 1,6-3,0 |
| 1.5 | 1 | 6-16 | Kira-kira 1,6-4,0 |
| 2 | 1-2 | 10-20 | Kira-kira 2,6-5,0 |
| 2.5 | 1-2.5 | 12-24 | Kira-kira 2,8-5,9 |
| 3 | 1-3 | 16-30 | Kira-kira 3,8-7,5 |
| 4 | 1-4 | 20-40 | Kira-kira 4,6-19,6 |
| 5 | 1-5 | 30-50 | Kira-kira 6,9-12,0 |
| 6 | 1-6 | 30-60 | Kira-kira 6,9-14,1 |
| 8 | 4-8 | 50-90 | Kira-kira 12,0-21,6 |
| 10 | 4-10 | 70-120 | Kira-kira 16,1-29,6 |
| 12 | 5-10 | 80-120 | Kira-kira 21,9-29,1 |
| 15 | 6-10 | 90-120 | Kira-kira 20,4-28,5 |
Sudut Tekuk di Bawah 90°
Persyaratan pemrosesan berikut berlaku untuk tekukan lembaran logam dengan sudut di bawah 90°:
- Untuk ketebalan lembaran hingga 5 mm, disarankan menggunakan cetakan pembengkokan dengan sudut bukaan maksimum 30°.
- Untuk ketebalan lembaran 6 mm ke atas, cetakan pembengkokan dengan sudut bukaan 60-80° harus digunakan.
- Keretakan akut dapat terjadi pada material dengan ketebalan 3 mm atau lebih, terutama pada sudut tekukan yang lebih kecil.
- Tab yang memiliki lekukan sempit meningkatkan risiko retak.
- Masalah ini dapat terjadi pada aluminium bahkan pada ketebalan material yang lebih rendah.
| Sudut Tekukan < 90° | Ketebalan Baja Karbon | Ketebalan Baja Tahan Karat | Ketebalan Aluminium |
|---|---|---|---|
| < 30° | – | – | – |
| 30-35° | Hingga 2,0 mm | Hingga 2,0 mm | – |
| 35-40° | Hingga 4,0 mm | Hingga 4,0 mm | Hingga 2,0 mm |
| 40-45° | Hingga 6,0 mm | Hingga 6,0 mm | Hingga 2,5 mm |
| 45-60° | Hingga 8,0 mm | Hingga 8,0 mm | Hingga 2,5 mm |
| 60-80° | Tidak ada batasan yang ditentukan | Tidak ada batasan yang ditentukan | Hingga 5,0 mm |
Tepi Lembaran Logam (180°)
Persyaratan berikut berlaku untuk kelim 180°:
- Ketebalan material maksimum untuk jenis tekukan ini adalah 2 mm.
- Bagian tepi kain harus dirancang dengan celah 0,2 mm. Namun, celah ini akan ditutup selama proses pembuatan.
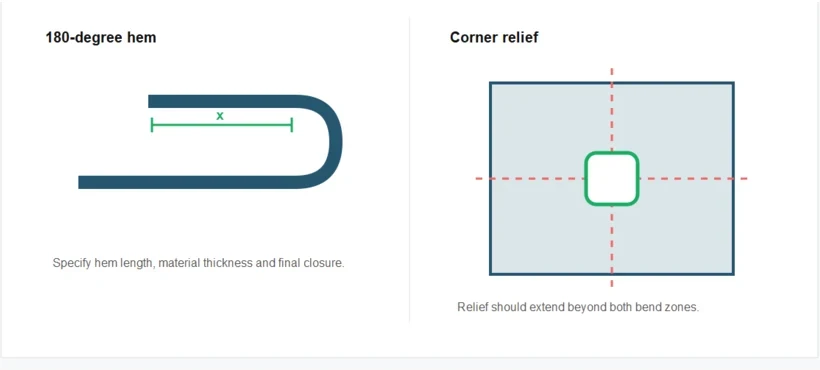
Panjang Kelim Minimum untuk Ketebalan Lembaran yang Berbeda
| Ketebalan Lembaran (s) | x untuk Sudut Tekuk < 90° (w) |
|---|---|
| 0,5 mm | 10 mm |
| 0,8 mm | 10 mm |
| 1 mm | 10 mm |
| 1,5 mm | 10,5 mm |
| 2 mm | 13 mm |
Lebar kelim maksimal dibatasi hingga 1500 mm.
Potongan Pelepas Tekukan Lembaran Logam
Fitur yang dipotong laser memiliki lebar minimum yang dapat dicapai dan harus direpresentasikan dengan benar dalam file CAD. Garis potong di ujung tekukan harus dirancang sebagai pelega tekukan. Potongan kecil dapat ditambahkan ke gambar, atau opsi pelega sudut dapat ditentukan. Tanpa pemisahan yang cukup antara zona tekukan yang berdekatan, material dapat terus robek di sepanjang potongan.
Relief di Samping Tikungan
Ruang pelepas tegangan di samping tekukan harus memiliki lebar dan kedalaman minimum yang sama dengan ketebalan material. Jarak bebas yang cukup harus dijaga di sekitar tekukan untuk memungkinkan pembentukan yang akurat sambil mempertahankan stabilitas bagian tersebut.
Relief Sudut
Relief sudut harus memanjang setidaknya 1 mm di luar zona tekukan di setiap arah. Panjang tambahan ini memberikan ruang gerak pembentukan yang cukup dan mungkin perlu ditingkatkan untuk material yang lebih tebal.
Jarak Minimum Antar Tab yang Tumpang Tindih
Jarak minimum 0,2 mm harus disediakan antara dua tab yang saling tumpang tindih untuk memastikan perhitungan yang tepat dan manufaktur yang andal.
Jika peralatan yang ada tidak dapat memenuhi persyaratan jarak bebas perkakas, akurasi pembengkokan, atau tingkat otomatisasi yang dibutuhkan, tinjau peralatan yang tersedia. solusi peningkatan mesin press brake sebelum mengubah desain komponen.