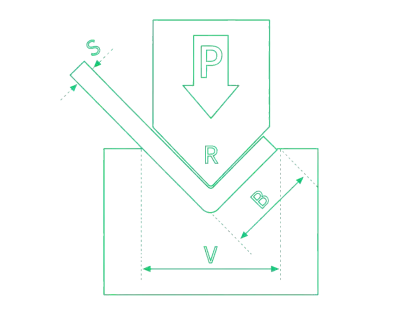
Рекомендации по гибке листового металла: правила проектирования деталей для листогибочных прессов.
Дата выпуска: 05.08.2026
Основные конструктивные особенности деталей листогибочного пресса.
В этих рекомендациях по гибке листового металла указаны минимальные длины фланцев, зазоры между отверстием и изгибом, зазоры при изгибе, пределы Z-образного изгиба, внутренние радиусы, острые изгибы, кромки и ограничения по оснастке, которые следует проверить перед началом работы на листогибочном прессе. Используйте таблицы в качестве практического справочного материала и подтвердите окончательные значения в соответствии с выбранным материалом, толщиной листа, оснасткой и производительностью станка.
Минимальная длина фланца
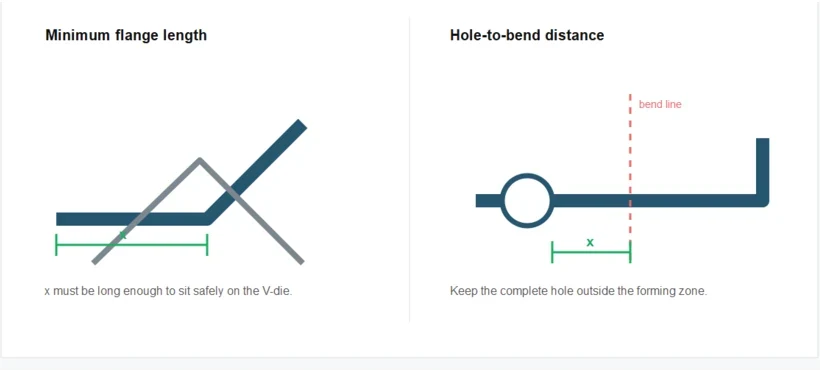
Инструментальная оснастка устанавливает минимальные размерные ограничения, которые необходимо учитывать для обеспечения возможности изготовления изогнутой детали. Если фланец слишком короткий для требуемой нижней матрицы, изготовление детали с заданным изгибом невозможно. Фактические ограничения могут варьироваться в зависимости от геометрии детали и длины изгиба.
Для предварительной оценки необходимой силы изгиба и размера V-образного отверстия матрицы используйте... калькулятор для гибки листогибочного пресса.
| Толщина листа (с) | x для угла изгиба ≥ 90° (w) | x для угла изгиба < 90° (w) |
|---|---|---|
| 0,5 мм | 5 мм | 8 мм |
| 0,8 мм | 5 мм | 10 мм |
| 1 мм | 5,5 мм | 10 мм |
| 1,5 мм | 9 мм | 10,5 мм |
| 2 мм | 9,5 мм | 13 мм |
| 2,5 мм | 12 мм | 15,5 мм |
| 3 мм | 14 мм | 22 мм |
| 4 мм | 18,5 мм | 23 мм |
| 5 мм | 24 мм | 30 мм |
| 6 мм | 30 мм | 38 мм |
| 8 мм | 38 мм | 45 мм |
| 10 мм | 45 мм | 59 мм |
| 12 мм | 59 мм | 88 мм |
| 15 мм | 88 мм |
| Толщина листа (с) | x для угла изгиба ≥ 90° (w) | x для угла изгиба < 90° (w) |
|---|---|---|
| 0,5 мм | 5 мм | 8 мм |
| 0,8 мм | 5 мм | 10 мм |
| 1 мм | 5,5 мм | 10 мм |
| 1,5 мм | 9 мм | 10,5 мм |
| 2 мм | 9,5 мм | 13 мм |
| 2,5 мм | 12 мм | 15,5 мм |
| 3 мм | 15,5 мм | 22 мм |
| 4 мм | 22,5 мм | 27 мм |
| 5 мм | 30 мм | 38 мм |
| 6 мм | 38 мм | 43 мм |
| 8 мм | 43 мм | 57 мм |
| 10 мм | 57 мм | 72 мм |
| 12 мм | 72 мм | |
| 15 мм | 104 мм |
Минимальное расстояние между внутренними контурами и линией изгиба
Отверстия или вырезы, расположенные слишком близко к линии сгиба, могут деформироваться в процессе формовки. Поэтому необходимо поддерживать достаточный зазор.
Минимальное расстояние до изгиба совпадает с минимальной длиной фланца, указанной выше. На схеме минимального фланца размер x обозначает расстояние от линии изгиба до ближайшего края контура.
Если отверстия или контуры должны оставаться близко к изгибу по функциональным соображениям, в конструкцию можно включить элементы, облегчающие изгиб, как описано в следующем разделе. Искажение, вызванное недостаточным зазором в конструкции, невозможно надежно контролировать.
Облегчение изгибов
Если невозможно обеспечить минимальное расстояние от отверстия до изгиба, можно добавить элементы для предотвращения деформации отверстий или вырезов вблизи зоны формования. При проектировании элементов для предотвращения деформации следует учитывать следующие моменты:
- Для поддержания структурной стабильности детали в зоне изгиба должно оставаться достаточное количество материала.
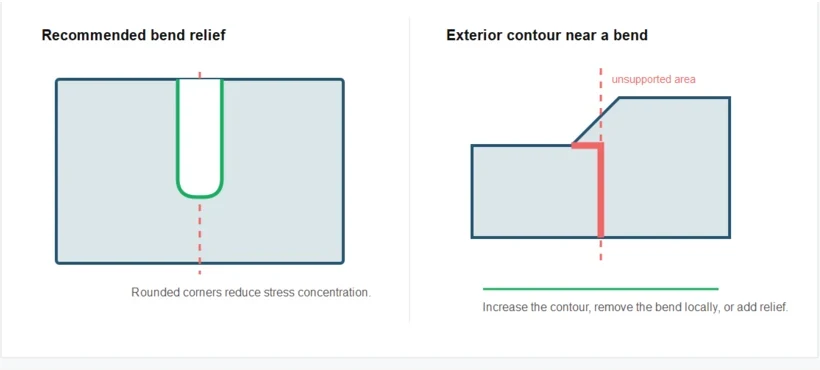
- Вырезы с острыми краями, например, прямоугольники с прямыми внутренними углами, могут инициировать образование трещин, поскольку материал локально ослаблен в углах.
- Предпочтительная геометрия для снятия изгиба — прямоугольный вырез со скругленными углами.
Минимальное расстояние между внешними контурами и линией изгиба
Если деталь имеет конические фланцы или другие внешние контуры вблизи линии изгиба, применяются те же правила, что и для определения минимальной длины фланца.
В местах, где внешний контур уменьшает доступную длину фланца ниже минимальной, материал перестает полностью поддерживаться нижней матрицей. Эта область может деформироваться при гибке или может быть сформирована не полностью.
Существует три способа предотвратить это заболевание:
- Удалите изгиб из критической зоны.
- Расширьте критическую зону, чтобы она соответствовала минимальным требованиям к длине фланца.
- Сделайте надрез, чтобы критическая зона была исключена из зоны изгиба.
Минимальная высота Z-образного изгиба
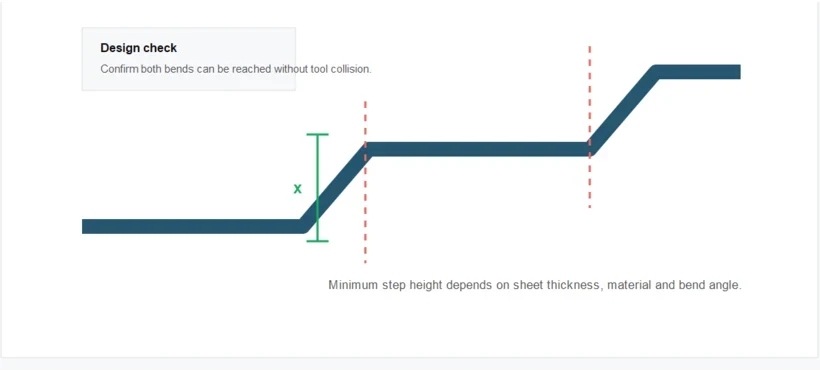
Для двух последовательных изгибов, образующих Z-образный профиль, оснастка должна иметь следующие минимальные высоты ступеней.
| Толщина листа (с) | x для угла изгиба ≥ 90° (w) | x для угла изгиба < 90° (w) |
|---|---|---|
| 1 мм | 11,5 мм | 18,5 мм |
| 1,5 мм | 12,5 мм | 19,5 мм |
| 2 мм | 15 мм | 20,5 мм |
| 2,5 мм | 20 мм | 26 мм |
| 3 мм | 24,5 мм | 35 мм |
| 4 мм | 30 мм | 35,5 мм |
| 5 мм | 36 мм | 44 мм |
| 6 мм | 46 мм | 58 мм |
| 8 мм | 59 мм | 72 мм |
| 10 мм | 70 мм | 86 мм |
| 12 мм | 98 мм | |
| 15 мм | 128 мм |
| Толщина листа (с) | x для угла изгиба ≥ 90° (w) | x для угла изгиба < 90° (w) |
|---|---|---|
| 1 мм | 11,5 мм | 19 мм |
| 1,5 мм | 13,5 мм | 20 мм |
| 2 мм | 18 мм | 26,5 мм |
| 2,5 мм | 24 мм | 32,5 мм |
| 3 мм | 26 мм | 36 мм |
| 4 мм | 36 мм | 53 мм |
| 5 мм | 43,5 мм | 53 мм |
| 6 мм | 53,5 мм | 63,5 мм |
| 8 мм | 65,5 мм | 78 мм |
| 10 мм | 92 мм | |
| 12 мм | 109 мм | |
| 15 мм | 181 мм |
Максимальная длина фланца
Столкновение инструментов с U-образными профилями
Если фланцы слишком длинные или спроектированный U-образный профиль слишком узкий, заготовка может столкнуться с верхним инструментом или верхней балкой. Достижимые размеры U-образных профилей зависят от имеющихся зазоров между инструментом и балкой.
Для материалов толщиной 6 мм и более, в зависимости от размера и геометрии детали, может потребоваться прямой пуансон вместо пуансона с изогнутой шейкой.
Доступные рабочие длины, конфигурации управления и варианты оснастки можно посмотреть на сайте. листогибочный пресс с ЧПУ страница.
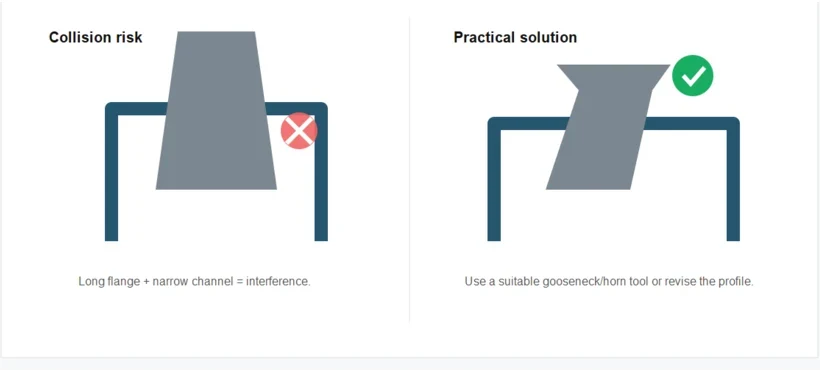
Инструменты для рога
Инструменты с боковыми удлинителями позволяют формировать скрытые линии изгиба в деталях закрытой рамы. Скрытая часть изгиба не должна превышать 32 мм, и для удлинителя должен быть обеспечен достаточный вертикальный зазор.
Радиус изгиба листогибочного гибочного станка
- Указанные значения могут значительно отличаться в зависимости от используемого инструмента.
- Результирующий внутренний радиус изгиба определяется в основном выбранной нижней матрицей. Радиус пуансона обычно оказывает лишь ограниченное влияние.
- Внутренний радиус изгиба может варьироваться в зависимости от партии материала, состояния оснастки и геометрии детали.
- Если иное не оговорено до начала производства, смоделированные радиусы могут быть автоматически скорректированы до радиуса в пределах достижимого диапазона, указанного ниже.

Радиусы изгиба для изгибов на 90°
| Толщина листа (t) | Радиус верхней части инструмента | V-образное отверстие матрицы | Внутренний радиус изгиба |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Приблизительно 0,5-1,7 |
| 0.8 | 0.5-1 | 4-12 | Примерно 0,8-2,5 |
| 1 | 1 | 6-12 | Примерно 1,0-2,5 |
| 1.5 | 1 | 6-16 | Приблизительно 1,5-3,4 |
| 2 | 1-2 | 10-20 | Приблизительно 2,0-4,2 |
| 2.5 | 1-2.5 | 12-24 | Примерно 2,5-5,0 |
| 3 | 1-3 | 16-30 | Приблизительно 3,0-6,3 |
| 4 | 1-4 | 20-40 | Примерно 4,0-8,0 |
| 5 | 1-5 | 30-50 | Приблизительно 5,0-10,1 |
| 6 | 1-6 | 30-60 | Приблизительно 6,0-11,8 |
| 8 | 4-8 | 50-90 | Приблизительно 10,2-18,1 |
| 10 | 4-10 | 70-120 | Приблизительно 14,0-24,2 |
| 12 | 5-10 | 80-120 | Приблизительно 15,8-24,4 |
| 15 | 6-10 | 90-120 | Приблизительно 17,9-24,1 |
| Толщина листа (t) | Радиус верхней части инструмента | V-образное отверстие матрицы | Внутренний радиус изгиба |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Приблизительно 0,5-1,8 |
| 0.8 | 0.5-1 | 4-12 | Приблизительно 0,8-2,6 |
| 1 | 1 | 6-12 | Приблизительно 1,0-2,7 |
| 1.5 | 1 | 6-16 | Приблизительно 1,5-3,7 |
| 2 | 1-2 | 10-20 | Приблизительно 2,0-4,6 |
| 2.5 | 1-2.5 | 12-24 | Примерно 2,5-5,7 |
| 3 | 1-3 | 16-30 | Примерно 3,0-7,0 |
| 4 | 1-4 | 20-40 | Примерно 4,0-9,0 |
| 5 | 1-5 | 30-50 | Приблизительно 7,3-11,2 |
| 6 | 1-6 | 30-60 | Приблизительно 7,2-13,6 |
| 8 | 4-8 | 50-90 | Приблизительно 12,2-19,9 |
| 10 | 4-10 | 70-120 | Приблизительно 16,1-26,6 |
| 12 | 4-10 | 80-120 | Приблизительно 18,5-27,3 |
| 15 | 4-10 | 90-120 | Приблизительно 21,0-27,8 |
| Толщина листа (t) | Радиус верхней части инструмента | V-образное отверстие матрицы | Внутренний радиус изгиба |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Приблизительно 1,3-2,1 |
| 0.8 | 0.5-1 | 4-12 | Приблизительно 1,2-3,0 |
| 1 | 1 | 6-12 | Приблизительно 1,6-3,0 |
| 1.5 | 1 | 6-16 | Приблизительно 1,6-4,0 |
| 2 | 1-2 | 10-20 | Приблизительно 2,6-5,0 |
| 2.5 | 1-2.5 | 12-24 | Приблизительно 2,8-5,9 |
| 3 | 1-3 | 16-30 | Примерно 3,8-7,5 |
| 4 | 1-4 | 20-40 | Приблизительно 4,6-19,6 |
| 5 | 1-5 | 30-50 | Приблизительно 6,9-12,0 |
| 6 | 1-6 | 30-60 | Приблизительно 6,9-14,1 |
| 8 | 4-8 | 50-90 | Приблизительно 12,0-21,6 |
| 10 | 4-10 | 70-120 | Приблизительно 16,1-29,6 |
| 12 | 5-10 | 80-120 | Приблизительно 21,9-29,1 |
| 15 | 6-10 | 90-120 | Приблизительно 20,4-28,5 |
Углы изгиба менее 90°
К гибочным работам листового металла с углом менее 90° применяются следующие требования:
- Для листов толщиной до 5 мм рекомендуется использовать гибочную матрицу с максимальным углом раскрытия 30°.
- Для листов толщиной 6 мм и более следует использовать гибочные матрицы с углом раскрытия 60-80°.
- Острое растрескивание может возникать в материалах толщиной 3 мм и более, особенно при меньших углах изгиба.
- Узкие изгибающиеся выступы увеличивают риск растрескивания.
- Эта проблема может возникнуть в алюминии даже при меньшей толщине материала.
| Угол изгиба < 90° | Толщина углеродистой стали | Толщина нержавеющей стали | Толщина алюминия |
|---|---|---|---|
| < 30° | – | – | – |
| 30-35° | До 2,0 мм | До 2,0 мм | – |
| 35-40° | До 4,0 мм | До 4,0 мм | До 2,0 мм |
| 40-45° | До 6,0 мм | До 6,0 мм | До 2,5 мм |
| 45-60° | До 8,0 мм | До 8,0 мм | До 2,5 мм |
| 60-80° | Ограничение не указано | Ограничение не указано | До 5,0 мм |
Кромки листового металла (180°)
К подгибкам под углом 180° применяются следующие требования:
- Максимальная толщина материала для такого типа изгиба составляет 2 мм.
- Край изделия должен быть спроектирован с зазором 0,2 мм. Однако этот зазор будет устранен в процессе производства.
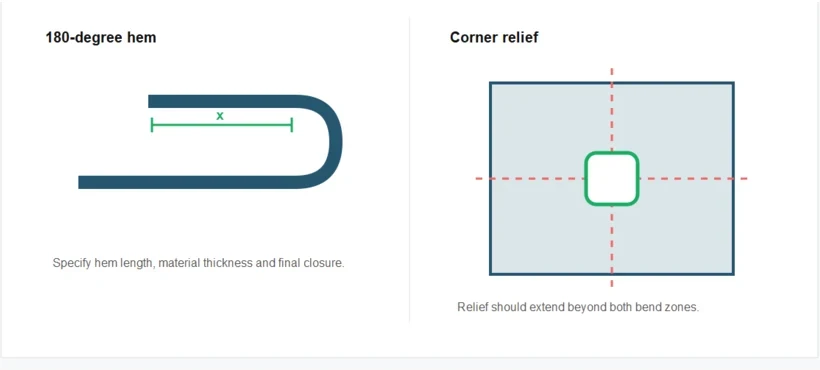
Минимальная длина подгиба для листов различной толщины
| Толщина листа (с) | x для угла изгиба < 90° (w) |
|---|---|
| 0,5 мм | 10 мм |
| 0,8 мм | 10 мм |
| 1 мм | 10 мм |
| 1,5 мм | 10,5 мм |
| 2 мм | 13 мм |
Максимальная ширина подола ограничена 1500 мм.
Резка листового металла для снятия изгиба
Элементы, вырезанные лазером, должны иметь минимально достижимую ширину и быть корректно представлены в файле САПР. Линии разреза в конце изгиба должны быть спроектированы как зоны разгрузки изгиба. На чертеж можно добавить небольшой вырез или указать вариант разгрузки угла. Без достаточного расстояния между соседними зонами изгиба материал может продолжать рваться вдоль линии разреза.
Рельефы, прилегающие к изгибам
Выемки вблизи изгиба должны иметь минимальную ширину и глубину, равные толщине материала. Вокруг изгиба должен быть обеспечен достаточный зазор для точной формовки при сохранении стабильности детали.
Угловые рельефы
Угловые выступы должны выступать как минимум на 1 мм за зону изгиба в каждом направлении. Эта дополнительная длина обеспечивает достаточный зазор при формовке и может потребоваться ее увеличение для более толстого материала.
Минимальный зазор между перекрывающимися выступами
Для обеспечения правильного расчета и надежного изготовления между двумя перекрывающимися выступами необходимо обеспечить минимальный зазор в 0,2 мм.
Если имеющееся оборудование не соответствует требуемым параметрам зазора для инструмента, точности гибки или уровню автоматизации, рассмотрите доступные варианты. Решения по модернизации листогибочных прессов перед изменением конструкции компонента.