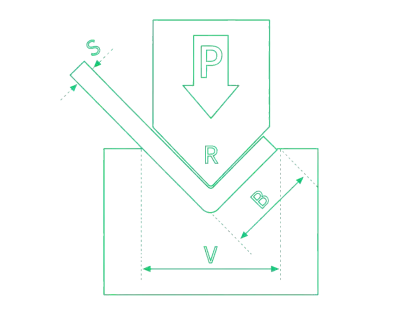
إرشادات ثني الصفائح المعدنية: قواعد تصميم أجزاء مكابس الثني
تاريخ الإصدار: 2026-08-05
اعتبارات التصميم الرئيسية لأجزاء مكابس الثني
توضح هذه الإرشادات الخاصة بثني الصفائح المعدنية الحد الأدنى لأطوال الحواف، والمسافات بين الثقوب ومواقع الثني، وتخفيفات الثني، وحدود الثني على شكل حرف Z، ونصف القطر الداخلي، والثنيات الحادة، والحواف، وقيود الأدوات التي يجب التحقق منها قبل بدء عملية الإنتاج باستخدام مكبس الثني. استخدم الجداول كمرجع عملي للتصميم، وتأكد من مطابقة القيم النهائية مع المادة المختارة، وسماكة الصفيحة، والأدوات، وقدرة الماكينة.
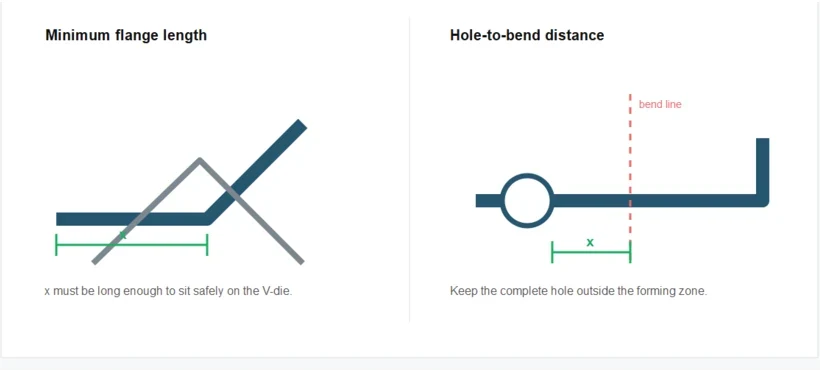
الحد الأدنى لطول الشفة
تفرض أدوات التشكيل حدودًا دنيا للأبعاد يجب مراعاتها لضمان إمكانية تصنيع القطعة المنحنية. فإذا كانت الحافة أقصر من اللازم بالنسبة للقالب السفلي المطلوب، فلن يكون بالإمكان إنتاج الانحناء المحدد. وقد تختلف الحدود الفعلية تبعًا لشكل القطعة وطول الانحناء.
للحصول على تقدير أولي لقوة الانحناء المطلوبة وفتحة قالب V، استخدم حاسبة ثني الفرامل.
| سُمك الصفيحة (s) | x لزاوية الانحناء ≥ 90° (w) | x لزاوية الانحناء < 90° (w) |
|---|---|---|
| 0.5 مم | 5 مم | 8 مم |
| 0.8 مم | 5 مم | 10 مم |
| 1 مم | 5.5 مم | 10 مم |
| 1.5 مم | 9 ملم | 10.5 مم |
| 2 مم | 9.5 ملم | 13 مم |
| 2.5 مم | 12 مم | 15.5 ملم |
| 3 مم | 14 مم | 22 مم |
| 4 مم | 18.5 ملم | 23 ملم |
| 5 مم | 24 مم | 30 مم |
| 6 مم | 30 مم | 38 مم |
| 8 مم | 38 مم | 45 مم |
| 10 مم | 45 مم | 59 ملم |
| 12 مم | 59 ملم | 88 ملم |
| 15 مم | 88 ملم |
| سُمك الصفيحة (s) | x لزاوية الانحناء ≥ 90° (w) | x لزاوية الانحناء < 90° (w) |
|---|---|---|
| 0.5 مم | 5 مم | 8 مم |
| 0.8 مم | 5 مم | 10 مم |
| 1 مم | 5.5 مم | 10 مم |
| 1.5 مم | 9 ملم | 10.5 مم |
| 2 مم | 9.5 ملم | 13 مم |
| 2.5 مم | 12 مم | 15.5 ملم |
| 3 مم | 15.5 ملم | 22 مم |
| 4 مم | 22.5 ملم | 27 ملم |
| 5 مم | 30 مم | 38 مم |
| 6 مم | 38 مم | 43 ملم |
| 8 مم | 43 ملم | 57 ملم |
| 10 مم | 57 ملم | 72 مم |
| 12 مم | 72 مم | |
| 15 مم | 104 ملم |
الحد الأدنى للمسافة بين الخطوط الداخلية وخط الانحناء
قد تتشوه الثقوب أو الفتحات الموضوعة بالقرب من خط الانحناء أثناء عملية التشكيل. لذلك، يجب الحفاظ على مسافة كافية.
المسافة الدنيا إلى نقطة الانحناء هي نفسها طول الحافة الأدنى المحدد أعلاه. في مخطط الحافة الأدنى، يمثل البعد x المسافة من خط الانحناء إلى أقرب حافة للمحيط.
إذا كان لا بد من بقاء الثقوب أو الخطوط المنحنية قريبة من الانحناء لأسباب وظيفية، فيمكن دمج تجاويف الانحناء في التصميم كما هو موضح في القسم التالي. ولا يمكن التحكم بشكل موثوق في التشوه الناتج عن عدم كفاية خلوص التصميم.
تخفيف الانحناء
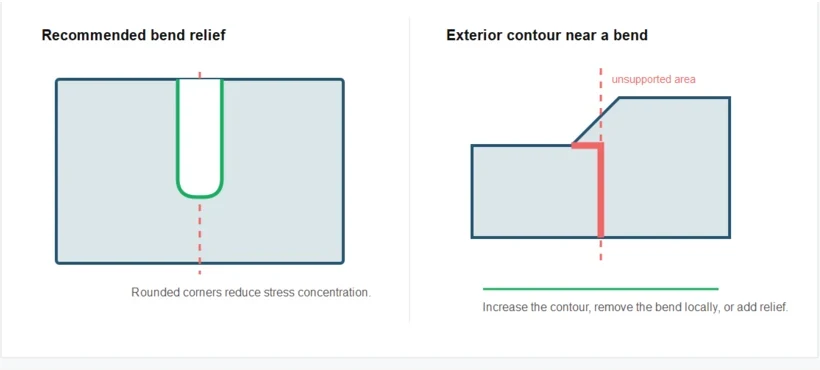
إذا تعذر الحفاظ على الحد الأدنى للمسافة بين الثقب والانحناء، يمكن إضافة حواجز لتخفيف الانحناء لمنع تشوه الثقوب أو الفتحات القريبة من منطقة التشكيل. ينبغي مراعاة النقاط التالية عند تصميم حواجز تخفيف الانحناء:
- يجب أن تبقى كمية كافية من المواد في منطقة الانحناء للحفاظ على الاستقرار الهيكلي للجزء.
- يمكن أن تؤدي الفتحات ذات الحواف الحادة، مثل المستطيلات ذات الزوايا الداخلية المربعة، إلى بدء التشقق لأن المادة تضعف محليًا عند الزوايا.
- الشكل الهندسي المفضل لتخفيف الانحناء هو قطع مستطيل ذو زوايا مستديرة.
الحد الأدنى للمسافة بين الخطوط الخارجية وخط الانحناء
إذا كان الجزء يحتوي على حواف مدببة أو محيطات خارجية أخرى قريبة من خط الانحناء، فإن نفس القواعد المستخدمة للحد الأدنى لطول الحافة تنطبق.
عندما يقلل المحيط الخارجي من طول الحافة المتاحة إلى ما دون الحد الأدنى، لا يعود القالب السفلي يدعم المادة بشكل كامل. قد تتشوه هذه المنطقة أثناء عملية الثني أو قد لا تتشكل بشكل كامل.
هناك ثلاث طرق للوقاية من هذه الحالة:
- قم بإزالة الانحناء من المنطقة الحرجة.
- قم بتوسيع المنطقة الحرجة لتلبية الحد الأدنى لمتطلبات طول الشفة.
- أضف قطعًا لتخفيف الضغط بحيث يتم استبعاد المنطقة الحرجة من الانحناء.
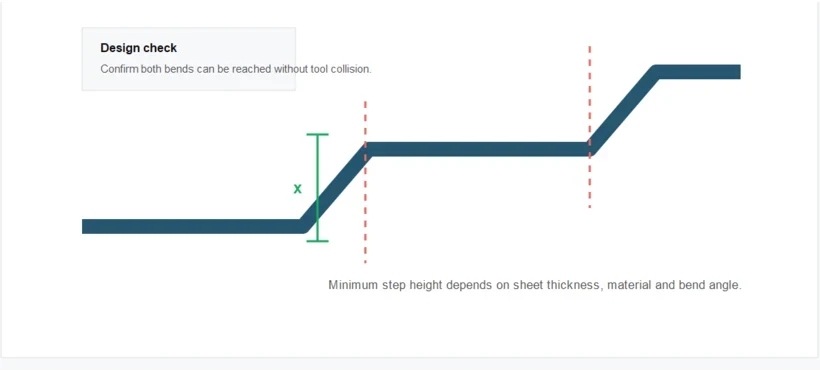
الحد الأدنى لارتفاع الانحناء على شكل حرف Z
بالنسبة لانحناءين متتاليين يشكلان شكلاً على هيئة حرف Z، تتطلب الأدوات الحد الأدنى لارتفاعات الخطوات التالية.
| سُمك الصفيحة (s) | x لزاوية الانحناء ≥ 90° (w) | x لزاوية الانحناء < 90° (w) |
|---|---|---|
| 1 مم | 11.5 ملم | 18.5 ملم |
| 1.5 مم | 12.5 ملم | 19.5 ملم |
| 2 مم | 15 مم | 20.5 ملم |
| 2.5 مم | 20 مم | 26 مم |
| 3 مم | 24.5 ملم | 35 مم |
| 4 مم | 30 مم | 35.5 ملم |
| 5 مم | 36 مم | 44 ملم |
| 6 مم | 46 مم | 58 مم |
| 8 مم | 59 ملم | 72 مم |
| 10 مم | 70 مم | 86 ملم |
| 12 مم | 98 مم | |
| 15 مم | 128 مم |
| سُمك الصفيحة (s) | x لزاوية الانحناء ≥ 90° (w) | x لزاوية الانحناء < 90° (w) |
|---|---|---|
| 1 مم | 11.5 ملم | 19 ملم |
| 1.5 مم | 13.5 ملم | 20 مم |
| 2 مم | 18 مم | 26.5 ملم |
| 2.5 مم | 24 مم | 32.5 ملم |
| 3 مم | 26 مم | 36 مم |
| 4 مم | 36 مم | 53 ملم |
| 5 مم | 43.5 ملم | 53 ملم |
| 6 مم | 53.5 ملم | 63.5 ملم |
| 8 مم | 65.5 ملم | 78 مم |
| 10 مم | 92 مم | |
| 12 مم | 109 ملم | |
| 15 مم | 181 ملم |
أقصى طول للشفة
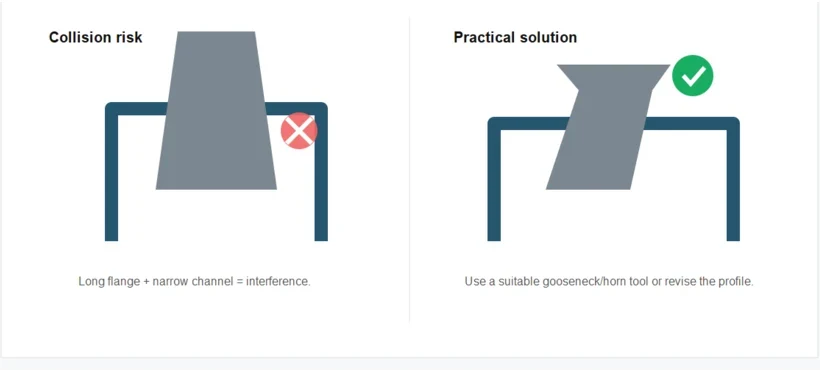
اصطدام أداة مع قطاعات على شكل حرف U
إذا كانت الحواف طويلة جدًا أو كان المقطع العرضي على شكل حرف U ضيقًا جدًا، فقد تصطدم قطعة العمل بالأداة العلوية أو العارضة العلوية. وتعتمد الأبعاد الممكنة للمقاطع العرضية على شكل حرف U على الخلوصات المتاحة بين الأداة والعارضة.
بالنسبة لسمك المواد الذي يبلغ 6 مم وما فوق، قد يتطلب حجم الجزء وشكله الهندسي استخدام مثقب مستقيم بدلاً من مثقب ذي عنق معقوف.
يمكن الاطلاع على أطوال العمل المتاحة، وتكوينات التحكم، وخيارات الأدوات على ماكينة ثني الصفائح CNC صفحة.
أدوات هورن
تتيح الأدوات المزودة بامتدادات قرنية جانبية إمكانية تشكيل خطوط انحناء مخفية في مكونات الإطار المغلق. يجب ألا يتجاوز الجزء المخفي من الانحناء 32 مم، ويجب توفير خلوص رأسي كافٍ للقرن.
نصف قطر انحناء مكبس الفرامل
- قد تختلف القيم المذكورة اختلافاً كبيراً تبعاً للأدوات المستخدمة.
- يتحدد نصف قطر الانحناء الداخلي الناتج بشكل أساسي بواسطة القالب السفلي المُختار. أما نصف قطر المثقب فعادةً ما يكون له تأثير محدود.
- قد يختلف نصف قطر الانحناء الداخلي باختلاف دفعة المواد وحالة الأدوات وهندسة الجزء.
- ما لم يتم الاتفاق على ذلك تحديداً قبل الإنتاج، يمكن تعديل أنصاف الأقطار المصممة تلقائياً إلى نصف قطر ضمن النطاق القابل للتحقيق الموضح أدناه.

أنصاف أقطار الانحناء للانحناءات بزاوية 90 درجة
| سُمك الصفيحة (t) | نصف قطر الأداة العلوية | فتح قالب V | نصف قطر الانحناء الداخلي |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | حوالي 0.5-1.7 |
| 0.8 | 0.5-1 | 4-12 | تقريبًا 0.8-2.5 |
| 1 | 1 | 6-12 | حوالي 1.0-2.5 |
| 1.5 | 1 | 6-16 | حوالي 1.5-3.4 |
| 2 | 1-2 | 10-20 | حوالي 2.0-4.2 |
| 2.5 | 1-2.5 | 12-24 | حوالي 2.5-5.0 |
| 3 | 1-3 | 16-30 | حوالي 3.0-6.3 |
| 4 | 1-4 | 20-40 | حوالي 4.0-8.0 |
| 5 | 1-5 | 30-50 | حوالي 5.0-10.1 |
| 6 | 1-6 | 30-60 | حوالي 6.0-11.8 |
| 8 | 4-8 | 50-90 | حوالي 10.2-18.1 |
| 10 | 4-10 | 70-120 | حوالي 14.0-24.2 |
| 12 | 5-10 | 80-120 | حوالي 15.8-24.4 |
| 15 | 6-10 | 90-120 | حوالي 17.9-24.1 |
| سُمك الصفيحة (t) | نصف قطر الأداة العلوية | فتح قالب V | نصف قطر الانحناء الداخلي |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | حوالي 0.5-1.8 |
| 0.8 | 0.5-1 | 4-12 | تقريبًا 0.8-2.6 |
| 1 | 1 | 6-12 | تقريبًا 1.0-2.7 |
| 1.5 | 1 | 6-16 | حوالي 1.5-3.7 |
| 2 | 1-2 | 10-20 | حوالي 2.0-4.6 |
| 2.5 | 1-2.5 | 12-24 | حوالي 2.5-5.7 |
| 3 | 1-3 | 16-30 | حوالي 3.0-7.0 |
| 4 | 1-4 | 20-40 | تقريبًا 4.0-9.0 |
| 5 | 1-5 | 30-50 | حوالي 7.3-11.2 |
| 6 | 1-6 | 30-60 | حوالي 7.2-13.6 |
| 8 | 4-8 | 50-90 | حوالي 12.2-19.9 |
| 10 | 4-10 | 70-120 | حوالي 16.1-26.6 |
| 12 | 4-10 | 80-120 | حوالي 18.5-27.3 |
| 15 | 4-10 | 90-120 | حوالي 21.0-27.8 |
| سُمك الصفيحة (t) | نصف قطر الأداة العلوية | فتح قالب V | نصف قطر الانحناء الداخلي |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | حوالي 1.3-2.1 |
| 0.8 | 0.5-1 | 4-12 | حوالي 1.2-3.0 |
| 1 | 1 | 6-12 | حوالي 1.6-3.0 |
| 1.5 | 1 | 6-16 | حوالي 1.6-4.0 |
| 2 | 1-2 | 10-20 | حوالي 2.6-5.0 |
| 2.5 | 1-2.5 | 12-24 | حوالي 2.8-5.9 |
| 3 | 1-3 | 16-30 | حوالي 3.8-7.5 |
| 4 | 1-4 | 20-40 | حوالي 4.6-19.6 |
| 5 | 1-5 | 30-50 | حوالي 6.9-12.0 |
| 6 | 1-6 | 30-60 | حوالي 6.9-14.1 |
| 8 | 4-8 | 50-90 | حوالي 12.0-21.6 |
| 10 | 4-10 | 70-120 | حوالي 16.1-29.6 |
| 12 | 5-10 | 80-120 | حوالي 21.9-29.1 |
| 15 | 6-10 | 90-120 | حوالي 20.4-28.5 |
زوايا الانحناء أقل من 90 درجة
تنطبق متطلبات المعالجة التالية على ثنيات الصفائح المعدنية بزاوية داخلية أقل من 90 درجة:
- بالنسبة لسمك الصفائح حتى 5 مم، يوصى باستخدام قالب ثني بزاوية فتح قصوى تبلغ 30 درجة.
- بالنسبة لسمك الصفائح 6 مم وما فوق، يجب استخدام قوالب الثني بزاوية فتح مضمنة تتراوح بين 60 و80 درجة.
- قد يحدث تشقق حاد في المواد التي يبلغ سمكها 3 مم فأكثر، وخاصة عند زوايا الانحناء الأصغر.
- تزيد ألسنة الانحناء الضيقة من خطر التشقق.
- يمكن أن تحدث هذه المشكلة في الألومنيوم حتى عند سماكات أقل للمادة.
| زاوية الانحناء < 90 درجة | سمك الفولاذ الكربوني | سمك الفولاذ المقاوم للصدأ | سمك الألومنيوم |
|---|---|---|---|
| < 30 درجة | – | – | – |
| 30-35° | حتى 2.0 مم | حتى 2.0 مم | – |
| 35-40° | حتى 4.0 مم | حتى 4.0 مم | حتى 2.0 مم |
| 40-45° | حتى 6.0 مم | حتى 6.0 مم | حتى 2.5 مم |
| 45-60° | حتى 8.0 مم | حتى 8.0 مم | حتى 2.5 مم |
| 60-80° | لا يوجد حد محدد | لا يوجد حد محدد | حتى 5.0 مم |
حواف الصفائح المعدنية (180 درجة)
تنطبق المتطلبات التالية على الحواف بزاوية 180 درجة:
- يبلغ الحد الأقصى لسمك المادة لهذا النوع من الانحناء 2 مم.
- يجب تصميم الحافة مع وجود فجوة مقدارها 0.2 مم. ومع ذلك، سيتم إغلاق هذه الفجوة أثناء عملية التصنيع.
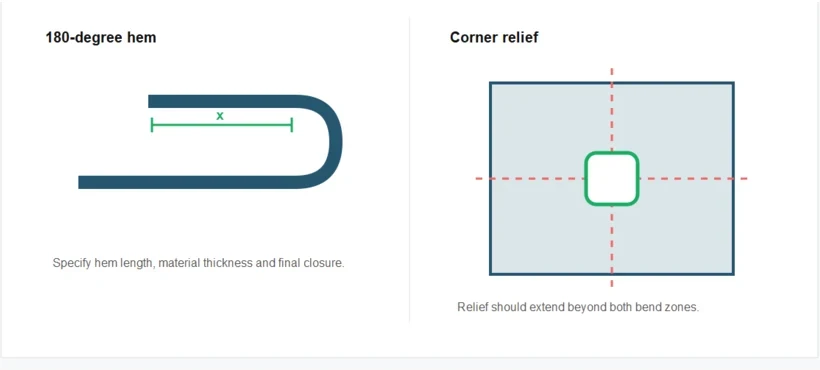
الحد الأدنى لأطوال الحاشية لسماكات مختلفة من الصفائح
| سُمك الصفيحة (s) | x لزاوية الانحناء < 90° (w) |
|---|---|
| 0.5 مم | 10 مم |
| 0.8 مم | 10 مم |
| 1 مم | 10 مم |
| 1.5 مم | 10.5 مم |
| 2 مم | 13 مم |
يقتصر الحد الأقصى لعرض الحافة على 1500 مم.
فتحات تخفيف ثني الصفائح المعدنية
تتميز القطع بالليزر بحد أدنى للعرض الممكن تحقيقه، ويجب تمثيلها بدقة في ملف التصميم بمساعدة الحاسوب (CAD). ينبغي تصميم خطوط القطع عند نهاية الانحناء كفتحات لتخفيف الانحناء. يمكن إضافة فتحة صغيرة إلى الرسم، أو تحديد خيار لتخفيف زاوية القطع. في حال عدم وجود مسافة كافية بين مناطق الانحناء المتجاورة، قد يستمر تمزق المادة على طول القطع.
التضاريس المجاورة للانحناءات
يجب أن يكون للتجاويف المجاورة للانحناء عرض وعمق لا يقل عن سمك المادة. كما يجب الحفاظ على خلوص كافٍ حول الانحناء للسماح بالتشكيل الدقيق مع الحفاظ على استقرار القطعة.
نقوش الزوايا
يجب أن تمتد فتحات تخفيف الزوايا بمقدار 1 مم على الأقل خارج منطقة الانحناء في كل اتجاه. يوفر هذا الطول الإضافي خلوصًا كافيًا للتشكيل، وقد يلزم زيادته للمواد السميكة.
الحد الأدنى للمسافة بين الألسنة المتداخلة
يجب توفير خلوص لا يقل عن 0.2 مم بين لسانين متداخلين لضمان الحساب الصحيح والتصنيع الموثوق.
إذا لم تتمكن المعدات الحالية من تلبية متطلبات خلوص الأدوات أو دقة الثني أو مستوى الأتمتة، فراجع المعدات المتاحة. حلول ترقية فرامل الضغط قبل تغيير تصميم المكون.