Directrices para el doblado de chapa metálica: Reglas de diseño para piezas de prensas plegadoras
Fecha de lanzamiento: 5 de agosto de 2026
Consideraciones clave de diseño para piezas de prensas plegadoras
Estas directrices para el doblado de chapa metálica explican las longitudes mínimas de brida, las holguras entre el orificio y la curvatura, los alivios de curvatura, los límites de curvatura en Z, los radios interiores, las curvaturas agudas, los rebordes y las restricciones de utillaje que deben verificarse antes de la producción con la plegadora. Utilice las tablas como referencias prácticas de diseño y confirme los valores finales en función del material seleccionado, el espesor de la chapa, el utillaje y la capacidad de la máquina.
Longitud mínima de brida
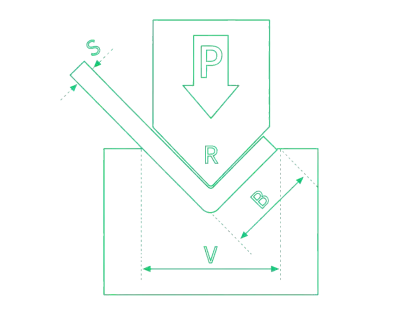
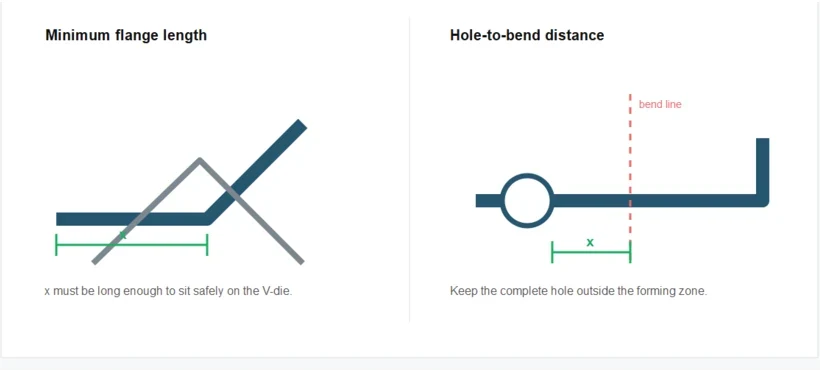
El utillaje impone límites dimensionales mínimos que deben tenerse en cuenta para garantizar la fabricación de una pieza doblada. Si una brida es demasiado corta para la matriz inferior requerida, no se podrá producir el doblez especificado. Los límites reales pueden variar según la geometría de la pieza y la longitud del doblez.
Para una estimación inicial de la fuerza de flexión requerida y la apertura de la matriz en V, utilice la Calculadora de plegado de prensas plegadoras.
| Espesor de la lámina (s) | x para ángulo de curvatura ≥ 90° (w) | x para ángulo de flexión < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 14 mm | 22 mm |
| 4 mm | 18,5 mm | 23 mm |
| 5 mm | 24 mm | 30 mm |
| 6 mm | 30 mm | 38 mm |
| 8 mm | 38 mm | 45 mm |
| 10 mm | 45 mm | 59 mm |
| 12 mm | 59 mm | 88 mm |
| 15 mm | 88 mm |
| Espesor de la lámina (s) | x para ángulo de curvatura ≥ 90° (w) | x para ángulo de flexión < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 15,5 mm | 22 mm |
| 4 mm | 22,5 mm | 27 mm |
| 5 mm | 30 mm | 38 mm |
| 6 mm | 38 mm | 43 mm |
| 8 mm | 43 mm | 57 mm |
| 10 mm | 57 mm | 72 mm |
| 12 mm | 72 mm | |
| 15 mm | 104 mm |
Distancia mínima entre los contornos internos y la línea de curvatura
Los agujeros o recortes situados demasiado cerca de una línea de curvatura pueden deformarse durante el proceso de conformado. Por lo tanto, debe mantenerse una holgura suficiente.
La distancia mínima hasta la curva es la misma que la longitud mínima de la brida especificada anteriormente. En el diagrama de brida mínima, la dimensión x representa la distancia desde la línea de curva hasta el borde más cercano del contorno.
Si por razones funcionales es necesario que los orificios o contornos permanezcan cerca de la curva, se pueden incorporar alivios de curvatura al diseño, como se describe en la siguiente sección. La distorsión causada por una holgura de diseño insuficiente no se puede controlar de forma fiable.
Alivios de curvatura
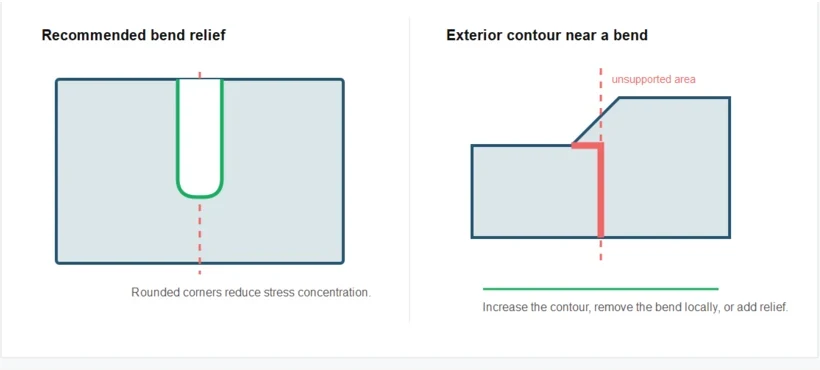
Si no se puede mantener la distancia mínima entre el orificio y la curvatura, se pueden añadir alivios de curvatura para evitar que los orificios o recortes cercanos a la zona de conformado se deformen. Se deben tener en cuenta los siguientes puntos al diseñar los alivios de curvatura:
- Debe quedar suficiente material en la zona de flexión para mantener la estabilidad estructural de la pieza.
- Los recortes con bordes afilados, como los rectángulos con esquinas internas cuadradas, pueden provocar grietas debido a que el material se debilita localmente en las esquinas.
- La geometría preferida para el alivio de la curvatura es un recorte rectangular con esquinas redondeadas.
Distancia mínima entre los contornos externos y la línea de curvatura
Si una pieza contiene bridas cónicas u otros contornos externos cerca de la línea de plegado, se aplican las mismas reglas que para la longitud mínima de la brida.
Cuando el contorno externo reduce la longitud disponible de la brida por debajo de la longitud mínima, el material deja de estar completamente apoyado en la matriz inferior. Esta zona puede deformarse durante el doblado o puede que no se forme por completo.
Existen tres maneras de prevenir esta afección:
- Elimine la curvatura de la zona crítica.
- Amplíe la zona crítica para cumplir con el requisito de longitud mínima de brida.
- Añada un corte de alivio para que la zona crítica quede excluida de la curva.
Altura mínima de curva en Z
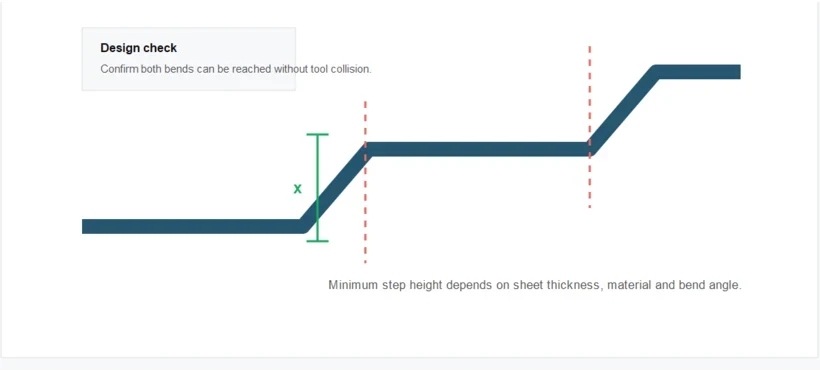
Para dos dobleces consecutivos que forman un perfil en Z, la herramienta requiere las siguientes alturas mínimas de escalón.
| Espesor de la lámina (s) | x para ángulo de curvatura ≥ 90° (w) | x para ángulo de flexión < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 18,5 mm |
| 1,5 mm | 12,5 mm | 19,5 mm |
| 2 mm | 15 mm | 20,5 mm |
| 2,5 mm | 20 mm | 26 mm |
| 3 mm | 24,5 mm | 35 mm |
| 4 mm | 30 mm | 35,5 mm |
| 5 mm | 36 mm | 44 mm |
| 6 mm | 46 mm | 58 mm |
| 8 mm | 59 mm | 72 mm |
| 10 mm | 70 mm | 86 mm |
| 12 mm | 98 mm | |
| 15 mm | 128 mm |
| Espesor de la lámina (s) | x para ángulo de curvatura ≥ 90° (w) | x para ángulo de flexión < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 19 mm |
| 1,5 mm | 13,5 mm | 20 mm |
| 2 mm | 18 mm | 26,5 mm |
| 2,5 mm | 24 mm | 32,5 mm |
| 3 mm | 26 mm | 36 mm |
| 4 mm | 36 mm | 53 mm |
| 5 mm | 43,5 mm | 53 mm |
| 6 mm | 53,5 mm | 63,5 mm |
| 8 mm | 65,5 mm | 78 mm |
| 10 mm | 92 mm | |
| 12 mm | 109 mm | |
| 15 mm | 181 mm |
Longitud máxima de la brida
Colisión de herramientas con perfiles en U
Si las bridas son demasiado largas o el perfil en U diseñado es demasiado estrecho, la pieza de trabajo puede chocar con la herramienta superior o la viga superior. Las dimensiones que se pueden lograr para los perfiles en U dependen de las holguras disponibles para la herramienta y la viga.
Para espesores de material de 6 mm o superiores, el tamaño y la geometría de la pieza pueden requerir un punzón recto en lugar de un punzón de cuello de cisne.
Las longitudes de trabajo disponibles, las configuraciones de control y las opciones de herramientas se pueden revisar en el Máquina plegadora CNC página.
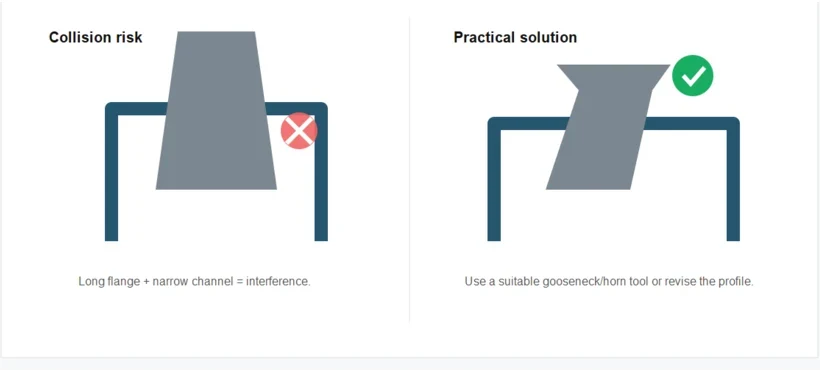
Herramientas de cuerno
Las herramientas con extensiones laterales permiten formar líneas de curvatura ocultas en componentes de bastidor cerrado. La sección oculta de la curvatura no debe exceder los 32 mm, y debe preverse suficiente espacio vertical para la extensión.
Radio de curvatura de la prensa plegadora
- Los valores indicados pueden variar significativamente dependiendo de las herramientas utilizadas.
- El radio de curvatura interior resultante viene determinado principalmente por la matriz inferior seleccionada. El radio del punzón normalmente tiene una influencia limitada.
- El radio de curvatura interior puede variar según el lote de material, el estado de las herramientas y la geometría de la pieza.
- Salvo acuerdo específico previo a la producción, los radios modelados podrán ajustarse automáticamente a un radio dentro del rango alcanzable que se muestra a continuación.

Radios de curvatura para curvas de 90°
| Espesor de la lámina (t) | Radio de la herramienta superior | Apertura del troquel V | Radio de curvatura interior |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Aprox. 0,5-1,7 |
| 0.8 | 0.5-1 | 4-12 | Aprox. 0,8-2,5 |
| 1 | 1 | 6-12 | Aprox. 1,0-2,5 |
| 1.5 | 1 | 6-16 | Aprox. 1,5-3,4 |
| 2 | 1-2 | 10-20 | Aprox. 2,0-4,2 |
| 2.5 | 1-2.5 | 12-24 | Aprox. 2,5-5,0 |
| 3 | 1-3 | 16-30 | Aprox. 3,0-6,3 |
| 4 | 1-4 | 20-40 | Aprox. 4,0-8,0 |
| 5 | 1-5 | 30-50 | Aprox. 5,0-10,1 |
| 6 | 1-6 | 30-60 | Aprox. 6,0-11,8 |
| 8 | 4-8 | 50-90 | Aprox. 10,2-18,1 |
| 10 | 4-10 | 70-120 | Aprox. 14,0-24,2 |
| 12 | 5-10 | 80-120 | Aprox. 15,8-24,4 |
| 15 | 6-10 | 90-120 | Aprox. 17,9-24,1 |
| Espesor de la lámina (t) | Radio de la herramienta superior | Apertura del troquel V | Radio de curvatura interior |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Aprox. 0,5-1,8 |
| 0.8 | 0.5-1 | 4-12 | Aprox. 0,8-2,6 |
| 1 | 1 | 6-12 | Aprox. 1,0-2,7 |
| 1.5 | 1 | 6-16 | Aprox. 1,5-3,7 |
| 2 | 1-2 | 10-20 | Aprox. 2,0-4,6 |
| 2.5 | 1-2.5 | 12-24 | Aprox. 2,5-5,7 |
| 3 | 1-3 | 16-30 | Aprox. 3,0-7,0 |
| 4 | 1-4 | 20-40 | Aprox. 4,0-9,0 |
| 5 | 1-5 | 30-50 | Aprox. 7,3-11,2 |
| 6 | 1-6 | 30-60 | Aprox. 7,2-13,6 |
| 8 | 4-8 | 50-90 | Aprox. 12,2-19,9 |
| 10 | 4-10 | 70-120 | Aprox. 16,1-26,6 |
| 12 | 4-10 | 80-120 | Aprox. 18,5-27,3 |
| 15 | 4-10 | 90-120 | Aprox. 21,0-27,8 |
| Espesor de la lámina (t) | Radio de la herramienta superior | Apertura del troquel V | Radio de curvatura interior |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Aprox. 1,3-2,1 |
| 0.8 | 0.5-1 | 4-12 | Aprox. 1,2-3,0 |
| 1 | 1 | 6-12 | Aprox. 1,6-3,0 |
| 1.5 | 1 | 6-16 | Aprox. 1,6-4,0 |
| 2 | 1-2 | 10-20 | Aprox. 2,6-5,0 |
| 2.5 | 1-2.5 | 12-24 | Aprox. 2,8-5,9 |
| 3 | 1-3 | 16-30 | Aprox. 3,8-7,5 |
| 4 | 1-4 | 20-40 | Aprox. 4,6-19,6 |
| 5 | 1-5 | 30-50 | Aprox. 6,9-12,0 |
| 6 | 1-6 | 30-60 | Aprox. 6,9-14,1 |
| 8 | 4-8 | 50-90 | Aprox. 12,0-21,6 |
| 10 | 4-10 | 70-120 | Aprox. 16,1-29,6 |
| 12 | 5-10 | 80-120 | Aprox. 21,9-29,1 |
| 15 | 6-10 | 90-120 | Aprox. 20,4-28,5 |
Ángulos de flexión inferiores a 90°
Los siguientes requisitos de procesamiento se aplican a los dobleces de chapa metálica con un ángulo incluido inferior a 90°:
- Para espesores de chapa de hasta 5 mm, se recomienda una matriz de doblado con un ángulo de apertura máximo incluido de 30°.
- Para espesores de chapa de 6 mm o superiores, deben utilizarse matrices de doblado con un ángulo de apertura incluido de 60-80°.
- Pueden producirse fisuras agudas en materiales de 3 mm de espesor o más, especialmente en ángulos de flexión pequeños.
- Las pestañas con curvatura estrecha aumentan el riesgo de agrietamiento.
- Este problema puede presentarse en el aluminio incluso con espesores de material menores.
| Ángulo de flexión < 90° | Espesor del acero al carbono | Espesor del acero inoxidable | Espesor del aluminio |
|---|---|---|---|
| < 30° | – | – | – |
| 30-35° | Hasta 2,0 mm | Hasta 2,0 mm | – |
| 35-40° | Hasta 4,0 mm | Hasta 4,0 mm | Hasta 2,0 mm |
| 40-45° | Hasta 6,0 mm | Hasta 6,0 mm | Hasta 2,5 mm |
| 45-60° | Hasta 8,0 mm | Hasta 8,0 mm | Hasta 2,5 mm |
| 60-80° | Sin límite especificado | Sin límite especificado | Hasta 5,0 mm |
Dobladillos de chapa metálica (180°)
Los siguientes requisitos se aplican a los dobladillos de 180°:
- El espesor máximo del material para este tipo de curvatura es de 2 mm.
- El dobladillo debe diseñarse con una abertura de 0,2 mm. Sin embargo, esta abertura se cerrará durante el proceso de fabricación.
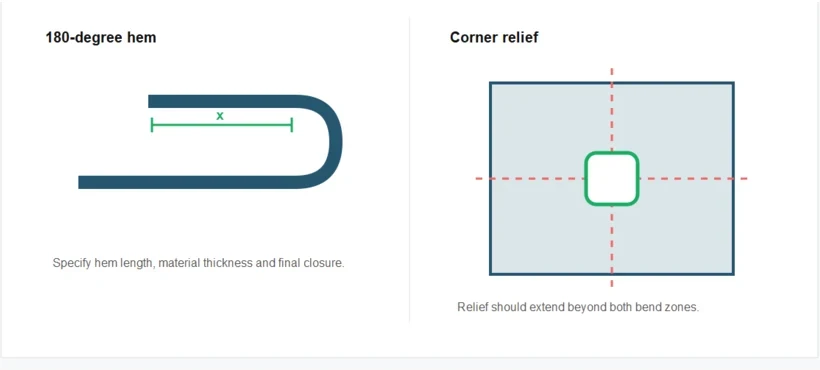
Longitudes mínimas de dobladillo para diferentes espesores de lámina
| Espesor de la lámina (s) | x para ángulo de flexión < 90° (w) |
|---|---|
| 0,5 mm | 10 mm |
| 0,8 mm | 10 mm |
| 1 mm | 10 mm |
| 1,5 mm | 10,5 mm |
| 2 mm | 13 mm |
El ancho máximo del dobladillo está limitado a 1500 mm.
Cortes de alivio de doblez en chapa metálica
Las características cortadas con láser tienen un ancho mínimo alcanzable y deben representarse correctamente en el archivo CAD. Las líneas de corte al final de una curva deben diseñarse como alivios de curvatura. Se puede añadir un pequeño recorte al dibujo o especificar una opción de alivio de esquina. Sin una separación suficiente entre las zonas de curvatura adyacentes, el material podría seguir rasgándose a lo largo del corte.
Relieves adyacentes a las curvas
Los rebajes junto a una curva deben tener un ancho y una profundidad mínimos iguales al espesor del material. Debe mantenerse un espacio libre suficiente alrededor de la curva para permitir un conformado preciso y, al mismo tiempo, preservar la estabilidad de la pieza.
Relieves de esquina
Los rebajes de esquina deben extenderse al menos 1 mm más allá de la zona de curvatura en cada dirección. Esta longitud adicional proporciona suficiente espacio libre para el conformado y puede ser necesario aumentarla para materiales más gruesos.
Espacio libre mínimo entre pestañas superpuestas
Para garantizar un cálculo correcto y una fabricación fiable, debe dejarse una separación mínima de 0,2 mm entre dos pestañas superpuestas.
Si el equipo existente no puede cumplir con el espacio libre de herramientas, la precisión de doblado o el nivel de automatización requeridos, revise las opciones disponibles. Soluciones de actualización para prensas plegadoras antes de cambiar el diseño del componente.