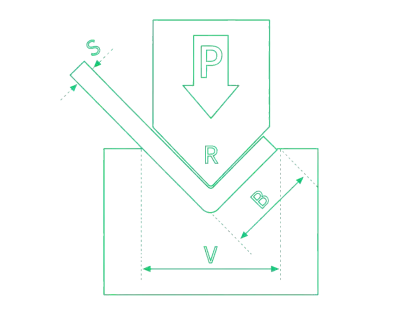
Diretrizes para Dobra de Chapas Metálicas: Regras de Projeto para Peças de Prensa Dobradeira
Data de lançamento: 05/08/2026
Principais considerações de projeto para peças de prensa dobradeira
Estas diretrizes de dobra de chapas metálicas explicam os comprimentos mínimos de flange, folgas entre furo e dobra, alívios de dobra, limites de dobra em Z, raios internos, dobras agudas, bainhas e restrições de ferramentas que devem ser verificadas antes da produção em prensa dobradeira. Utilize as tabelas como referências práticas de projeto e confirme os valores finais considerando o material selecionado, a espessura da chapa, as ferramentas e a capacidade da máquina.
Comprimento mínimo da flange
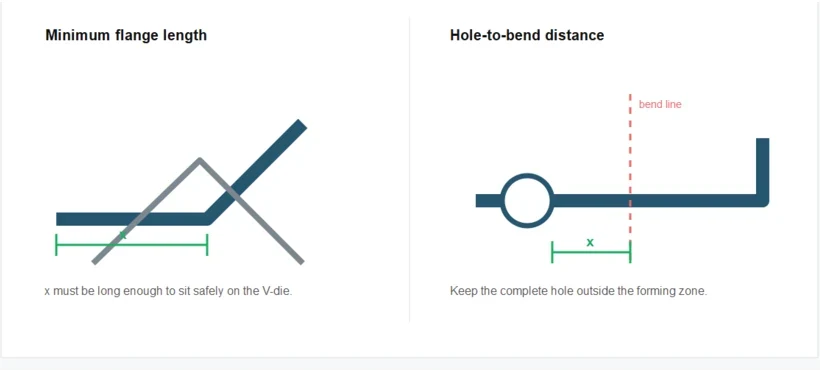
As ferramentas impõem limites dimensionais mínimos que devem ser considerados para garantir que uma peça dobrada possa ser fabricada. Se uma flange for muito curta para a matriz inferior necessária, a dobra especificada não poderá ser produzida. Os limites reais podem variar dependendo da geometria da peça e do comprimento da dobra.
Para uma estimativa inicial da força de dobra necessária e da abertura da matriz em V, utilize o calculadora de dobra em prensa dobradeira.
| Espessura da chapa (s) | x para ângulo de curvatura ≥ 90° (w) | x para ângulo de curvatura < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 14 mm | 22 mm |
| 4 mm | 18,5 mm | 23 mm |
| 5 mm | 24 mm | 30 mm |
| 6 mm | 30 mm | 38 mm |
| 8 mm | 38 mm | 45 mm |
| 10 mm | 45 mm | 59 mm |
| 12 mm | 59 mm | 88 mm |
| 15 mm | 88 mm |
| Espessura da chapa (s) | x para ângulo de curvatura ≥ 90° (w) | x para ângulo de curvatura < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 15,5 mm | 22 mm |
| 4 mm | 22,5 mm | 27 mm |
| 5 mm | 30 mm | 38 mm |
| 6 mm | 38 mm | 43 mm |
| 8 mm | 43 mm | 57 mm |
| 10 mm | 57 mm | 72 mm |
| 12 mm | 72 mm | |
| 15 mm | 104 mm |
Distância mínima entre as curvas de nível internas e a linha de dobra.
Furos ou recortes posicionados muito perto de uma linha de dobra podem causar deformações durante a conformação. Portanto, é necessário manter uma folga suficiente.
A distância mínima até a curva é a mesma que o comprimento mínimo da flange especificado acima. No diagrama de flange mínima, a dimensão x representa a distância da linha de curva até a borda mais próxima do contorno.
Se furos ou contornos precisarem permanecer próximos à dobra por razões funcionais, alívios de curvatura podem ser incorporados ao projeto, conforme descrito na seção seguinte. A distorção causada por uma folga de projeto insuficiente não pode ser controlada de forma confiável.
Alívios de curvatura
Caso não seja possível manter a distância mínima entre o furo e a dobra, podem ser adicionados alívios de dobra para evitar distorções em furos ou recortes próximos à zona de conformação. Os seguintes pontos devem ser considerados ao projetar alívios de dobra:
- Deve haver material suficiente na zona de curvatura para manter a estabilidade estrutural da peça.
- Recortes com bordas afiadas, como retângulos com cantos internos quadrados, podem iniciar fissuras porque o material fica enfraquecido localmente nos cantos.
- A geometria preferida para alívio de curvatura é um recorte retangular com cantos arredondados.
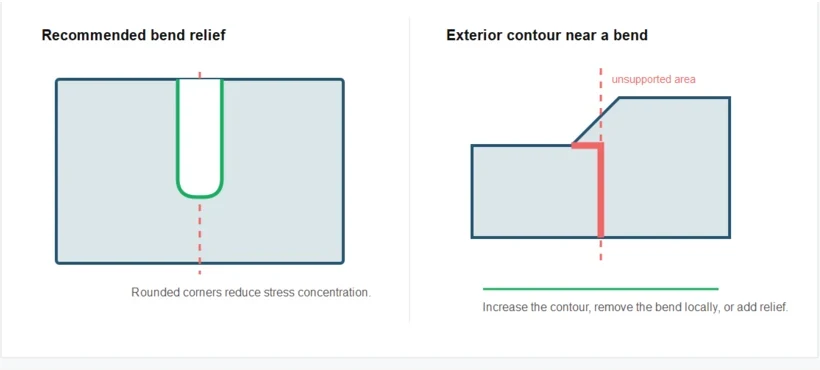
Distância mínima entre as curvas de nível externas e a linha de dobra.
Se uma peça contiver flanges cônicas ou outros contornos externos próximos à linha de dobra, aplicam-se as mesmas regras utilizadas para o comprimento mínimo da flange.
Quando o contorno externo reduz a aba disponível abaixo do comprimento mínimo, o material deixa de ser totalmente suportado pela matriz inferior. Essa área pode sofrer deformações durante a dobra ou pode não ser completamente conformada.
Existem três maneiras de prevenir essa condição:
- Elimine a curvatura da área crítica.
- Amplie a área crítica para atender ao requisito mínimo de comprimento da flange.
- Adicione um corte de alívio para que a área crítica fique excluída da dobra.
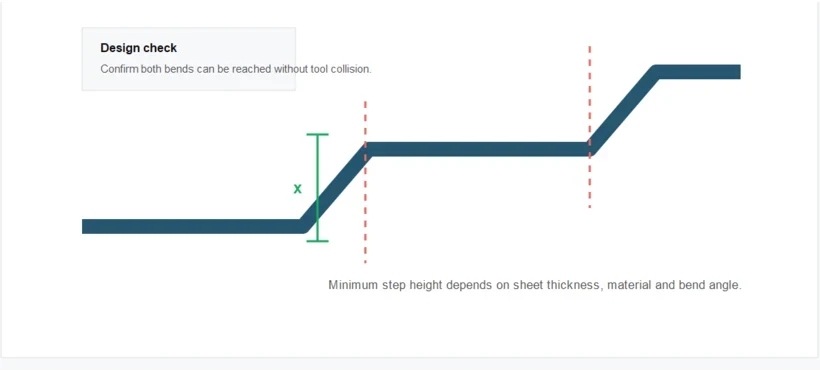
Altura mínima da dobra em Z
Para duas dobras consecutivas formando um perfil em Z, as ferramentas requerem as seguintes alturas mínimas de degrau.
| Espessura da chapa (s) | x para ângulo de curvatura ≥ 90° (w) | x para ângulo de curvatura < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 18,5 mm |
| 1,5 mm | 12,5 mm | 19,5 mm |
| 2 mm | 15 mm | 20,5 mm |
| 2,5 mm | 20 mm | 26 mm |
| 3 mm | 24,5 mm | 35 mm |
| 4 mm | 30 mm | 35,5 mm |
| 5 mm | 36 mm | 44 mm |
| 6 mm | 46 mm | 58 mm |
| 8 mm | 59 mm | 72 mm |
| 10 mm | 70 mm | 86 mm |
| 12 mm | 98 mm | |
| 15 mm | 128 mm |
| Espessura da chapa (s) | x para ângulo de curvatura ≥ 90° (w) | x para ângulo de curvatura < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 19 mm |
| 1,5 mm | 13,5 mm | 20 mm |
| 2 mm | 18 mm | 26,5 mm |
| 2,5 mm | 24 mm | 32,5 mm |
| 3 mm | 26 mm | 36 mm |
| 4 mm | 36 mm | 53 mm |
| 5 mm | 43,5 mm | 53 mm |
| 6 mm | 53,5 mm | 63,5 mm |
| 8 mm | 65,5 mm | 78 mm |
| 10 mm | 92 mm | |
| 12 mm | 109 mm | |
| 15 mm | 181 mm |
Comprimento máximo do flange
Colisão de ferramentas com perfis em U
Se as flanges forem muito compridas ou o perfil em U projetado for muito estreito, a peça de trabalho poderá colidir com a ferramenta superior ou com a viga superior. As dimensões possíveis para os perfis em U dependem das folgas disponíveis na ferramenta e na viga.
Para materiais com espessura igual ou superior a 6 mm, o tamanho e a geometria da peça podem exigir um punção reto em vez de um punção em forma de pescoço de ganso.
Os comprimentos de trabalho disponíveis, as configurações de controle e as opções de ferramentas podem ser consultados no site. Máquina de prensa dobradeira CNC página.
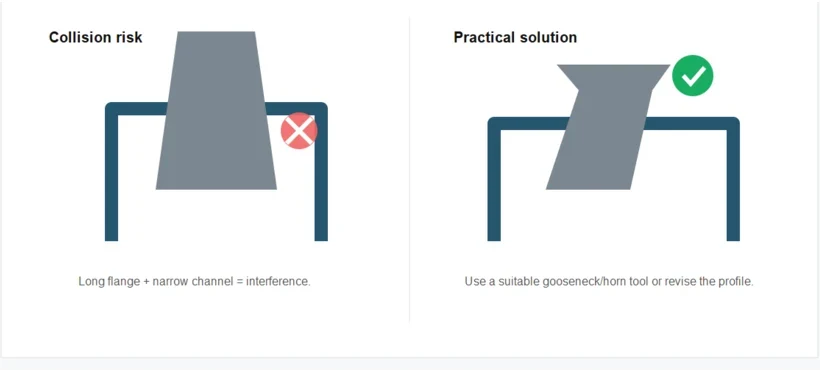
Ferramentas de chifre
Ferramentas com extensões laterais permitem formar linhas de dobra ocultas em componentes de estrutura fechada. A seção oculta da dobra não deve exceder 32 mm e deve haver folga vertical suficiente para a extensão.
Raio de curvatura da prensa dobradeira
- Os valores indicados podem variar significativamente dependendo das ferramentas utilizadas.
- O raio de curvatura interno resultante é determinado principalmente pela matriz inferior selecionada. O raio do punção normalmente tem apenas uma influência limitada.
- O raio de curvatura interno pode variar de acordo com o lote do material, a condição da ferramenta e a geometria da peça.
- A menos que seja especificamente acordado antes da produção, os raios modelados podem ser ajustados automaticamente para um raio dentro da faixa alcançável mostrada abaixo.

Raios de curvatura para curvas de 90°
| Espessura da chapa (t) | Raio da ferramenta superior | Abertura em V | Raio de curvatura interno |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Aproximadamente 0,5-1,7 |
| 0.8 | 0.5-1 | 4-12 | Aproximadamente 0,8-2,5 |
| 1 | 1 | 6-12 | Aproximadamente 1,0-2,5 |
| 1.5 | 1 | 6-16 | Aproximadamente 1,5-3,4 |
| 2 | 1-2 | 10-20 | Aproximadamente 2,0-4,2 |
| 2.5 | 1-2.5 | 12-24 | Aproximadamente 2,5-5,0 |
| 3 | 1-3 | 16-30 | Aproximadamente 3,0-6,3 |
| 4 | 1-4 | 20-40 | Aproximadamente 4,0-8,0 |
| 5 | 1-5 | 30-50 | Aproximadamente 5,0-10,1 |
| 6 | 1-6 | 30-60 | Aproximadamente 6,0-11,8 |
| 8 | 4-8 | 50-90 | Aproximadamente 10,2-18,1 |
| 10 | 4-10 | 70-120 | Aproximadamente 14,0-24,2 |
| 12 | 5-10 | 80-120 | Aproximadamente 15,8-24,4 |
| 15 | 6-10 | 90-120 | Aproximadamente 17,9-24,1 |
| Espessura da chapa (t) | Raio da ferramenta superior | Abertura em V | Raio de curvatura interno |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Aproximadamente 0,5-1,8 |
| 0.8 | 0.5-1 | 4-12 | Aproximadamente 0,8-2,6 |
| 1 | 1 | 6-12 | Aproximadamente 1,0-2,7 |
| 1.5 | 1 | 6-16 | Aproximadamente 1,5-3,7 |
| 2 | 1-2 | 10-20 | Aproximadamente 2,0-4,6 |
| 2.5 | 1-2.5 | 12-24 | Aproximadamente 2,5-5,7 |
| 3 | 1-3 | 16-30 | Aproximadamente 3,0-7,0 |
| 4 | 1-4 | 20-40 | Aproximadamente 4,0-9,0 |
| 5 | 1-5 | 30-50 | Aproximadamente 7,3-11,2 |
| 6 | 1-6 | 30-60 | Aproximadamente 7,2-13,6 |
| 8 | 4-8 | 50-90 | Aproximadamente 12,2-19,9 |
| 10 | 4-10 | 70-120 | Aproximadamente 16,1-26,6 |
| 12 | 4-10 | 80-120 | Aproximadamente 18,5-27,3 |
| 15 | 4-10 | 90-120 | Aproximadamente 21,0-27,8 |
| Espessura da chapa (t) | Raio da ferramenta superior | Abertura em V | Raio de curvatura interno |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Aproximadamente 1,3-2,1 |
| 0.8 | 0.5-1 | 4-12 | Aproximadamente 1,2-3,0 |
| 1 | 1 | 6-12 | Aproximadamente 1,6-3,0 |
| 1.5 | 1 | 6-16 | Aproximadamente 1,6-4,0 |
| 2 | 1-2 | 10-20 | Aproximadamente 2,6-5,0 |
| 2.5 | 1-2.5 | 12-24 | Aproximadamente 2,8-5,9 |
| 3 | 1-3 | 16-30 | Aproximadamente 3,8-7,5 |
| 4 | 1-4 | 20-40 | Aproximadamente 4,6-19,6 |
| 5 | 1-5 | 30-50 | Aproximadamente 6,9-12,0 |
| 6 | 1-6 | 30-60 | Aproximadamente 6,9-14,1 |
| 8 | 4-8 | 50-90 | Aproximadamente 12,0-21,6 |
| 10 | 4-10 | 70-120 | Aproximadamente 16,1-29,6 |
| 12 | 5-10 | 80-120 | Aproximadamente 21,9-29,1 |
| 15 | 6-10 | 90-120 | Aproximadamente 20,4-28,5 |
Ângulos de curvatura abaixo de 90°
Os seguintes requisitos de processamento aplicam-se a dobras de chapa metálica com um ângulo interno inferior a 90°:
- Para chapas com espessura de até 5 mm, recomenda-se uma matriz de dobra com um ângulo de abertura máximo de 30°.
- Para chapas com espessura igual ou superior a 6 mm, devem ser utilizadas matrizes de dobra com um ângulo de abertura entre 60° e 80°.
- Podem ocorrer fissuras agudas em materiais com 3 mm ou mais de espessura, particularmente em ângulos de curvatura menores.
- Abas de curvatura estreitas aumentam o risco de rachaduras.
- Esse problema pode ocorrer no alumínio mesmo em espessuras de material menores.
| Ângulo de curvatura < 90° | Espessura do aço carbono | Espessura do aço inoxidável | Espessura do alumínio |
|---|---|---|---|
| < 30° | – | – | – |
| 30-35° | Até 2,0 mm | Até 2,0 mm | – |
| 35-40° | Até 4,0 mm | Até 4,0 mm | Até 2,0 mm |
| 40-45° | Até 6,0 mm | Até 6,0 mm | Até 2,5 mm |
| 45-60° | Até 8,0 mm | Até 8,0 mm | Até 2,5 mm |
| 60-80° | Sem limite especificado | Sem limite especificado | Até 5,0 mm |
Bainhas de chapa metálica (180°)
Os seguintes requisitos aplicam-se às bainhas de 180°:
- A espessura máxima do material para este tipo de dobra é de 2 mm.
- A bainha deve ser projetada com uma folga de 0,2 mm. No entanto, essa folga será fechada durante o processo de fabricação.
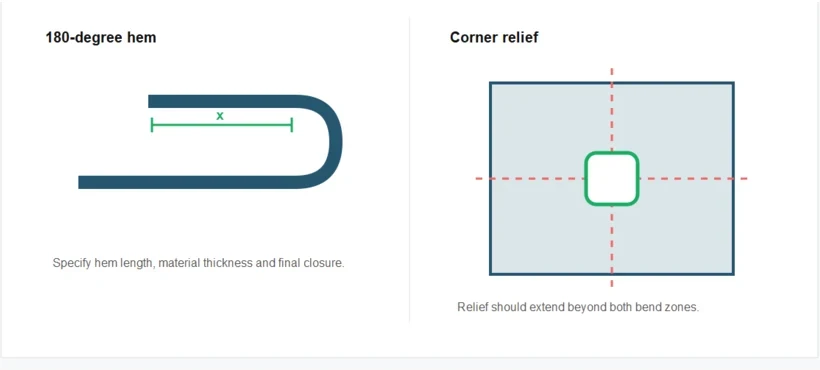
Comprimentos mínimos de bainha para diferentes espessuras de lençol
| Espessura da chapa (s) | x para ângulo de curvatura < 90° (w) |
|---|---|
| 0,5 mm | 10 mm |
| 0,8 mm | 10 mm |
| 1 mm | 10 mm |
| 1,5 mm | 10,5 mm |
| 2 mm | 13 mm |
A largura máxima da bainha é limitada a 1500 mm.
Cortes de alívio de dobra em chapa metálica
Os elementos cortados a laser têm uma largura mínima que pode ser alcançada e devem ser representados corretamente no arquivo CAD. As linhas de corte no final de uma dobra devem ser projetadas como alívios de dobra. Um pequeno recorte pode ser adicionado ao desenho, ou uma opção de alívio de canto pode ser especificada. Sem uma separação suficiente entre as zonas de dobra adjacentes, o material pode continuar rasgando ao longo do corte.
Relevos adjacentes às curvas
Os alívios próximos a uma dobra devem ter largura e profundidade mínimas iguais à espessura do material. Deve-se manter folga suficiente ao redor da dobra para permitir a conformação precisa, preservando a estabilidade da peça.
Relevos de canto
Os alívios de canto devem se estender pelo menos 1 mm além da zona de dobra em cada direção. Esse comprimento adicional proporciona folga suficiente para a conformação e pode precisar ser aumentado para materiais mais espessos.
Distância mínima entre abas sobrepostas
Deve ser prevista uma folga mínima de 0,2 mm entre duas abas sobrepostas para garantir o cálculo correto e a fabricação confiável.
Se o equipamento existente não atender aos requisitos de folga das ferramentas, precisão de dobra ou nível de automação, revise as opções disponíveis. soluções de atualização de prensa dobradeira antes de alterar o projeto do componente.