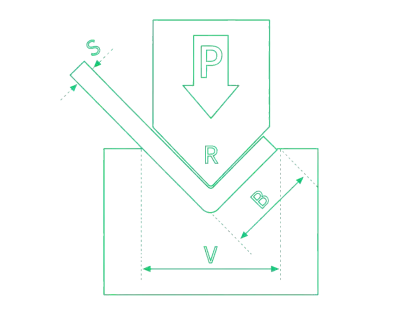
Sistema de medição de ângulo de verificação a laser para prensas dobradeiras.
Data de lançamento: 31/07/2026
Medição e correção automática do ângulo de curvatura assistida por laser
O LaserCheck, desenvolvido pela data M Engineering, mede o ângulo de dobra real durante o ciclo da prensa dobradeira e envia os dados de medição para um controle CNC compatível. O sistema sem contato foi projetado para reduzir a necessidade de dobras de teste, compensar o retorno elástico do material e melhorar a consistência do ângulo quando a espessura da chapa, a resistência ao escoamento, a direção da fibra ou as condições das ferramentas variam.
Por que a correção do ângulo de curvatura em tempo real é importante
Os programas de dobra em prensas dobradeiras são normalmente criados a partir de dados nominais de material e ferramentas. Na produção, no entanto, pequenas diferenças na espessura do material, resistência à tração, direção de laminação, condição da superfície, desgaste do punção e da matriz, e deflexão da máquina podem alterar o ângulo final. A inspeção manual após cada dobra aumenta o tempo de ciclo e ainda depende do julgamento do operador.
O LaserCheck elimina essa lacuna medindo a peça durante sua conformação. Um CNC compatível pode comparar o valor medido com o valor alvo programado e aplicar o método de correção suportado por essa máquina e controlador. Dependendo da integração, isso pode incluir um movimento adicional do pistão durante a dobra ou um valor corrigido para o próximo ciclo. O objetivo não é apenas exibir um ângulo, mas criar um processo de dobra em circuito fechado que possa reagir à variação do material.
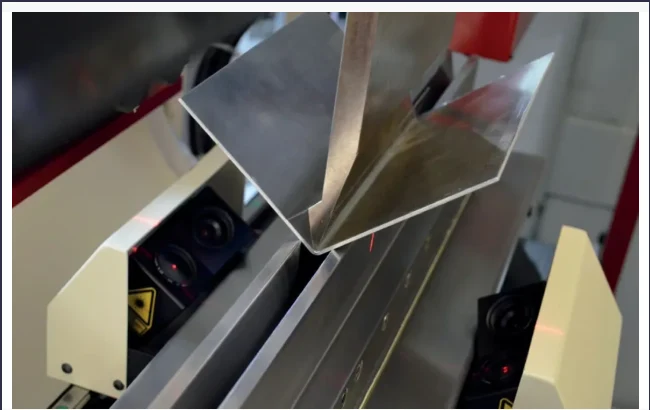
Como funciona o sistema de medição de ângulos LaserCheck
O LaserCheck utiliza triangulação a laser em conjunto com uma câmera CMOS ou CCD. Uma linha de laser é projetada na superfície da chapa e a câmera registra a posição da linha refletida. Como a relação geométrica entre o emissor de laser e o eixo da câmera é conhecida, o sistema calcula o ângulo entre cada sensor e a respectiva aba da chapa.
Dois sensores são instalados em lados opostos da ferramenta inferior. O ângulo de dobra incluído é calculado a partir dos ângulos medidos entre a chapa e a aba:
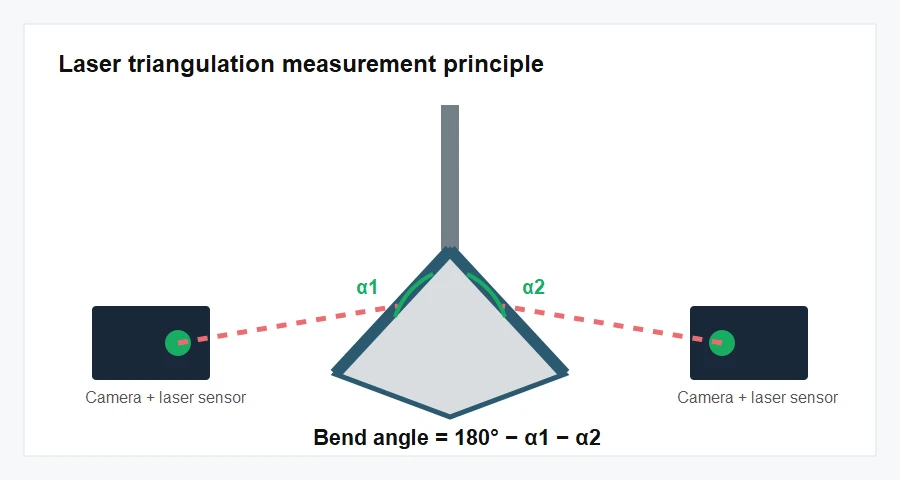
A medição é sem contato, portanto, nenhuma sonda precisa tocar o material. Dependendo do sensor selecionado, da geometria da ferramenta, da distância de montagem e da interface do controlador, o sistema pode medir ângulos de dobra de 30° a 180°. Sensores opostos também permitem comparar ambos os lados da peça e auxiliar na correção em longos comprimentos de dobra.
Medição do retorno elástico e correção em circuito fechado
O retorno elástico ocorre quando a chapa relaxa após a redução da pressão de conformação. O LaserCheck pode monitorar o ângulo durante a descompressão controlada. A medição opcional com extensômetros pode ser usada para avaliar a variação da força na estrutura da máquina e auxiliar o controle a determinar quando o material entrou na fase de retorno elástico. A correção calculada é então aplicada ao movimento subsequente do pistão ou ao ciclo de produção.
- A máquina CNC move o pistão para a posição de dobra programada.
- O LaserCheck mede o ângulo real em ambos os lados da curva.
- O controle compara o ângulo medido com o valor alvo.
- A posição do pistão é corrigida para compensar o desvio detectado e o retorno elástico.
- A correção aprendida pode ser reutilizada em partes subsequentes do lote.
Competências Essenciais
- Medição sem contato, sem que uma sonda mecânica toque a folha.
- O ângulo de medição varia de 30° a 180°, dependendo do modelo e da instalação.
- Precisão do sensor de até ±0,1° para modelos de alta velocidade compatíveis.
- Operação em paralelo com dois ou quatro sensores para múltiplas posições de medição.
- Aquisição em tempo real com taxas de varredura de até 100 Hz por sensor.
- Posicionamento longitudinal motorizado opcional para diferentes estações de dobra.
- Medição do ângulo de curvatura e do retorno elástico do material em um único processo.
- Estratégias de aprendizagem da primeira flexão que reduzem a necessidade de flexões repetidas.
- Possibilidade de modernização sem a necessidade de trocar o punção ou a matriz em máquinas compatíveis.
- Interfaces para integrar dados de medição com controles CNC de prensas dobradeiras.
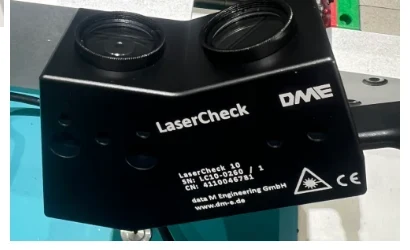
Seleção de modelos e parâmetros técnicos do LaserCheck
O modelo deve ser selecionado de acordo com a largura da matriz inferior, a altura da ferramenta inferior, a distância de trabalho necessária, o comprimento da máquina, a precisão desejada e a interface CNC. A tabela abaixo utiliza os dados técnicos atuais publicados pela Data M Engineering para as configurações Portátil, 10L, 11 e 12.
| Modelo | Largura da matriz | Altura do dado | Distância de trabalho | Faixa de ângulos | Precisão | Conexão/Cabo |
|---|---|---|---|---|---|---|
| LaserCheck portátil | V6–V60 | 55–85 ou 85–110 mm | 90–220 mm | 30°–180° | Melhor que ±0,2° | TCP/IP ou Modbus |
| LaserCheck 10L | V6–V60 | 55–85 ou 85–110 mm | 100–160 mm | 30°–180° | Melhor que ±0,2° | USB, até 5 m |
| LaserCheck 11 | V6–V100 | 55–85 ou 85–110 mm | 90–220 mm | 30°–180° | Melhor que ±0,1° | GigE, até 50 m |
| LaserCheck 12 | V6–V100 | 55–85 ou 85–110 mm | 165–380 mm | 30°–180° | Melhor que ±0,1° | GigE, até 50 m |
Nota de seleção: A referência chinesa fornecida também lista configurações anteriores ou específicas do projeto do LaserCheck 10, X e XR. A disponibilidade e as especificações dessas configurações devem ser confirmadas separadamente. A precisão final, a taxa de quadros, a faixa de matrizes, a distância de trabalho e a compatibilidade do controlador devem ser verificadas para a prensa dobradeira, as ferramentas e a interface reais antes de fazer o pedido.
Integração de controlador CNC
O LaserCheck comunica-se com o controle da prensa dobradeira para que os ângulos medidos possam ser convertidos em valores de correção automática. Os métodos de comunicação típicos incluem TCP/IP, Modbus, RS232 e EtherCAT. As implementações suportadas podem incluir Delem, ESA, Cybelec, Amada, Bystronic, Robosoft, Step Automation e outros controles que ofereçam a opção de software necessária e uma interface de comunicação aberta.
Para operação integrada, o CNC deve ser capaz de receber o ângulo medido, compará-lo com o alvo programado e comandar a função de correção suportada pela máquina. Portanto, o modelo do controlador, a versão do software, as portas de comunicação disponíveis, a lógica de segurança da máquina e o acesso ao CLP devem ser verificados antes do início da modernização.
As configurações atuais das máquinas CNC podem ser consultadas em Máquina de prensa dobradeira CNC página. As máquinas existentes podem exigir uma avaliação de interface através dos recursos disponíveis. soluções de atualização de prensa dobradeira.
Opções e Requisitos de Instalação
O LaserCheck pode ser fornecido como um sistema de sensor fixo ou como um pacote portátil de adaptação. Componentes opcionais expandem a faixa de medição, suportam a detecção de retorno elástico e permitem que o par de sensores se mova entre diferentes posições de medição.
Configuração de adaptação portátil
O LaserCheck Portable combina os componentes de medição em uma unidade móvel para prensas dobradeiras compatíveis com larguras de matriz de V6 a V60. É indicado para máquinas com largura de até aproximadamente 3 m, utilizando controles Delem, ESA ou Cybelec compatíveis. A montagem magnética e a configuração pré-calibrada e totalmente cabeada simplificam a instalação de adaptação sem a necessidade de alterações no punção ou na matriz.

Opções disponíveis
- Sensor de extensômetro e amplificador para avaliação da força de retorno elástico.
- Ajuste longitudinal motorizado para múltiplas estações de medição.
- Extensor de alcance WRE para larguras maiores da matriz inferior.
- Extensor de alcance DRE para aumentar a altura da ferramenta.
- Configurações de sensores de longo alcance para prensas dobradeiras de grande porte.
- Configurações com dois ou quatro sensores para posições de correção independentes.
Condições de Instalação de Referência
- Mantenha pelo menos 20 mm de borda útil da chapa na área de medição.
- Ajuste a distância de trabalho entre o sensor e a folha de acordo com o modelo selecionado.
- Um ângulo de montagem típico é de 45° ±10°, sendo 45° o valor preferencial sempre que a estrutura da máquina o permitir.
- Mantenha o par de sensores opostos alinhados; a referência permite uma diferença no ângulo de montagem de aproximadamente ±1°.
- Instale o mecanismo do sensor sem pré-carregar as guias e mantenha a tolerância de posicionamento estático especificada.
- Confirme se as ferramentas, os braços de suporte, as proteções e a peça de trabalho não podem colidir com o percurso do sensor.
A seleção correta do sistema requer o modelo da prensa dobradeira, a versão do controlador e do software, as dimensões da ferramenta inferior, o comprimento da máquina, as posições de medição pretendidas, a geometria da peça e a estratégia de correção necessária. Esses dados devem ser analisados em conjunto antes da definição do modelo do sensor e do sistema de montagem.