Sistem Pengukuran Sudut Pemeriksaan Laser untuk Mesin Press Rem
Waktu rilis: 31 Juli 2026
Pengukuran Sudut Tekuk dengan Bantuan Laser dan Koreksi Otomatis
LaserCheck, yang dikembangkan oleh data M Engineering, mengukur sudut tekukan aktual selama siklus mesin press brake dan mengembalikan data pengukuran ke kontrol CNC yang kompatibel. Sistem non-kontak ini dirancang untuk mengurangi percobaan tekukan, mengkompensasi efek pegas balik material, dan meningkatkan konsistensi sudut ketika ketebalan lembaran, kekuatan luluh, arah serat, atau kondisi perkakas bervariasi.
Mengapa Koreksi Sudut Tekukan Secara Real-Time Penting?
Program mesin press brake biasanya dibuat dari data material dan perkakas nominal. Namun, dalam produksi, perbedaan kecil dalam ketebalan material, kekuatan tarik, arah pengguliran, kondisi permukaan, keausan punch dan die, serta defleksi mesin dapat mengubah sudut akhir. Inspeksi manual setelah setiap pembengkokan meningkatkan waktu siklus dan masih bergantung pada penilaian operator.
LaserCheck menutup celah ini dengan mengukur bagian tersebut saat sedang dibentuk. CNC yang kompatibel dapat membandingkan nilai yang diukur dengan target yang diprogram dan menerapkan metode koreksi yang didukung oleh mesin dan pengontrol tersebut. Tergantung pada integrasinya, ini mungkin termasuk pergerakan ram tambahan selama pembengkokan atau nilai yang dikoreksi untuk siklus berikutnya. Tujuannya bukan hanya untuk menampilkan sudut, tetapi untuk menciptakan proses pembengkokan loop tertutup yang dapat bereaksi terhadap variasi material.
Cara Kerja Sistem Pengukuran Sudut LaserCheck
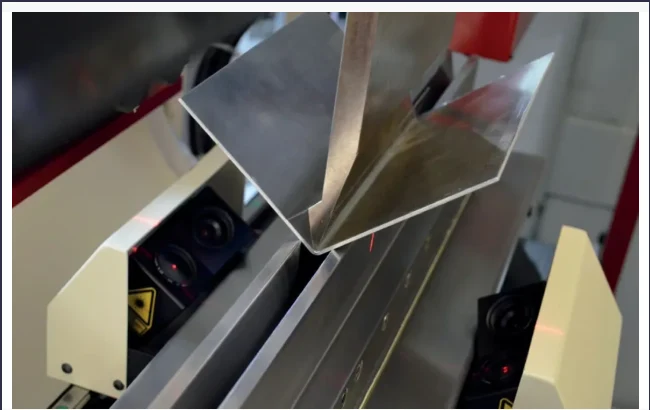
LaserCheck menggunakan triangulasi laser bersama dengan kamera CMOS atau CCD. Garis laser diproyeksikan ke permukaan lembaran dan kamera merekam posisi garis yang dipantulkan. Karena hubungan geometris antara pemancar laser dan sumbu kamera diketahui, sistem menghitung sudut antara setiap sensor dan kaki lembaran yang sesuai.
Dua sensor dipasang di sisi berlawanan dari alat bagian bawah. Sudut tekukan yang disertakan dihitung dari kedua sudut kaki lembaran yang diukur:
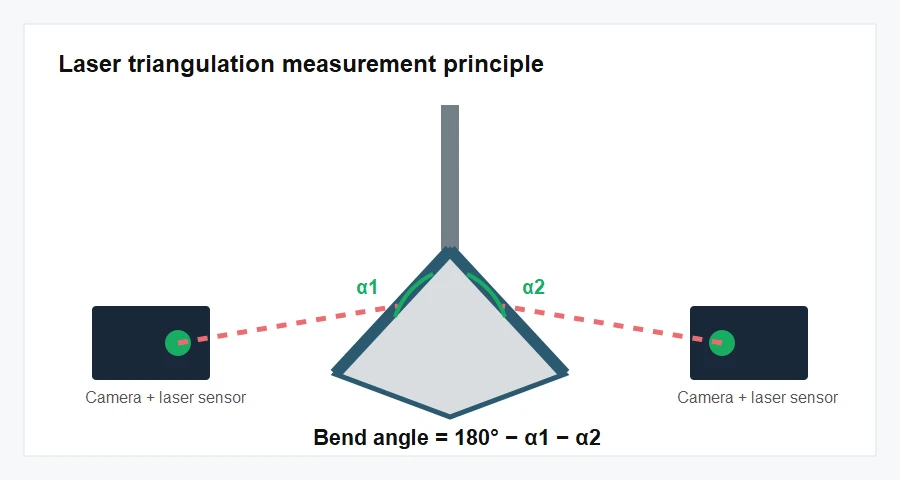
Pengukuran dilakukan tanpa kontak, sehingga tidak ada probe yang perlu menyentuh material. Tergantung pada sensor yang dipilih, geometri alat, jarak pemasangan, dan antarmuka pengontrol, sistem ini dapat mengukur sudut tekukan dari 30° hingga 180°. Sensor yang saling berhadapan juga memungkinkan untuk membandingkan kedua sisi bagian dan mendukung koreksi pada panjang tekukan yang panjang.
Pengukuran Springback dan Koreksi Loop Tertutup
Springback terjadi ketika lembaran material kembali rileks setelah tekanan pembentukan dikurangi. LaserCheck dapat memantau sudut selama dekompresi terkontrol. Pengukuran strain-gauge opsional dapat digunakan untuk mengevaluasi perubahan gaya pada rangka mesin dan membantu kontrol menentukan kapan material telah memasuki fase springback. Koreksi yang dihitung kemudian diterapkan pada pergerakan ram atau siklus produksi berikutnya.
- CNC menggerakkan ram ke posisi pembengkokan yang telah diprogram.
- LaserCheck mengukur sudut sebenarnya di kedua sisi tekukan.
- Kontrol tersebut membandingkan sudut yang diukur dengan nilai target.
- Posisi ram dikoreksi untuk mengimbangi penyimpangan dan pantulan balik yang terdeteksi.
- Koreksi yang dipelajari dapat digunakan kembali untuk bagian-bagian selanjutnya dalam batch tersebut.
Kemampuan Inti
- Pengukuran tanpa kontak tanpa probe mekanis yang menyentuh lembaran.
- Rentang pengukuran dari 30° hingga 180°, tergantung pada model dan pemasangan.
- Akurasi sensor hingga lebih baik dari ±0,1° untuk model berkecepatan tinggi yang kompatibel.
- Pengoperasian paralel dengan dua atau empat sensor untuk beberapa posisi pengukuran.
- Pengambilan data secara real-time dengan kecepatan pemindaian hingga 100 Hz per sensor.
- Pengaturan posisi memanjang bermotor opsional untuk berbagai stasiun pembengkokan.
- Pengukuran sudut tekukan dan elastisitas material dalam satu proses.
- Strategi pembelajaran tekukan pertama yang mengurangi pengulangan percobaan tekukan.
- Kemampuan retrofit tanpa mengubah punch atau die pada mesin yang didukung.
- Antarmuka untuk mengintegrasikan data pengukuran dengan kontrol CNC mesin press brake.
Pemilihan Model dan Parameter Teknis LaserCheck
Model harus dipilih sesuai dengan lebar cetakan bawah, tinggi alat bawah, jarak kerja yang dibutuhkan, panjang mesin, target akurasi, dan antarmuka CNC. Tabel di bawah ini menggunakan data teknis terkini yang diterbitkan oleh data M Engineering untuk konfigurasi Portable, 10L, 11, dan 12.
| Model | Lebar Cetakan | Tinggi Dadu | Jarak Kerja | Rentang Sudut | Ketepatan | Koneksi / Kabel |
|---|---|---|---|---|---|---|
| LaserCheck Portabel | V6–V60 | 55–85 atau 85–110 mm | 90–220 mm | 30°–180° | Lebih baik dari ±0,2° | TCP/IP atau Modbus |
| LaserCheck 10L | V6–V60 | 55–85 atau 85–110 mm | 100–160 mm | 30°–180° | Lebih baik dari ±0,2° | USB, hingga 5 m |
| LaserCheck 11 | V6–V100 | 55–85 atau 85–110 mm | 90–220 mm | 30°–180° | Lebih baik dari ±0,1° | GigE, hingga 50 m |
| LaserCheck 12 | V6–V100 | 55–85 atau 85–110 mm | 165–380 mm | 30°–180° | Lebih baik dari ±0,1° | GigE, hingga 50 m |
Catatan seleksi: Referensi berbahasa Mandarin yang disertakan juga mencantumkan konfigurasi LaserCheck 10, X, dan XR yang lebih lama atau spesifik untuk proyek tertentu. Ketersediaan dan spesifikasinya harus dikonfirmasi secara terpisah. Akurasi akhir, kecepatan bingkai, rentang cetakan, jarak kerja, dan kompatibilitas pengontrol harus diperiksa pada mesin press brake, perkakas, dan antarmuka yang sebenarnya sebelum memesan.
Integrasi Pengontrol CNC
LaserCheck berkomunikasi dengan kontrol mesin press brake sehingga sudut yang diukur dapat dikonversi menjadi nilai koreksi otomatis. Metode komunikasi yang umum meliputi TCP/IP, Modbus, RS232, dan EtherCAT. Implementasi yang didukung dapat mencakup Delem, ESA, Cybelec, Amada, Bystronic, Robosoft, Step Automation, dan kontrol lain yang menyediakan opsi perangkat lunak yang dibutuhkan dan antarmuka komunikasi terbuka.
Untuk pengoperasian terintegrasi, CNC harus mampu menerima sudut yang diukur, membandingkannya dengan target yang diprogram, dan memerintahkan fungsi koreksi yang didukung oleh mesin. Oleh karena itu, model pengontrol, versi perangkat lunak, port komunikasi yang tersedia, logika keselamatan mesin, dan akses PLC harus diperiksa sebelum pekerjaan retrofit dimulai.
Konfigurasi mesin CNC saat ini dapat ditinjau pada Mesin press brake CNC halaman. Mesin yang ada mungkin memerlukan penilaian antarmuka melalui yang tersedia. solusi peningkatan mesin press brake.
Opsi dan Persyaratan Instalasi
LaserCheck dapat dipasok sebagai sistem sensor tetap atau sebagai paket retrofit portabel. Komponen opsional memperluas rentang pengukuran, mendukung deteksi pantulan balik, dan memungkinkan pasangan sensor untuk berpindah antar posisi pengukuran yang berbeda.
Konfigurasi Retrofit Portabel
LaserCheck Portable menggabungkan komponen pengukuran dalam unit portabel untuk mesin press brake yang kompatibel dengan lebar cetakan dari V6 hingga V60. Alat ini dirancang untuk mesin dengan lebar hingga sekitar 3 m yang menggunakan kontrol Delem, ESA, atau Cybelec yang didukung. Pemasangan magnetik dan konfigurasi yang telah dikalibrasi dan terhubung sepenuhnya dapat menyederhanakan instalasi retrofit tanpa memerlukan perubahan pada punch atau cetakan.

Opsi yang Tersedia
- Sensor pengukur regangan dan penguat untuk evaluasi gaya pegas balik.
- Penyesuaian longitudinal bermotor untuk beberapa stasiun pengukuran.
- Perangkat perluasan jangkauan WRE untuk lebar cetakan bawah yang lebih besar.
- Perangkat penambah jangkauan DRE untuk meningkatkan ketinggian alat.
- Konfigurasi sensor jarak kerja panjang untuk mesin press rem besar.
- Tata letak dua sensor atau empat sensor untuk posisi koreksi independen.
Kondisi Pemasangan Referensi
- Pertahankan setidaknya 20 mm tepi lembaran yang dapat digunakan di area pengukuran.
- Atur jarak kerja sensor ke lembaran sesuai dengan model yang dipilih.
- Sudut pemasangan standar adalah 45° ±10°, dengan sudut 45° lebih disukai jika struktur mesin memungkinkan.
- Jaga agar pasangan sensor yang berlawanan tetap sejajar; referensi tersebut memungkinkan perbedaan sudut pemasangan sekitar ±1°.
- Pasang mekanisme sensor tanpa membebani pemandu terlebih dahulu dan pertahankan toleransi posisi statis yang ditentukan.
- Pastikan bahwa peralatan, lengan penyangga, pelindung, dan benda kerja tidak dapat bertabrakan dengan jalur sensor.
Pemilihan sistem yang tepat memerlukan model mesin press brake, pengontrol dan versi perangkat lunak, dimensi alat bawah, panjang mesin, posisi pengukuran yang diinginkan, geometri benda kerja, dan strategi koreksi yang dibutuhkan. Data-data ini harus ditinjau bersama sebelum model sensor dan pengaturan pemasangan diselesaikan.