Pres Frenleri için Lazer Açı Ölçüm Sistemi
Yayın tarihi: 2026-07-31
Lazer Destekli Bükme Açısı Ölçümü ve Otomatik Düzeltme
Data M Engineering tarafından geliştirilen LaserCheck, pres fren çevrimi sırasında gerçek bükme açısını ölçer ve ölçüm verilerini uyumlu bir CNC kontrol sistemine iletir. Temassız sistem, sac kalınlığı, akma dayanımı, lif yönü veya takım koşulları değiştiğinde deneme bükme işlemlerini azaltmak, malzeme geri yaylanmasını telafi etmek ve açı tutarlılığını iyileştirmek için tasarlanmıştır.
Gerçek Zamanlı Bükme Açısı Düzeltmesinin Önemi
Pres bükme programları normalde nominal malzeme ve takım verilerinden oluşturulur. Ancak üretimde, malzeme kalınlığı, çekme dayanımı, haddeleme yönü, yüzey durumu, zımba ve kalıp aşınması ve makine sapmasındaki küçük farklılıklar nihai açıyı değiştirebilir. Her bükümden sonra manuel kontrol, çevrim süresini artırır ve yine de operatörün yargısına bağlıdır.
LaserCheck, parçanın şekillendirilmesi sırasında ölçüm yaparak bu açığı kapatır. Uyumlu bir CNC makinesi, ölçülen değeri programlanmış hedefle karşılaştırabilir ve o makine ve kontrol ünitesi tarafından desteklenen düzeltme yöntemini uygulayabilir. Entegrasyona bağlı olarak, bu, bükme sırasında ek bir piston hareketi veya bir sonraki döngü için düzeltilmiş bir değer içerebilir. Amaç sadece bir açı göstermek değil, malzeme varyasyonuna tepki verebilen kapalı döngülü bir bükme işlemi oluşturmaktır.
LaserCheck Açı Ölçüm Sistemi Nasıl Çalışır?
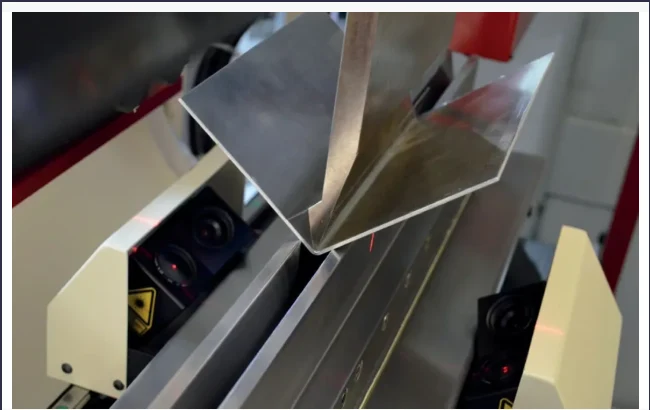
LaserCheck, lazer üçgenleme yöntemini bir CMOS veya CCD kamera ile birlikte kullanır. Lazer çizgisi levha yüzeyine yansıtılır ve kamera yansıyan çizginin konumunu kaydeder. Lazer yayıcı ile kamera ekseni arasındaki geometrik ilişki bilindiğinden, sistem her sensör ile ilgili levha kenarı arasındaki açıyı hesaplar.
Alt aletin zıt taraflarına iki sensör yerleştirilmiştir. Dahil edilen bükme açısı, ölçülen her iki sac ayağı açısından hesaplanır:
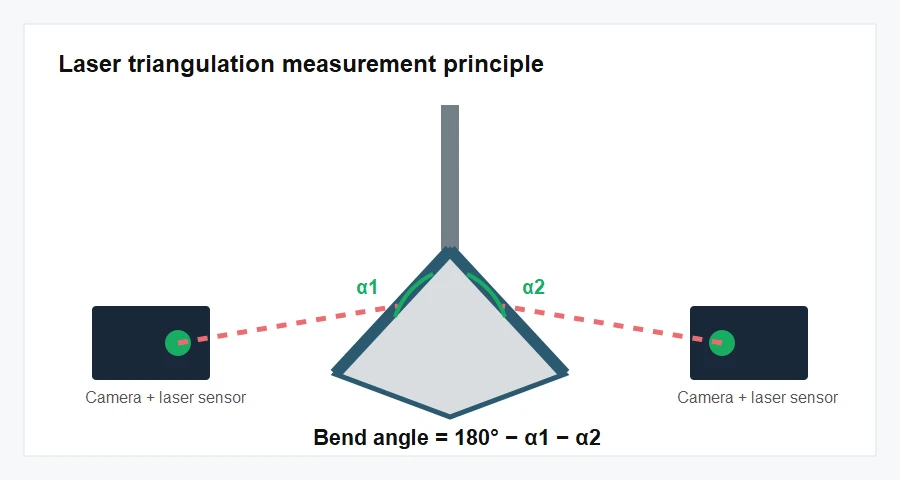
Ölçüm temassızdır, bu nedenle probun malzemeye temas etmesi gerekmez. Seçilen sensöre, takım geometrisine, montaj mesafesine ve kontrolör arayüzüne bağlı olarak, sistem 30° ile 180° arasında bükme açılarını ölçebilir. Karşıt sensörler ayrıca parçanın her iki tarafını karşılaştırmayı ve uzun bükme uzunluklarında düzeltmeyi desteklemeyi mümkün kılar.
Geri Yaylanma Ölçümü ve Kapalı Döngü Düzeltmesi
Geri yaylanma, şekillendirme basıncı azaltıldıktan sonra sacın gevşemesi durumudur. LaserCheck, kontrollü basınç düşürme sırasında açıyı izleyebilir. İsteğe bağlı gerinim ölçer ölçümü, makine çerçevesindeki kuvvet değişimini değerlendirmek ve kontrol sisteminin malzemenin geri yaylanma aşamasına ne zaman girdiğini belirlemesine yardımcı olmak için kullanılabilir. Hesaplanan düzeltme daha sonra bir sonraki piston hareketine veya üretim döngüsüne uygulanır.
- CNC, pistonu programlanmış bükme pozisyonuna hareket ettirir.
- LaserCheck, virajın her iki tarafındaki gerçek açıyı ölçer.
- Kontrol cihazı, ölçülen açıyı hedef değerle karşılaştırır.
- Algılanan sapma ve geri yaylanmayı telafi etmek için piston pozisyonu düzeltilir.
- Öğrenilen düzeltme, aynı partideki sonraki parçalar için yeniden kullanılabilir.
Temel Yetenekler
- Mekanik bir probun levhaya temas etmesine gerek kalmadan temassız ölçüm.
- Ölçüm aralığı, modele ve kurulum şekline bağlı olarak 30° ile 180° arasındadır.
- Uyumlu yüksek hızlı modellerde sensör doğruluğu ±0,1°'den daha iyidir.
- Birden fazla ölçüm noktası için iki veya dört sensörle paralel çalışma.
- Sensör başına 100 Hz'ye kadar tarama hızlarıyla gerçek zamanlı veri toplama.
- Farklı bükme istasyonları için isteğe bağlı motorlu boylamasına konumlandırma.
- Tek bir işlem içinde bükülme açısının ve malzeme geri yaylanmasının ölçülmesi.
- Tekrarlanan deneme bükme işlemlerini azaltan ilk bükme öğrenme stratejileri.
- Desteklenen makinelerde zımba veya kalıbı değiştirmeden sonradan takılabilme özelliği.
- Ölçüm verilerini pres freni CNC kontrol sistemleriyle entegre etmek için kullanılan arayüzler.
LaserCheck Model Seçimi ve Teknik Parametreler
Model, alt kalıp genişliği, alt takım yüksekliği, gerekli çalışma mesafesi, makine uzunluğu, hassasiyet hedefi ve CNC arayüzüne göre seçilmelidir. Aşağıdaki tabloda, Data M Engineering tarafından yayınlanan Taşınabilir, 10L, 11 ve 12 konfigürasyonları için güncel teknik veriler kullanılmıştır.
| Model | Kalıp Genişliği | Kalıp Yüksekliği | Çalışma Mesafesi | Açı Aralığı | Kesinlik | Bağlantı / Kablo |
|---|---|---|---|---|---|---|
| LaserCheck Taşınabilir | V6–V60 | 55–85 veya 85–110 mm | 90–220 mm | 30°–180° | ±0,2°'den daha iyi | TCP/IP veya Modbus |
| LaserCheck 10L | V6–V60 | 55–85 veya 85–110 mm | 100–160 mm | 30°–180° | ±0,2°'den daha iyi | USB, 5 metreye kadar |
| LaserCheck 11 | V6–V100 | 55–85 veya 85–110 mm | 90–220 mm | 30°–180° | ±0,1°'den daha iyi | GigE, 50 metreye kadar |
| LaserCheck 12 | V6–V100 | 55–85 veya 85–110 mm | 165–380 mm | 30°–180° | ±0,1°'den daha iyi | GigE, 50 metreye kadar |
Seçim notu: Verilen Çince referansta ayrıca daha önceki veya projeye özel LaserCheck 10, X ve XR konfigürasyonları da listelenmiştir. Bunların bulunabilirliği ve özellikleri ayrıca teyit edilmelidir. Sipariş vermeden önce, gerçek pres freni, takım ve arayüz için nihai doğruluk, kare hızı, kalıp aralığı, çalışma mesafesi ve kontrolör uyumluluğu kontrol edilmelidir.
CNC Kontrol Cihazı Entegrasyonu
LaserCheck, ölçülen açıların otomatik düzeltme değerlerine dönüştürülebilmesi için pres freni kontrol ünitesiyle iletişim kurar. Tipik iletişim yöntemleri arasında TCP/IP, Modbus, RS232 ve EtherCAT bulunur. Desteklenen uygulamalar arasında Delem, ESA, Cybelec, Amada, Bystronic, Robosoft, Step Automation ve gerekli yazılım seçeneğini ve açık iletişim arayüzünü sağlayan diğer kontrol üniteleri yer alabilir.
Entegre çalışma için, CNC'nin ölçülen açıyı alabilmesi, programlanmış hedefle karşılaştırabilmesi ve makine tarafından desteklenen düzeltme fonksiyonunu çalıştırabilmesi gerekir. Bu nedenle, iyileştirme çalışmalarına başlamadan önce kontrolör modeli, yazılım sürümü, mevcut iletişim portları, makine güvenlik mantığı ve PLC erişimi kontrol edilmelidir.
Mevcut CNC makine konfigürasyonları şu adresten incelenebilir: CNC pres bükme makinesi Mevcut makineler, mevcut olan arayüz değerlendirmesi aracılığıyla bir arayüz değerlendirmesi gerektirebilir. Pres freni yükseltme çözümleri.
Seçenekler ve Kurulum Gereksinimleri
LaserCheck, sabit sensör sistemi veya taşınabilir sonradan takılabilen bir paket olarak temin edilebilir. İsteğe bağlı bileşenler, ölçüm aralığını genişletir, geri yaylanma algılamayı destekler ve sensör çiftinin farklı ölçüm pozisyonları arasında hareket etmesine olanak tanır.
Taşınabilir Yenileme Yapılandırması
LaserCheck Portable, V6 ile V60 arası kalıp genişliklerine sahip uyumlu pres frenleri için ölçüm bileşenlerini mobil bir ünitede birleştirir. Desteklenen Delem, ESA veya Cybelec kontrol sistemlerini kullanan yaklaşık 3 metre genişliğe kadar olan makineler için tasarlanmıştır. Manyetik montaj ve önceden kalibre edilmiş, tamamen kablolu yapılandırma, zımba veya kalıpta değişiklik gerektirmeden sonradan montajı basitleştirebilir.

Mevcut Seçenekler
- Geri yaylanma kuvveti değerlendirmesi için gerinim ölçer sensörü ve yükseltici.
- Çoklu ölçüm istasyonları için motorlu boylamasına ayarlama.
- Daha geniş alt kalıp genişlikleri için WRE menzil genişletici.
- DRE alet yüksekliği uzatıcısı.
- Büyük pres frenleri için uzun çalışma mesafeli sensör konfigürasyonları.
- Bağımsız düzeltme pozisyonları için iki veya dört sensörlü düzenlemeler.
Referans Kurulum Koşulları
- Ölçüm alanında en az 20 mm kullanılabilir kağıt kenarı bırakın.
- Seçilen modele göre sensör ile kağıt arasındaki çalışma mesafesini ayarlayın.
- Tipik montaj açısı 45° ±10°'dir, makine yapısının izin verdiği durumlarda 45° tercih edilir.
- Karşıt sensör çiftini hizalı tutun; referans, yaklaşık ±1°'lik bir montaj açısı farkına izin verir.
- Sensör mekanizmasını kılavuzları önceden yüklemeden takın ve belirtilen statik konumlandırma toleransını koruyun.
- Takım, destek kolları, koruyucular ve iş parçasının sensör yoluyla çarpışmayacağından emin olun.
Doğru sistem seçimi için pres freni modeli, kontrol ünitesi ve yazılım sürümü, alt takım boyutları, makine uzunluğu, amaçlanan ölçüm pozisyonları, iş parçası geometrisi ve gerekli düzeltme stratejisi gereklidir. Sensör modeli ve montaj düzenlemesi kesinleştirilmeden önce bu veriler birlikte incelenmelidir.