Hướng dẫn uốn kim loại tấm: Quy tắc thiết kế cho các bộ phận máy ép thủy lực
Thời gian phát hành: 05/08/2026
Những yếu tố quan trọng cần xem xét khi thiết kế các bộ phận máy uốn ép
Các hướng dẫn uốn tấm kim loại này giải thích chiều dài mặt bích tối thiểu, khe hở giữa lỗ và chỗ uốn, độ giảm uốn, giới hạn uốn hình chữ Z, bán kính bên trong, các chỗ uốn nhọn, mép gấp và các hạn chế về dụng cụ cần được kiểm tra trước khi sản xuất bằng máy ép uốn. Sử dụng các bảng này làm tài liệu tham khảo thiết kế thực tế và xác nhận các giá trị cuối cùng so với vật liệu đã chọn, độ dày tấm, dụng cụ và khả năng của máy.
Chiều dài mặt bích tối thiểu
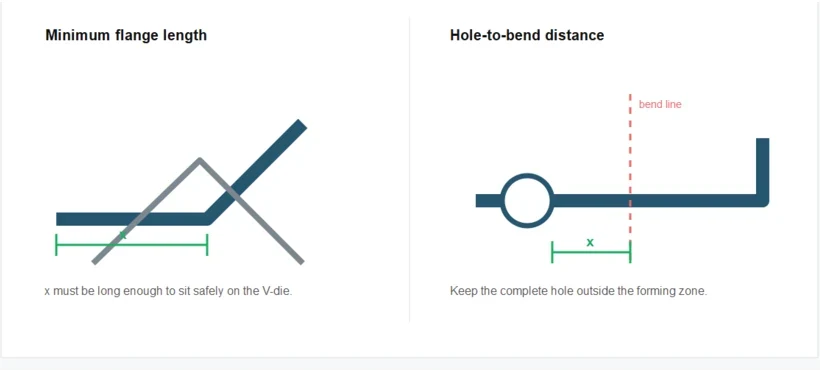
Việc chế tạo khuôn mẫu đặt ra các giới hạn kích thước tối thiểu cần được xem xét để đảm bảo có thể sản xuất được chi tiết uốn cong. Nếu mặt bích quá ngắn so với khuôn dưới cần thiết, thì không thể tạo ra được đường uốn cong theo yêu cầu. Giới hạn thực tế có thể thay đổi tùy thuộc vào hình dạng hình học của chi tiết và chiều dài đường uốn cong.
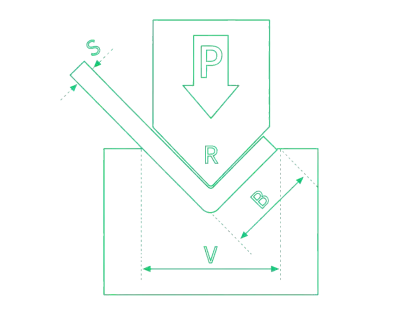
Để ước tính ban đầu lực uốn cần thiết và độ mở khuôn chữ V, hãy sử dụng... máy tính uốn phanh ép.
| Độ dày tấm (s) | x đối với Góc uốn ≥ 90° (w) | x đối với Góc uốn < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 14 mm | 22 mm |
| 4 mm | 18,5 mm | 23 mm |
| 5 mm | 24 mm | 30 mm |
| 6 mm | 30 mm | 38 mm |
| 8 mm | 38 mm | 45 mm |
| 10 mm | 45 mm | 59 mm |
| 12 mm | 59 mm | 88 mm |
| 15 mm | 88 mm |
| Độ dày tấm (s) | x đối với Góc uốn ≥ 90° (w) | x đối với Góc uốn < 90° (w) |
|---|---|---|
| 0,5 mm | 5 mm | 8 mm |
| 0,8 mm | 5 mm | 10 mm |
| 1 mm | 5,5 mm | 10 mm |
| 1,5 mm | 9 mm | 10,5 mm |
| 2 mm | 9,5 mm | 13 mm |
| 2,5 mm | 12 mm | 15,5 mm |
| 3 mm | 15,5 mm | 22 mm |
| 4 mm | 22,5 mm | 27 mm |
| 5 mm | 30 mm | 38 mm |
| 6 mm | 38 mm | 43 mm |
| 8 mm | 43 mm | 57 mm |
| 10 mm | 57 mm | 72 mm |
| 12 mm | 72 mm | |
| 15 mm | 104 mm |
Khoảng cách tối thiểu giữa các đường viền bên trong và đường uốn cong
Các lỗ hoặc đường cắt nằm quá gần đường uốn có thể bị biến dạng trong quá trình tạo hình. Do đó, cần phải duy trì khoảng cách đủ lớn.
Khoảng cách tối thiểu đến chỗ uốn cong cũng chính là chiều dài mặt bích tối thiểu được quy định ở trên. Trong sơ đồ mặt bích tối thiểu, kích thước x biểu thị khoảng cách từ đường uốn cong đến mép gần nhất của đường viền.
Nếu các lỗ hoặc đường viền phải nằm gần chỗ uốn cong vì lý do chức năng, có thể tích hợp các biện pháp giảm áp lực uốn cong vào thiết kế như mô tả trong phần tiếp theo. Sự biến dạng do khoảng hở thiết kế không đủ không thể được kiểm soát một cách đáng tin cậy.
Giảm áp uốn cong
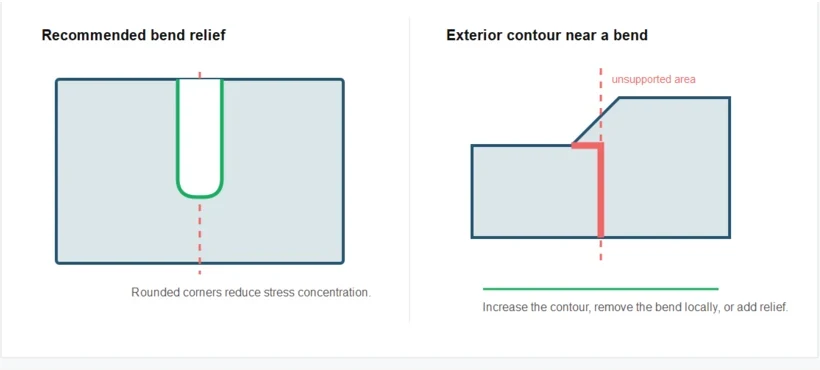
Nếu không thể duy trì khoảng cách tối thiểu từ lỗ đến chỗ uốn, có thể thêm các rãnh giảm ứng suất khi uốn để ngăn các lỗ hoặc vết cắt gần khu vực tạo hình bị biến dạng. Cần xem xét các điểm sau khi thiết kế rãnh giảm ứng suất khi uốn:
- Phải còn đủ vật liệu ở vùng uốn cong để duy trì độ ổn định cấu trúc của chi tiết.
- Các đường cắt có cạnh sắc, chẳng hạn như hình chữ nhật có góc trong hình vuông, có thể gây ra hiện tượng nứt vỡ vì vật liệu bị suy yếu cục bộ tại các góc.
- Hình dạng rãnh giảm uốn cong được ưa chuộng là một hình chữ nhật có các góc bo tròn.
Khoảng cách tối thiểu giữa các đường viền bên ngoài và đường uốn cong
Nếu một chi tiết có các mặt bích côn hoặc các đường viền bên ngoài khác gần đường uốn, thì các quy tắc áp dụng cho chiều dài mặt bích tối thiểu cũng tương tự.
Tại vị trí mà đường viền bên ngoài làm giảm chiều dài mặt bích xuống dưới chiều dài tối thiểu, vật liệu không còn được khuôn dưới đỡ hoàn toàn. Khu vực này có thể bị biến dạng trong quá trình uốn hoặc có thể không được tạo hình hoàn chỉnh.
Có ba cách để ngăn ngừa tình trạng này:
- Loại bỏ phần uốn cong ở khu vực quan trọng.
- Mở rộng khu vực quan trọng để đáp ứng yêu cầu chiều dài mặt bích tối thiểu.
- Thêm một đường cắt giảm áp để loại trừ khu vực quan trọng khỏi đường uốn.
Chiều cao uốn cong chữ Z tối thiểu
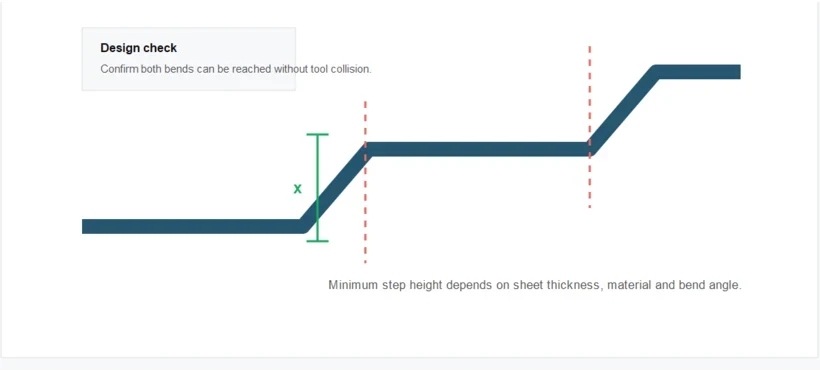
Đối với hai đoạn uốn liên tiếp tạo thành hình chữ Z, dụng cụ gia công yêu cầu chiều cao bậc tối thiểu như sau.
| Độ dày tấm (s) | x đối với Góc uốn ≥ 90° (w) | x đối với Góc uốn < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 18,5 mm |
| 1,5 mm | 12,5 mm | 19,5 mm |
| 2 mm | 15 mm | 20,5 mm |
| 2,5 mm | 20 mm | 26 mm |
| 3 mm | 24,5 mm | 35 mm |
| 4 mm | 30 mm | 35,5 mm |
| 5 mm | 36 mm | 44 mm |
| 6 mm | 46 mm | 58 mm |
| 8 mm | 59 mm | 72 mm |
| 10 mm | 70 mm | 86 mm |
| 12 mm | 98 mm | |
| 15 mm | 128 mm |
| Độ dày tấm (s) | x đối với Góc uốn ≥ 90° (w) | x đối với Góc uốn < 90° (w) |
|---|---|---|
| 1 mm | 11,5 mm | 19 mm |
| 1,5 mm | 13,5 mm | 20 mm |
| 2 mm | 18 mm | 26,5 mm |
| 2,5 mm | 24 mm | 32,5 mm |
| 3 mm | 26 mm | 36 mm |
| 4 mm | 36 mm | 53 mm |
| 5 mm | 43,5 mm | 53 mm |
| 6 mm | 53,5 mm | 63,5 mm |
| 8 mm | 65,5 mm | 78 mm |
| 10 mm | 92 mm | |
| 12 mm | 109 mm | |
| 15 mm | 181 mm |
Chiều dài mặt bích tối đa
Va chạm giữa dụng cụ và các thanh định hình chữ U
Nếu các mặt bích quá dài hoặc biên dạng chữ U được thiết kế quá hẹp, phôi có thể va chạm với dụng cụ phía trên hoặc thanh đỡ phía trên. Kích thước khả thi của biên dạng chữ U phụ thuộc vào khoảng hở giữa dụng cụ và thanh đỡ.
Đối với vật liệu có độ dày từ 6 mm trở lên, kích thước và hình dạng của chi tiết có thể yêu cầu sử dụng mũi đột thẳng thay vì mũi đột cong.
Bạn có thể xem lại các chiều dài làm việc khả dụng, cấu hình điều khiển và các tùy chọn dụng cụ trên trang web. Máy ép phanh CNC trang.
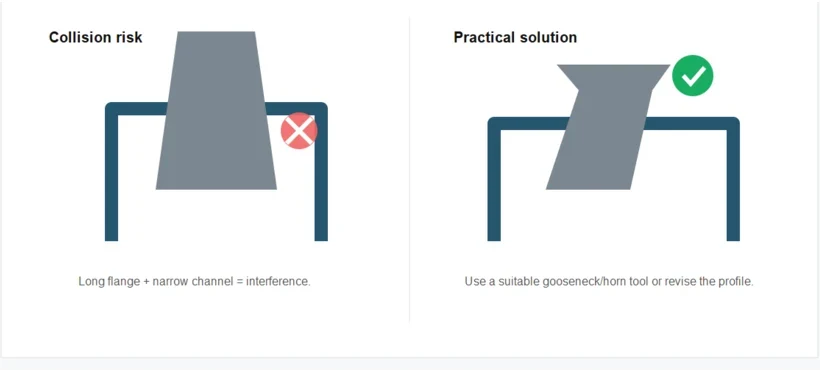
Dụng cụ sừng
Các dụng cụ có phần mở rộng hình sừng bên cho phép tạo ra các đường uốn cong ẩn trong các chi tiết khung kín. Phần uốn cong ẩn không được vượt quá 32 mm, và phải có đủ khoảng trống theo chiều dọc cho phần mở rộng hình sừng.
Bán kính uốn của máy ép thủy lực
- Các giá trị nêu trên có thể thay đổi đáng kể tùy thuộc vào công cụ được sử dụng.
- Bán kính uốn cong bên trong thu được chủ yếu được xác định bởi khuôn dưới được chọn. Bán kính đột dập thường chỉ có ảnh hưởng hạn chế.
- Bán kính uốn cong bên trong có thể thay đổi tùy thuộc vào lô vật liệu, điều kiện dụng cụ và hình dạng hình học của chi tiết.
- Trừ khi có thỏa thuận cụ thể trước khi sản xuất, bán kính mô phỏng có thể được tự động điều chỉnh đến một bán kính nằm trong phạm vi có thể đạt được như hiển thị bên dưới.

Bán kính uốn cong cho các đoạn uốn 90°
| Độ dày tấm (t) | Bán kính dụng cụ trên | Mở khuôn chữ V | Bán kính uốn cong bên trong |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Xấp xỉ 0,5-1,7 |
| 0.8 | 0.5-1 | 4-12 | Xấp xỉ 0,8-2,5 |
| 1 | 1 | 6-12 | Xấp xỉ 1.0-2.5 |
| 1.5 | 1 | 6-16 | Khoảng 1,5-3,4 |
| 2 | 1-2 | 10-20 | Khoảng 2.0-4.2 |
| 2.5 | 1-2.5 | 12-24 | Khoảng 2,5-5,0 |
| 3 | 1-3 | 16-30 | Khoảng 3.0-6.3 |
| 4 | 1-4 | 20-40 | Khoảng 4.0-8.0 |
| 5 | 1-5 | 30-50 | Khoảng 5.0-10.1 |
| 6 | 1-6 | 30-60 | Khoảng 6.0-11.8 |
| 8 | 4-8 | 50-90 | Xấp xỉ 10,2-18,1 |
| 10 | 4-10 | 70-120 | Xấp xỉ 14,0-24,2 |
| 12 | 5-10 | 80-120 | Khoảng 15,8-24,4 |
| 15 | 6-10 | 90-120 | Xấp xỉ 17,9-24,1 |
| Độ dày tấm (t) | Bán kính dụng cụ trên | Mở khuôn chữ V | Bán kính uốn cong bên trong |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Xấp xỉ 0,5-1,8 |
| 0.8 | 0.5-1 | 4-12 | Xấp xỉ 0,8-2,6 |
| 1 | 1 | 6-12 | Xấp xỉ 1.0-2.7 |
| 1.5 | 1 | 6-16 | Khoảng 1,5-3,7 |
| 2 | 1-2 | 10-20 | Khoảng 2.0-4.6 |
| 2.5 | 1-2.5 | 12-24 | Khoảng 2,5-5,7 |
| 3 | 1-3 | 16-30 | Khoảng 3.0-7.0 |
| 4 | 1-4 | 20-40 | Khoảng 4.0-9.0 |
| 5 | 1-5 | 30-50 | Khoảng 7,3-11,2 |
| 6 | 1-6 | 30-60 | Khoảng 7,2-13,6 |
| 8 | 4-8 | 50-90 | Xấp xỉ 12,2-19,9 |
| 10 | 4-10 | 70-120 | Xấp xỉ 16,1-26,6 |
| 12 | 4-10 | 80-120 | Khoảng 18,5-27,3 |
| 15 | 4-10 | 90-120 | Khoảng 21,0-27,8 |
| Độ dày tấm (t) | Bán kính dụng cụ trên | Mở khuôn chữ V | Bán kính uốn cong bên trong |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | Xấp xỉ 1,3-2,1 |
| 0.8 | 0.5-1 | 4-12 | Khoảng 1,2-3,0 |
| 1 | 1 | 6-12 | Khoảng 1,6-3,0 |
| 1.5 | 1 | 6-16 | Xấp xỉ 1,6-4,0 |
| 2 | 1-2 | 10-20 | Khoảng 2,6-5,0 |
| 2.5 | 1-2.5 | 12-24 | Khoảng 2,8-5,9 |
| 3 | 1-3 | 16-30 | Khoảng 3,8-7,5 |
| 4 | 1-4 | 20-40 | Xấp xỉ 4,6-19,6 |
| 5 | 1-5 | 30-50 | Khoảng 6,9-12,0 |
| 6 | 1-6 | 30-60 | Xấp xỉ 6,9-14,1 |
| 8 | 4-8 | 50-90 | Xấp xỉ 12,0-21,6 |
| 10 | 4-10 | 70-120 | Xấp xỉ 16,1-29,6 |
| 12 | 5-10 | 80-120 | Khoảng 21,9-29,1 |
| 15 | 6-10 | 90-120 | Khoảng 20,4-28,5 |
Góc uốn cong nhỏ hơn 90°
Các yêu cầu gia công sau đây áp dụng cho các sản phẩm uốn tấm kim loại có góc bao gồm nhỏ hơn 90°:
- Đối với tấm có độ dày lên đến 5 mm, nên sử dụng khuôn uốn có góc mở tối đa là 30°.
- Đối với tấm có độ dày từ 6 mm trở lên, nên sử dụng khuôn uốn có góc mở từ 60-80°.
- Hiện tượng nứt cấp tính có thể xảy ra ở vật liệu dày từ 3 mm trở lên, đặc biệt là ở các góc uốn nhỏ hơn.
- Các mấu uốn cong hẹp làm tăng nguy cơ bị nứt.
- Vấn đề này có thể xảy ra ở nhôm ngay cả với độ dày vật liệu thấp hơn.
| Góc uốn cong < 90° | Độ dày thép cacbon | Độ dày thép không gỉ | Độ dày nhôm |
|---|---|---|---|
| < 30° | – | – | – |
| 30-35° | Lên đến 2,0 mm | Lên đến 2,0 mm | – |
| 35-40° | Lên đến 4,0 mm | Lên đến 4,0 mm | Lên đến 2,0 mm |
| 40-45° | Lên đến 6,0 mm | Lên đến 6,0 mm | Lên đến 2,5 mm |
| 45-60° | Lên đến 8,0 mm | Lên đến 8,0 mm | Lên đến 2,5 mm |
| 60-80° | Không có giới hạn cụ thể | Không có giới hạn cụ thể | Lên đến 5,0 mm |
Đường viền mép tấm kim loại (180°)
Các yêu cầu sau đây áp dụng cho đường viền 180°:
- Độ dày vật liệu tối đa cho loại uốn này là 2 mm.
- Đường viền phải được thiết kế với khe hở 0,2 mm. Tuy nhiên, khe hở này sẽ được lấp đầy trong quá trình sản xuất.
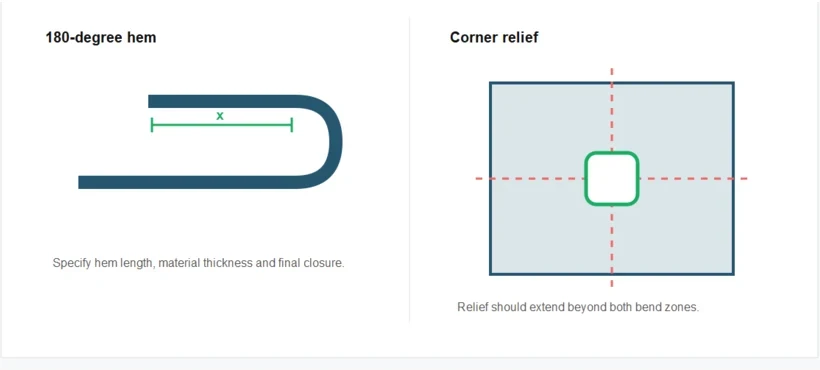
Chiều dài mép tối thiểu cho các độ dày tấm khác nhau
| Độ dày tấm (s) | x đối với Góc uốn < 90° (w) |
|---|---|
| 0,5 mm | 10 mm |
| 0,8 mm | 10 mm |
| 1 mm | 10 mm |
| 1,5 mm | 10,5 mm |
| 2 mm | 13 mm |
Chiều rộng gấu quần tối đa được giới hạn ở mức 1500 mm.
Cắt giảm độ cong của tấm kim loại
Các chi tiết được cắt bằng laser có chiều rộng tối thiểu có thể đạt được và phải được thể hiện chính xác trong tệp CAD. Các đường cắt ở cuối đoạn uốn cong nên được thiết kế như các đường giảm ứng suất khi uốn cong. Có thể thêm một phần cắt nhỏ vào bản vẽ, hoặc có thể chỉ định tùy chọn giảm ứng suất ở góc. Nếu không có khoảng cách đủ giữa các vùng uốn cong liền kề, vật liệu có thể tiếp tục bị rách dọc theo đường cắt.
Các vùng đất trũng liền kề khúc cua
Các rãnh giảm áp cạnh chỗ uốn cong phải có chiều rộng và chiều sâu tối thiểu bằng độ dày vật liệu. Phải duy trì khoảng hở đủ xung quanh chỗ uốn cong để cho phép tạo hình chính xác trong khi vẫn đảm bảo độ ổn định của chi tiết.
Phù điêu góc
Các phần giảm ứng suất ở góc phải kéo dài ít nhất 1 mm ra ngoài vùng uốn cong theo mỗi hướng. Chiều dài bổ sung này cung cấp đủ khoảng trống để tạo hình và có thể cần phải tăng lên đối với vật liệu dày hơn.
Khoảng cách tối thiểu giữa các mấu chồng lên nhau
Phải có khe hở tối thiểu 0,2 mm giữa hai mấu chồng lên nhau để đảm bảo tính toán chính xác và sản xuất đáng tin cậy.
Nếu thiết bị hiện có không đáp ứng được yêu cầu về khoảng hở dụng cụ, độ chính xác uốn hoặc mức độ tự động hóa, hãy xem xét các thiết bị có sẵn. giải pháp nâng cấp máy ép phanh trước khi thay đổi thiết kế linh kiện.