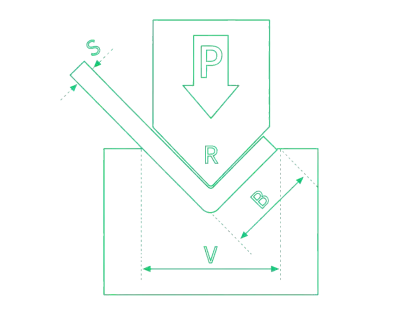
शीट मेटल बेंडिंग दिशानिर्देश: प्रेस ब्रेक पार्ट्स के लिए डिज़ाइन नियम
रिलीज की तारीख: 2026-08-05
प्रेस ब्रेक पार्ट्स के लिए प्रमुख डिजाइन संबंधी विचार
शीट मेटल बेंडिंग के ये दिशानिर्देश न्यूनतम फ्लेंज लंबाई, होल-टू-बेंड क्लीयरेंस, बेंड रिलीफ, जेड-बेंड लिमिट, आंतरिक त्रिज्या, एक्यूट बेंड, हेम और टूलिंग संबंधी प्रतिबंधों की व्याख्या करते हैं, जिनकी प्रेस ब्रेक उत्पादन से पहले जांच की जानी चाहिए। तालिकाओं को व्यावहारिक डिज़ाइन संदर्भ के रूप में उपयोग करें और चयनित सामग्री, शीट की मोटाई, टूलिंग और मशीन क्षमता के आधार पर अंतिम मानों की पुष्टि करें।.
न्यूनतम फ्लेंज लंबाई
टूलिंग द्वारा निर्धारित न्यूनतम आयामी सीमाएं यह सुनिश्चित करने के लिए आवश्यक हैं कि एक मुड़ा हुआ भाग निर्मित किया जा सके। यदि फ्लेंज आवश्यक निचले डाई के लिए बहुत छोटा है, तो निर्दिष्ट मोड़ नहीं बनाया जा सकता है। वास्तविक सीमाएं भाग की ज्यामिति और मोड़ की लंबाई के आधार पर भिन्न हो सकती हैं।.
आवश्यक बेंडिंग बल और वी-डाई ओपनिंग के प्रारंभिक अनुमान के लिए, निम्न का उपयोग करें: प्रेस ब्रेक बेंडिंग कैलकुलेटर.
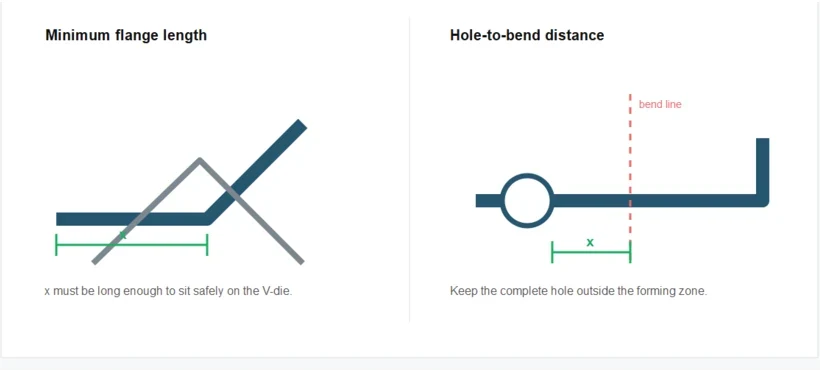
| शीट की मोटाई (सेकंड में) | x, मोड़ कोण ≥ 90° (w) के लिए | x, मोड़ कोण < 90° (w) के लिए |
|---|---|---|
| 0.5 मिमी | 5 मिमी | 8 मिमी |
| 0.8 मिमी | 5 मिमी | 10 मिमी |
| 1 मिमी | 5.5 मिमी | 10 मिमी |
| 1.5 मिमी | 9 मिमी | 10.5 मिमी |
| 2 मिमी | 9.5 मिमी | 13 मिमी |
| 2.5 मिमी | 12 मिमी | 15.5 मिमी |
| 3 मिमी | 14 मिमी | 22 मिमी |
| 4 मिमी | 18.5 मिमी | 23 मिमी |
| 5 मिमी | 24 मिमी | 30 मिमी |
| 6 मिमी | 30 मिमी | 38 मिमी |
| 8 मिमी | 38 मिमी | 45 मिमी |
| 10 मिमी | 45 मिमी | 59 मिमी |
| 12 मिमी | 59 मिमी | 88 मिमी |
| 15 मिमी | 88 मिमी |
| शीट की मोटाई (सेकंड में) | x, मोड़ कोण ≥ 90° (w) के लिए | x, मोड़ कोण < 90° (w) के लिए |
|---|---|---|
| 0.5 मिमी | 5 मिमी | 8 मिमी |
| 0.8 मिमी | 5 मिमी | 10 मिमी |
| 1 मिमी | 5.5 मिमी | 10 मिमी |
| 1.5 मिमी | 9 मिमी | 10.5 मिमी |
| 2 मिमी | 9.5 मिमी | 13 मिमी |
| 2.5 मिमी | 12 मिमी | 15.5 मिमी |
| 3 मिमी | 15.5 मिमी | 22 मिमी |
| 4 मिमी | 22.5 मिमी | 27 मिमी |
| 5 मिमी | 30 मिमी | 38 मिमी |
| 6 मिमी | 38 मिमी | 43 मिमी |
| 8 मिमी | 43 मिमी | 57 मिमी |
| 10 मिमी | 57 मिमी | 72 मिमी |
| 12 मिमी | 72 मिमी | |
| 15 मिमी | 104 मिमी |
आंतरिक समोच्च रेखाओं और मोड़ रेखा के बीच न्यूनतम दूरी
मोड़ रेखा के बहुत पास स्थित छेद या कट-आउट बनाने की प्रक्रिया के दौरान विकृति उत्पन्न कर सकते हैं। इसलिए पर्याप्त दूरी बनाए रखना आवश्यक है।.
मोड़ तक की न्यूनतम दूरी ऊपर निर्दिष्ट न्यूनतम फ्लेंज लंबाई के बराबर है। न्यूनतम फ्लेंज आरेख में, आयाम x मोड़ रेखा से आकृति के निकटतम किनारे तक की दूरी को दर्शाता है।.
यदि कार्यात्मक कारणों से मोड़ के निकट छेद या आकृतियाँ रखना आवश्यक हो, तो अगले भाग में वर्णित अनुसार डिज़ाइन में बेंड रिलीफ शामिल किए जा सकते हैं। अपर्याप्त डिज़ाइन क्लीयरेंस के कारण होने वाली विकृति को विश्वसनीय रूप से नियंत्रित नहीं किया जा सकता है।.
मोड़ राहत
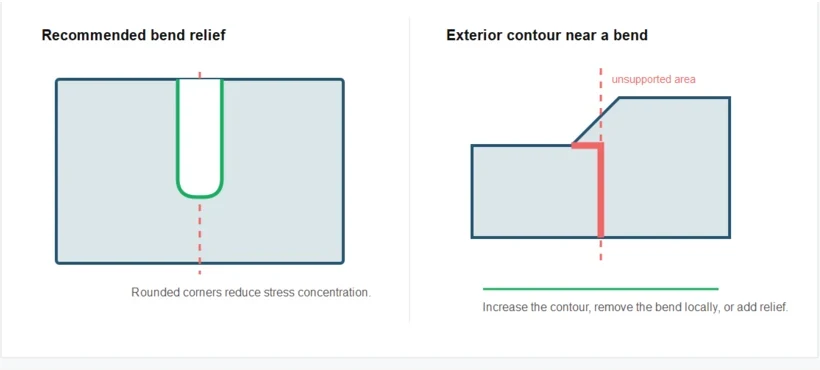
यदि न्यूनतम छेद-से-मोड़ की दूरी बनाए रखना संभव न हो, तो निर्माण क्षेत्र के पास छेदों या कट-आउट को विकृत होने से बचाने के लिए मोड़ राहतें जोड़ी जा सकती हैं। मोड़ राहतों को डिज़ाइन करते समय निम्नलिखित बिंदुओं पर विचार किया जाना चाहिए:
- भाग की संरचनात्मक स्थिरता बनाए रखने के लिए मोड़ वाले क्षेत्र में पर्याप्त सामग्री मौजूद होनी चाहिए।.
- नुकीले किनारों वाले कट-आउट, जैसे कि वर्गाकार आंतरिक कोनों वाले आयत, दरारें पैदा कर सकते हैं क्योंकि कोनों पर सामग्री स्थानीय रूप से कमजोर हो जाती है।.
- पसंदीदा बेंड-रिलीफ ज्यामिति गोल कोनों वाला एक आयताकार कट-आउट है।.
बाह्य समोच्च रेखाओं और मोड़ रेखा के बीच न्यूनतम दूरी
यदि किसी भाग में टेपर्ड फ्लैंज या बेंड लाइन के निकट अन्य बाहरी आकृतियाँ हों, तो न्यूनतम फ्लैंज लंबाई के लिए उपयोग किए जाने वाले समान नियम लागू होते हैं।.
जहां बाहरी आकृति के कारण उपलब्ध फ्लैंज की लंबाई न्यूनतम सीमा से कम हो जाती है, वहां निचली डाई द्वारा सामग्री को पूरी तरह से सहारा नहीं मिल पाता है। इस क्षेत्र में मोड़ने के दौरान विकृति आ सकती है या यह पूरी तरह से आकार नहीं ले सकता है।.
इस स्थिति से बचाव के तीन तरीके हैं:
- महत्वपूर्ण क्षेत्र से मोड़ को हटा दें।.
- न्यूनतम फ्लेंज-लंबाई की आवश्यकता को पूरा करने के लिए महत्वपूर्ण क्षेत्र का विस्तार करें।.
- मोड़ के महत्वपूर्ण हिस्से को बाहर रखने के लिए एक रिलीफ कट लगाएं।.
न्यूनतम Z-मोड़ की ऊंचाई
Z-प्रोफ़ाइल बनाने वाले दो लगातार मोड़ों के लिए, टूलिंग को निम्नलिखित न्यूनतम स्टेप ऊंचाइयों की आवश्यकता होती है।.
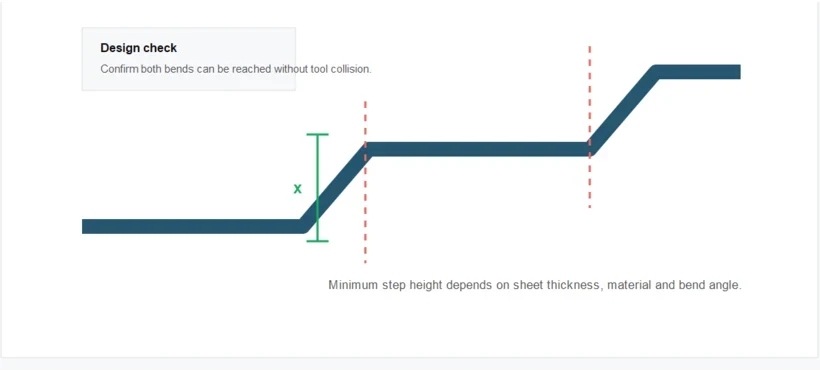
| शीट की मोटाई (सेकंड में) | x, मोड़ कोण ≥ 90° (w) के लिए | x, मोड़ कोण < 90° (w) के लिए |
|---|---|---|
| 1 मिमी | 11.5 मिमी | 18.5 मिमी |
| 1.5 मिमी | 12.5 मिमी | 19.5 मिमी |
| 2 मिमी | 15 मिमी | 20.5 मिमी |
| 2.5 मिमी | 20 मिमी | 26 मिमी |
| 3 मिमी | 24.5 मिमी | 35 मिमी |
| 4 मिमी | 30 मिमी | 35.5 मिमी |
| 5 मिमी | 36 मिमी | 44 मिमी |
| 6 मिमी | 46 मिमी | 58 मिमी |
| 8 मिमी | 59 मिमी | 72 मिमी |
| 10 मिमी | 70 मिमी | 86 मिमी |
| 12 मिमी | 98 मिमी | |
| 15 मिमी | 128 मिमी |
| शीट की मोटाई (सेकंड में) | x, मोड़ कोण ≥ 90° (w) के लिए | x, मोड़ कोण < 90° (w) के लिए |
|---|---|---|
| 1 मिमी | 11.5 मिमी | 19 मिमी |
| 1.5 मिमी | 13.5 मिमी | 20 मिमी |
| 2 मिमी | 18 मिमी | 26.5 मिमी |
| 2.5 मिमी | 24 मिमी | 32.5 मिमी |
| 3 मिमी | 26 मिमी | 36 मिमी |
| 4 मिमी | 36 मिमी | 53 मिमी |
| 5 मिमी | 43.5 मिमी | 53 मिमी |
| 6 मिमी | 53.5 मिमी | 63.5 मिमी |
| 8 मिमी | 65.5 मिमी | 78 मिमी |
| 10 मिमी | 92 मिमी | |
| 12 मिमी | 109 मिमी | |
| 15 मिमी | 181 मिमी |
अधिकतम फ्लेंज लंबाई
यू-प्रोफाइलों के साथ टूल टकराव
यदि फ्लैंज बहुत लंबे हों या डिज़ाइन किया गया यू-प्रोफ़ाइल बहुत संकरा हो, तो वर्कपीस ऊपरी टूल या ऊपरी बीम से टकरा सकता है। यू-प्रोफ़ाइल के लिए प्राप्त करने योग्य आयाम उपलब्ध टूल और बीम क्लीयरेंस पर निर्भर करते हैं।.
6 मिमी और उससे अधिक मोटाई वाली सामग्रियों के लिए, भाग के आकार और ज्यामिति के लिए गूजनेक पंच के बजाय स्ट्रेट पंच की आवश्यकता हो सकती है।.
उपलब्ध कार्यशील लंबाई, नियंत्रण विन्यास और टूलिंग विकल्पों की समीक्षा की जा सकती है। सीएनसी प्रेस ब्रेक मशीन पृष्ठ।.
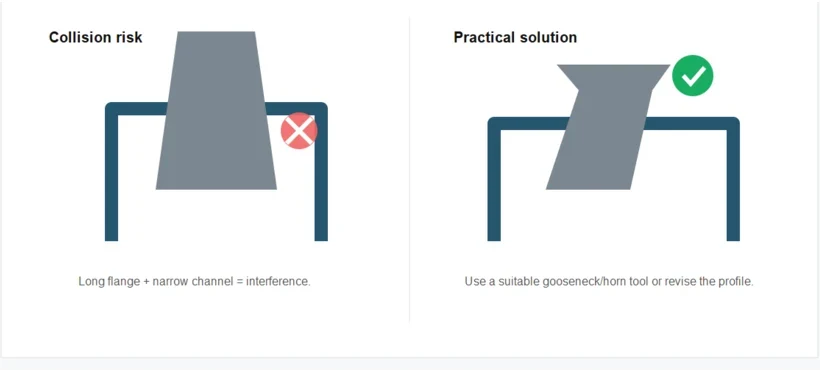
हॉर्न टूल्स
पार्श्व हॉर्न एक्सटेंशन वाले औजारों की मदद से बंद फ्रेम वाले घटकों में छिपी हुई मोड़ रेखाएं बनाना संभव है। मोड़ का छिपा हुआ भाग 32 मिमी से अधिक नहीं होना चाहिए, और हॉर्न के लिए पर्याप्त ऊर्ध्वाधर स्थान उपलब्ध कराया जाना चाहिए।.
प्रेस ब्रेक बेंड त्रिज्या
- उपयोग किए गए उपकरणों के आधार पर बताए गए मानों में काफी भिन्नता हो सकती है।.
- परिणामस्वरूप बनने वाली आंतरिक मोड़ की त्रिज्या मुख्य रूप से चयनित निचले डाई द्वारा निर्धारित होती है। पंच की त्रिज्या का आमतौर पर सीमित प्रभाव होता है।.
- आंतरिक मोड़ की त्रिज्या सामग्री की मात्रा, उपकरण की स्थिति और भाग की ज्यामिति के आधार पर भिन्न हो सकती है।.
- उत्पादन से पहले विशेष रूप से सहमति न होने पर, मॉडल की गई त्रिज्याओं को नीचे दर्शाई गई प्राप्य सीमा के भीतर एक त्रिज्या में स्वचालित रूप से समायोजित किया जा सकता है।.

90° मोड़ों के लिए मोड़ त्रिज्याएँ
| शीट की मोटाई (टी) | ऊपरी उपकरण त्रिज्या | वी-डाई ओपनिंग | आंतरिक मोड़ त्रिज्या |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | लगभग 0.5-1.7 |
| 0.8 | 0.5-1 | 4-12 | लगभग 0.8-2.5 |
| 1 | 1 | 6-12 | लगभग 1.0-2.5 |
| 1.5 | 1 | 6-16 | लगभग 1.5-3.4 |
| 2 | 1-2 | 10-20 | लगभग 2.0-4.2 |
| 2.5 | 1-2.5 | 12-24 | लगभग 2.5-5.0 |
| 3 | 1-3 | 16-30 | लगभग 3.0-6.3 |
| 4 | 1-4 | 20-40 | लगभग 4.0-8.0 |
| 5 | 1-5 | 30-50 | लगभग 5.0-10.1 |
| 6 | 1-6 | 30-60 | लगभग 6.0-11.8 |
| 8 | 4-8 | 50-90 | लगभग 10.2-18.1 |
| 10 | 4-10 | 70-120 | लगभग 14.0-24.2 |
| 12 | 5-10 | 80-120 | लगभग 15.8-24.4 |
| 15 | 6-10 | 90-120 | लगभग 17.9-24.1 |
| शीट की मोटाई (टी) | ऊपरी उपकरण त्रिज्या | वी-डाई ओपनिंग | आंतरिक मोड़ त्रिज्या |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | लगभग 0.5-1.8 |
| 0.8 | 0.5-1 | 4-12 | लगभग 0.8-2.6 |
| 1 | 1 | 6-12 | लगभग 1.0-2.7 |
| 1.5 | 1 | 6-16 | लगभग 1.5-3.7 |
| 2 | 1-2 | 10-20 | लगभग 2.0-4.6 |
| 2.5 | 1-2.5 | 12-24 | लगभग 2.5-5.7 |
| 3 | 1-3 | 16-30 | लगभग 3.0-7.0 |
| 4 | 1-4 | 20-40 | लगभग 4.0-9.0 |
| 5 | 1-5 | 30-50 | लगभग 7.3-11.2 |
| 6 | 1-6 | 30-60 | लगभग 7.2-13.6 |
| 8 | 4-8 | 50-90 | लगभग 12.2-19.9 |
| 10 | 4-10 | 70-120 | लगभग 16.1-26.6 |
| 12 | 4-10 | 80-120 | लगभग 18.5-27.3 |
| 15 | 4-10 | 90-120 | लगभग 21.0-27.8 |
| शीट की मोटाई (टी) | ऊपरी उपकरण त्रिज्या | वी-डाई ओपनिंग | आंतरिक मोड़ त्रिज्या |
|---|---|---|---|
| 0.5 | 0.5-1 | 4-8 | लगभग 1.3-2.1 |
| 0.8 | 0.5-1 | 4-12 | लगभग 1.2-3.0 |
| 1 | 1 | 6-12 | लगभग 1.6-3.0 |
| 1.5 | 1 | 6-16 | लगभग 1.6-4.0 |
| 2 | 1-2 | 10-20 | लगभग 2.6-5.0 |
| 2.5 | 1-2.5 | 12-24 | लगभग 2.8-5.9 |
| 3 | 1-3 | 16-30 | लगभग 3.8-7.5 |
| 4 | 1-4 | 20-40 | लगभग 4.6-19.6 |
| 5 | 1-5 | 30-50 | लगभग 6.9-12.0 |
| 6 | 1-6 | 30-60 | लगभग 6.9-14.1 |
| 8 | 4-8 | 50-90 | लगभग 12.0-21.6 |
| 10 | 4-10 | 70-120 | लगभग 16.1-29.6 |
| 12 | 5-10 | 80-120 | लगभग 21.9-29.1 |
| 15 | 6-10 | 90-120 | लगभग 20.4-28.5 |
90° से कम कोण पर मोड़ें
90° से कम के अंतर्विभाजित कोण वाले शीट मेटल बेंड के लिए निम्नलिखित प्रसंस्करण आवश्यकताएँ लागू होती हैं:
- 5 मिमी तक की शीट मोटाई के लिए, 30° के अधिकतम संलग्न उद्घाटन कोण वाली बेंडिंग डाई की अनुशंसा की जाती है।.
- 6 मिमी और उससे अधिक मोटाई वाली शीट के लिए, 60-80° के अंतर्विभाजित उद्घाटन कोण वाले बेंडिंग डाई का उपयोग किया जाना चाहिए।.
- 3 मिमी या उससे अधिक मोटाई वाली सामग्री में, विशेष रूप से छोटे मोड़ कोणों पर, तीव्र दरारें पड़ सकती हैं।.
- पतले मोड़ वाले टैब से दरार पड़ने का खतरा बढ़ जाता है।.
- यह समस्या एल्युमीनियम में इससे भी कम मोटाई की सामग्री पर हो सकती है।.
| मोड़ कोण < 90° | कार्बन स्टील की मोटाई | स्टेनलेस स्टील की मोटाई | एल्युमीनियम की मोटाई |
|---|---|---|---|
| < 30° | – | – | – |
| 30-35° | 2.0 मिमी तक | 2.0 मिमी तक | – |
| 35-40° | 4.0 मिमी तक | 4.0 मिमी तक | 2.0 मिमी तक |
| 40-45° | 6.0 मिमी तक | 6.0 मिमी तक | 2.5 मिमी तक |
| 45-60° | 8.0 मिमी तक | 8.0 मिमी तक | 2.5 मिमी तक |
| 60-80° | कोई निर्दिष्ट सीमा नहीं | कोई निर्दिष्ट सीमा नहीं | 5.0 मिमी तक |
शीट मेटल हेम (180°)
180° हेम के लिए निम्नलिखित आवश्यकताएँ लागू होती हैं:
- इस प्रकार के मोड़ के लिए सामग्री की अधिकतम मोटाई 2 मिमी है।.
- हेम को 0.2 मिमी के अंतराल के साथ डिजाइन किया जाना चाहिए। हालांकि, निर्माण प्रक्रिया के दौरान यह अंतराल बंद हो जाएगा।.
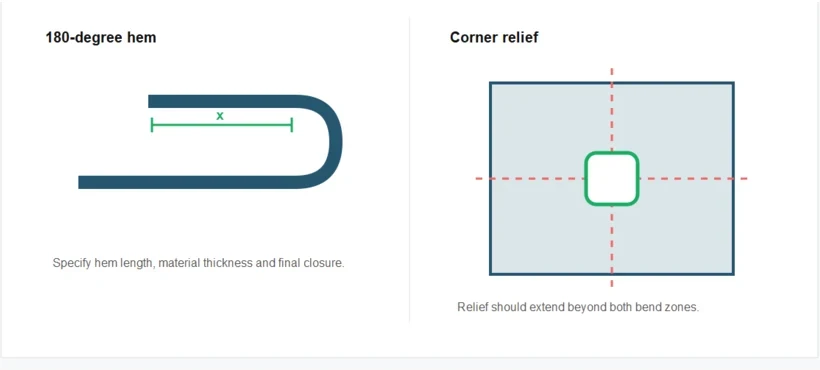
विभिन्न शीट मोटाई के लिए न्यूनतम हेम लंबाई
| शीट की मोटाई (सेकंड में) | x, मोड़ कोण < 90° (w) के लिए |
|---|---|
| 0.5 मिमी | 10 मिमी |
| 0.8 मिमी | 10 मिमी |
| 1 मिमी | 10 मिमी |
| 1.5 मिमी | 10.5 मिमी |
| 2 मिमी | 13 मिमी |
हेम की अधिकतम चौड़ाई 1500 मिमी तक सीमित है।.
शीट मेटल बेंड रिलीफ कट्स
लेजर-कट संरचनाओं की न्यूनतम चौड़ाई निर्धारित होती है और उन्हें CAD फ़ाइल में सही ढंग से दर्शाया जाना चाहिए। मोड़ के अंत में कट लाइनों को बेंड रिलीफ के रूप में डिज़ाइन किया जाना चाहिए। ड्राइंग में एक छोटा कट-आउट जोड़ा जा सकता है, या कॉर्नर-रिलीफ विकल्प निर्दिष्ट किया जा सकता है। आसन्न मोड़ क्षेत्रों के बीच पर्याप्त दूरी न होने पर, सामग्री कट के साथ-साथ फटती रह सकती है।.
मोड़ों के निकटवर्ती राहत
मोड़ के पास बने उभारों की न्यूनतम चौड़ाई और गहराई सामग्री की मोटाई के बराबर होनी चाहिए। सटीक आकार देने और पुर्जे की स्थिरता बनाए रखने के लिए मोड़ के चारों ओर पर्याप्त जगह छोड़ी जानी चाहिए।.
कोने की राहतें
कोनों पर बनी उभरी हुई सतह प्रत्येक दिशा में मोड़ क्षेत्र से कम से कम 1 मिमी आगे तक फैली होनी चाहिए। यह अतिरिक्त लंबाई पर्याप्त आकार देने की सुविधा प्रदान करती है और मोटी सामग्री के लिए इसे बढ़ाने की आवश्यकता हो सकती है।.
ओवरलैपिंग टैब के बीच न्यूनतम दूरी
सही गणना और विश्वसनीय उत्पादन सुनिश्चित करने के लिए दो ओवरलैपिंग टैब के बीच कम से कम 0.2 मिमी का अंतराल होना आवश्यक है।.
यदि मौजूदा उपकरण आवश्यक टूलिंग क्लीयरेंस, बेंडिंग सटीकता या स्वचालन स्तर को पूरा नहीं कर सकते हैं, तो उपलब्ध विकल्पों की समीक्षा करें। प्रेस ब्रेक अपग्रेड समाधान घटक डिजाइन में बदलाव करने से पहले।.