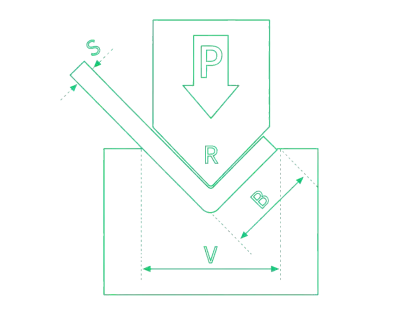
Система лазерного контроля угла наклона для листогибочных прессов
Дата выпуска: 31.07.2026
Измерение угла изгиба с помощью лазера и автоматическая коррекция
Система LaserCheck, разработанная компанией data M Engineering, измеряет фактический угол изгиба во время цикла работы листогибочного пресса и передает данные измерений на совместимый ЧПУ-контроллер. Бесконтактная система предназначена для уменьшения количества пробных изгибов, компенсации упругого восстановления материала и повышения стабильности угла при изменении толщины листа, предела текучести, направления волокон или условий обработки.
Почему важна коррекция угла поворота в реальном времени
Программы для листогибочных прессов обычно создаются на основе номинальных данных о материалах и оснастке. Однако в процессе производства небольшие различия в толщине материала, прочности на растяжение, направлении прокатки, состоянии поверхности, износе пуансонов и матриц, а также деформации станка могут изменить конечный угол. Ручная проверка после каждой гибки увеличивает время цикла и по-прежнему зависит от суждения оператора.
LaserCheck устраняет этот разрыв, измеряя деталь в процессе её формовки. Совместимый станок с ЧПУ может сравнить измеренное значение с запрограммированным целевым значением и применить метод коррекции, поддерживаемый данным станком и контроллером. В зависимости от интеграции это может включать дополнительное перемещение ползуна во время гибки или скорректированное значение для следующего цикла. Цель состоит не просто в отображении угла, а в создании замкнутого процесса гибки, способного реагировать на изменения материала.
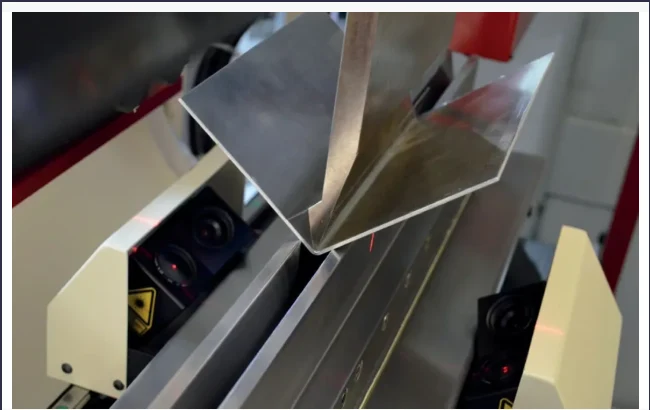
Как работает система измерения углов LaserCheck
Система LaserCheck использует лазерную триангуляцию совместно с CMOS- или CCD-камерой. Лазерная линия проецируется на поверхность листа, и камера регистрирует положение отраженной линии. Поскольку геометрическое соотношение между лазерным излучателем и осью камеры известно, система вычисляет угол между каждым датчиком и соответствующим краем листа.
Два датчика установлены на противоположных сторонах нижнего инструмента. Угол изгиба рассчитывается на основе обоих измеренных углов между листом и кромкой листа:
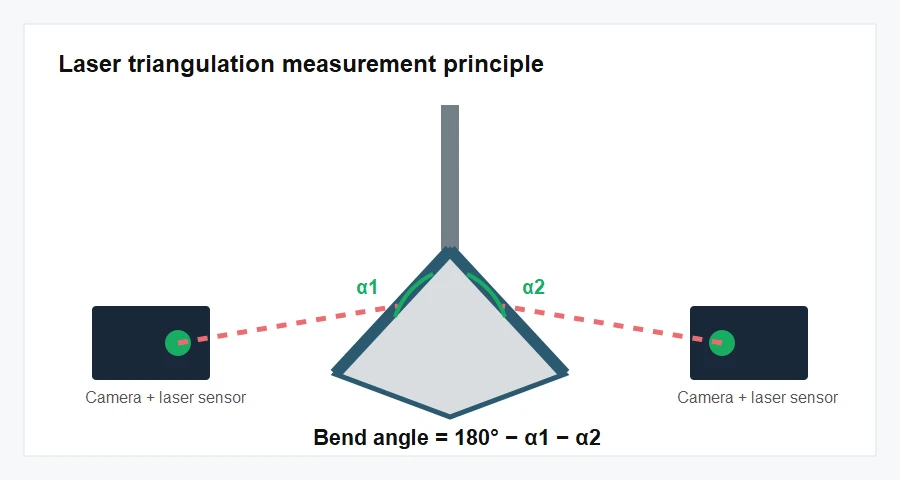
Измерение бесконтактное, поэтому ни один зонд не должен касаться материала. В зависимости от выбранного датчика, геометрии инструмента, расстояния установки и интерфейса контроллера система может измерять углы изгиба от 30° до 180°. Противоположные датчики также позволяют сравнивать обе стороны детали и поддерживать коррекцию на больших длинах изгиба.
Измерение упругого восстановления и коррекция с обратной связью.
Пружинение происходит, когда лист расслабляется после снижения давления формования. LaserCheck может контролировать угол во время контролируемого снижения давления. Дополнительное измерение с помощью тензометрических датчиков может использоваться для оценки изменения силы в раме станка и помогает системе управления определить, когда материал вошел в фазу пружинения. Затем рассчитанная коррекция применяется к следующему перемещению ползуна или производственному циклу.
- Станок с ЧПУ перемещает ползун в запрограммированное положение для гибки.
- LaserCheck измеряет фактический угол с обеих сторон изгиба.
- Система управления сравнивает измеренный угол с целевым значением.
- Положение ползуна корректируется для компенсации обнаруженного отклонения и обратного хода.
- Полученные корректировки можно повторно использовать для последующих частей партии.
Основные возможности
- Бесконтактное измерение без механического датчика, касающегося листа.
- Диапазон измерений составляет от 30° до 180°, в зависимости от модели и способа установки.
- Точность датчика достигает ±0,1° для совместимых высокоскоростных моделей.
- Параллельная работа с двумя или четырьмя датчиками для измерения в нескольких точках.
- Сбор данных в реальном времени со скоростью сканирования до 100 Гц на каждый датчик.
- Дополнительная возможность моторизованного продольного позиционирования для различных зон гибки.
- Измерение угла изгиба и упругого восстановления материала в рамках одного процесса.
- Стратегии обучения с первого раза, которые уменьшают количество повторных попыток сгибания.
- Возможность модернизации без замены пуансона или матрицы на поддерживаемых станках.
- Интерфейсы для интеграции данных измерений с системами управления ЧПУ листогибочного пресса.
Выбор модели и технические параметры LaserCheck
Выбор модели должен осуществляться с учетом ширины нижней матрицы, высоты нижнего инструмента, требуемого рабочего расстояния, длины станка, целевой точности и интерфейса ЧПУ. В таблице ниже используются актуальные технические данные, опубликованные компанией Data M Engineering для конфигураций Portable, 10L, 11 и 12.
| Модель | Ширина матрицы | Высота штампа | Рабочее расстояние | Диапазон углов | Точность | Подключение / Кабель |
|---|---|---|---|---|---|---|
| Портативный LaserCheck | V6–V60 | 55–85 или 85–110 мм | 90–220 мм | 30°–180° | Точность лучше ±0,2° | TCP/IP или Modbus |
| LaserCheck 10L | V6–V60 | 55–85 или 85–110 мм | 100–160 мм | 30°–180° | Точность лучше ±0,2° | USB, до 5 м |
| LaserCheck 11 | V6–V100 | 55–85 или 85–110 мм | 90–220 мм | 30°–180° | Точность лучше ±0,1° | Гигабитное электроснабжение, до 50 м |
| LaserCheck 12 | V6–V100 | 55–85 или 85–110 мм | 165–380 мм | 30°–180° | Точность лучше ±0,1° | Гигабитное электроснабжение, до 50 м |
Примечание по выбору: В прилагаемом китайском справочнике также перечислены более ранние или специфические для проекта конфигурации LaserCheck 10, X и XR. Их наличие и технические характеристики следует уточнять отдельно. Перед заказом необходимо проверить точность, частоту кадров, диапазон штампов, рабочее расстояние и совместимость контроллера с конкретным листогибочным прессом, оснасткой и интерфейсом.
Интеграция контроллера ЧПУ
LaserCheck взаимодействует с системой управления листогибочным прессом, позволяя преобразовывать измеренные углы в значения автоматической коррекции. Типичные методы связи включают TCP/IP, Modbus, RS232 и EtherCAT. Поддерживаемые реализации могут включать системы управления Delem, ESA, Cybelec, Amada, Bystronic, Robosoft, Step Automation и другие, предоставляющие необходимую программную опцию и открытый интерфейс связи.
Для обеспечения интегрированной работы ЧПУ должно уметь принимать измеренный угол, сравнивать его с запрограммированным целевым значением и задавать функцию коррекции, поддерживаемую станком. Поэтому перед началом работ по модернизации необходимо проверить модель контроллера, версию программного обеспечения, доступные коммуникационные порты, логику безопасности станка и доступ к ПЛК.
Текущие конфигурации станков с ЧПУ можно посмотреть на сайте. листогибочный пресс с ЧПУ На существующем оборудовании может потребоваться оценка интерфейса с помощью доступных средств. Решения по модернизации листогибочных прессов.
Варианты и требования к установке
Система LaserCheck может поставляться как в виде стационарной сенсорной системы, так и в виде портативного комплекта для модернизации. Дополнительные компоненты расширяют диапазон измерений, поддерживают обнаружение пружинящего эффекта и позволяют перемещать пару датчиков между различными положениями измерения.
Портативная конфигурация модернизации
LaserCheck Portable объединяет измерительные компоненты в мобильном блоке для совместимых листогибочных прессов с шириной штампа от V6 до V60. Он предназначен для станков шириной до 3 м, использующих поддерживаемые системы управления Delem, ESA или Cybelec. Магнитное крепление и предварительно откалиброванная, полностью подключенная конфигурация упрощают установку без необходимости изменения пуансона или штампа.

Доступные варианты
- Тензометрический датчик и усилитель для оценки силы упругого восстановления.
- Моторизованная продольная регулировка для нескольких измерительных станций.
- Расширитель диапазона WRE для более широких нижних матриц.
- Удлинитель диапазона DRE для увеличения высоты инструмента.
- Конфигурации датчиков с большим рабочим расстоянием для крупных листогибочных прессов.
- Двух- или четырехсенсорные схемы для независимой коррекции положения.
Справочные условия установки
- В зоне измерения необходимо оставить не менее 20 мм полезной ширины листа.
- Установите рабочее расстояние от датчика до листа бумаги в соответствии с выбранной моделью.
- Типичный угол установки составляет 45° ±10°, при этом предпочтительным является угол 45°, если это позволяет конструкция машины.
- Необходимо обеспечить выравнивание противоположных датчиков; эталон допускает разницу в угле установки приблизительно ±1°.
- Установите сенсорный механизм без предварительной нагрузки на направляющие и соблюдайте заданный допуск статического позиционирования.
- Убедитесь, что инструменты, опорные рычаги, защитные кожухи и заготовка не могут столкнуться с траекторией движения датчика.
Для правильного выбора системы необходимо знать модель листогибочного пресса, версию контроллера и программного обеспечения, габариты нижнего инструмента, длину станка, предполагаемые положения измерения, геометрию заготовки и необходимую стратегию коррекции. Эти данные следует проанализировать совместно, прежде чем окончательно определиться с моделью датчика и способом его крепления.