نظام قياس زاوية الفحص بالليزر لمكابس الثني
تاريخ الإصدار: 31 يوليو 2026
قياس زاوية الانحناء بمساعدة الليزر والتصحيح التلقائي
يقيس نظام LaserCheck، الذي طورته شركة data M Engineering، زاوية الانحناء الفعلية أثناء دورة مكبس الثني، ويرسل بيانات القياس إلى وحدة تحكم CNC متوافقة. صُمم هذا النظام غير التلامسي لتقليل عمليات الثني التجريبية، والتعويض عن ارتداد المادة، وتحسين ثبات الزاوية عند اختلاف سمك الصفيحة، أو مقاومة الخضوع، أو اتجاه الألياف، أو ظروف الأدوات.
لماذا يُعدّ تصحيح زاوية الانحناء في الوقت الفعلي أمراً بالغ الأهمية؟
تُصمم برامج مكابس الثني عادةً بناءً على بيانات المواد والأدوات الاسمية. مع ذلك، في الإنتاج، قد تؤدي اختلافات طفيفة في سُمك المادة، وقوة الشد، واتجاه الدرفلة، وحالة السطح، وتآكل المثقب والقالب، وانحراف الماكينة إلى تغيير الزاوية النهائية. يزيد الفحص اليدوي بعد كل عملية ثني من زمن الدورة، ويظل يعتمد على تقدير المشغل.
يُسدّ نظام LaserCheck هذه الفجوة بقياس القطعة أثناء تشكيلها. ويمكن لجهاز CNC متوافق مقارنة القيمة المقاسة بالقيمة المستهدفة المبرمجة، وتطبيق طريقة التصحيح التي يدعمها الجهاز ووحدة التحكم. وبحسب التكامل، قد يشمل ذلك حركة إضافية للمكبس أثناء الثني، أو قيمة مصححة للدورة التالية. والهدف ليس مجرد عرض الزاوية، بل إنشاء عملية ثني ذات حلقة مغلقة قادرة على الاستجابة لتغيرات المادة.
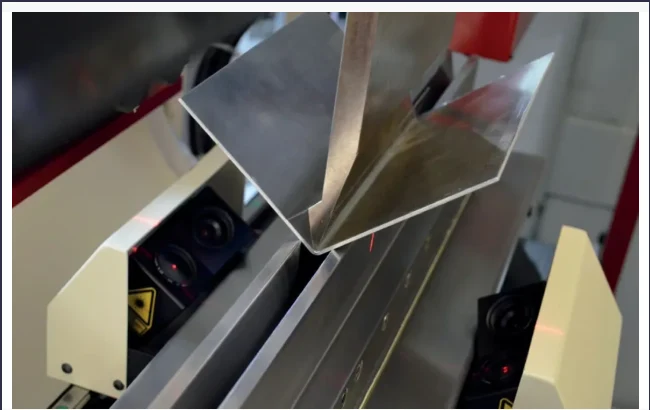
كيف يعمل نظام قياس الزاوية LaserCheck
يستخدم نظام LaserCheck تقنية التثليث الليزري مع كاميرا CMOS أو CCD. يُسقط خط ليزري على سطح الصفيحة، وتسجل الكاميرا موضع الخط المنعكس. وبما أن العلاقة الهندسية بين باعث الليزر ومحور الكاميرا معروفة، فإن النظام يحسب الزاوية بين كل مستشعر وساق الصفيحة المقابلة.
يتم تركيب مستشعرين على جانبين متقابلين من الأداة السفلية. ويتم حساب زاوية الانحناء المضمنة من زاويتي ساق الصفيحة المقاستين:
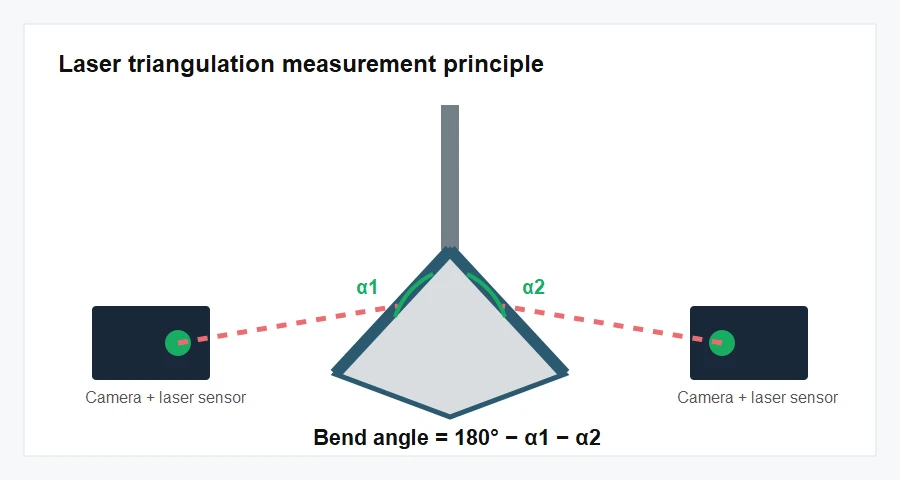
يتم القياس دون تلامس، فلا حاجة لملامسة المجس للمادة. وبحسب نوع المستشعر المُختار، وشكل الأداة، ومسافة التركيب، وواجهة وحدة التحكم، يستطيع النظام قياس زوايا الانحناء من 30° إلى 180°. كما تُمكّن المستشعرات المتقابلة من مقارنة جانبي القطعة ودعم تصحيح الانحناءات الطويلة.
قياس الارتداد وتصحيح الحلقة المغلقة
يحدث الارتداد عندما تسترخي الصفيحة بعد انخفاض ضغط التشكيل. يمكن لنظام LaserCheck مراقبة الزاوية أثناء عملية تخفيف الضغط المُتحكم بها. يُمكن استخدام قياس مقياس الإجهاد الاختياري لتقييم تغير القوة عند هيكل الماكينة، ومساعدة نظام التحكم في تحديد متى دخلت المادة مرحلة الارتداد. ثم يُطبق التصحيح المحسوب على حركة المكبس التالية أو دورة الإنتاج.
- تقوم آلة CNC بتحريك المكبس إلى موضع الانحناء المبرمج.
- يقيس جهاز LaserCheck الزاوية الفعلية على جانبي الانحناء.
- تقوم وحدة التحكم بمقارنة الزاوية المقاسة بالقيمة المستهدفة.
- يتم تصحيح موضع الكبش للتعويض عن الانحراف المكتشف والارتداد.
- يمكن إعادة استخدام التصحيح الذي تم تعلمه للأجزاء اللاحقة في الدفعة.
القدرات الأساسية
- قياس بدون تلامس دون مسبار ميكانيكي يلامس الورقة.
- يتراوح نطاق القياس من 30 درجة إلى 180 درجة، وذلك حسب الطراز والتركيب.
- دقة المستشعر تصل إلى أفضل من ±0.1 درجة للطرازات عالية السرعة المتوافقة.
- التشغيل المتوازي باستخدام مستشعرين أو أربعة مستشعرات لمواقع قياس متعددة.
- الاستحواذ في الوقت الحقيقي بمعدلات مسح تصل إلى 100 هرتز لكل مستشعر.
- نظام تحديد المواقع الطولي الآلي الاختياري لمحطات الثني المختلفة.
- قياس زاوية الانحناء وارتداد المادة ضمن عملية واحدة.
- استراتيجيات التعلم من الانحناء الأول التي تقلل من تكرار محاولات الانحناء.
- إمكانية التحديث دون تغيير أداة التثقيب أو القالب في الآلات المدعومة.
- واجهات لدمج بيانات القياس مع وحدات التحكم CNC لمكابس الثني.
اختيار طراز LaserCheck والمعايير الفنية
يجب اختيار الطراز وفقًا لعرض القالب السفلي، وارتفاع الأداة السفلية، ومسافة العمل المطلوبة، وطول الماكينة، ودقة التشغيل المستهدفة، وواجهة التحكم الرقمي بالحاسوب (CNC). يستخدم الجدول أدناه البيانات الفنية الحالية المنشورة من قِبل شركة داتا إم للهندسة للطرازات المحمولة، وطرازات 10 لتر، و11 لتر، و12 لتر.
| نموذج | عرض القالب | ارتفاع القالب | مسافة العمل | نطاق الزاوية | دقة | وصلة / كابل |
|---|---|---|---|---|---|---|
| جهاز ليزر تشيك المحمول | V6–V60 | 55-85 أو 85-110 ملم | 90-220 مم | 30°–180° | أفضل من ±0.2 درجة | بروتوكول TCP/IP أو Modbus |
| ليزر تشيك 10 لتر | V6–V60 | 55-85 أو 85-110 ملم | 100-160 مم | 30°–180° | أفضل من ±0.2 درجة | منفذ USB، يصل مداه إلى 5 أمتار |
| LaserCheck 11 | V6–V100 | 55-85 أو 85-110 ملم | 90-220 مم | 30°–180° | أفضل من ±0.1 درجة | جيجا إيثرنت، حتى 50 مترًا |
| ليزر تشيك 12 | V6–V100 | 55-85 أو 85-110 ملم | 165–380 مم | 30°–180° | أفضل من ±0.1 درجة | جيجا إيثرنت، حتى 50 مترًا |
ملاحظة الاختيار: يتضمن المرجع الصيني المرفق أيضًا قوائم بإصدارات سابقة أو خاصة بمشاريع محددة من LaserCheck 10 وX وXR. يجب التأكد من توفرها ومواصفاتها بشكل منفصل. قبل الطلب، يجب التحقق من الدقة النهائية، ومعدل الإطارات، ونطاق القالب، ومسافة العمل، وتوافق وحدة التحكم مع مكبس الثني والأدوات والواجهة الفعلية.
تكامل وحدة التحكم CNC
يتواصل نظام LaserCheck مع وحدة التحكم في مكبس الثني لتحويل الزوايا المقاسة إلى قيم تصحيح تلقائية. تشمل طرق الاتصال الشائعة TCP/IP وModbus وRS232 وEtherCAT. وتشمل التطبيقات المدعومة Delem وESA وCybelec وAmada وBystronic وRobosoft وStep Automation، بالإضافة إلى أنظمة تحكم أخرى توفر خيارات البرامج المطلوبة وواجهة اتصال مفتوحة.
لضمان التشغيل المتكامل، يجب أن يكون جهاز التحكم الرقمي بالحاسوب (CNC) قادرًا على استقبال الزاوية المقاسة، ومقارنتها بالقيمة المستهدفة المبرمجة، وإصدار أمر وظيفة التصحيح التي تدعمها الآلة. لذا، يجب التحقق من طراز وحدة التحكم، وإصدار البرنامج، ومنافذ الاتصال المتاحة، ومنطق أمان الآلة، وإمكانية الوصول إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC) قبل البدء بأعمال التحديث.
يمكن الاطلاع على إعدادات ماكينات CNC الحالية على ماكينة ثني الصفائح CNC الصفحة. قد تتطلب الأجهزة الموجودة تقييمًا للواجهة من خلال المتاح حلول ترقية فرامل الضغط.
الخيارات ومتطلبات التركيب
يمكن توفير نظام LaserCheck كنظام استشعار ثابت أو كحزمة تحديث محمولة. تعمل المكونات الاختيارية على توسيع نطاق القياس، ودعم خاصية كشف الارتداد، والسماح لزوج المستشعرات بالتحرك بين أوضاع قياس مختلفة.
تكوين التحديث المحمول
يجمع جهاز LaserCheck Portable مكونات القياس في وحدة متنقلة لماكينات ثني الصفائح المتوافقة ذات عرض القوالب من V6 إلى V60. وهو مصمم للماكينات التي يصل عرضها إلى 3 أمتار تقريبًا والتي تستخدم أنظمة تحكم Delem أو ESA أو Cybelec المدعومة. يتيح التثبيت المغناطيسي والتكوين المُعاير مسبقًا والمُجهز بالكامل بالتوصيلات الكهربائية سهولة التركيب التحديثي دون الحاجة إلى إجراء أي تغييرات على المثقب أو القالب.

الخيارات المتاحة
- مستشعر ومضخم قياس الإجهاد لتقييم قوة الارتداد.
- تعديل طولي آلي لمحطات قياس متعددة.
- موسع نطاق WRE لعرض القوالب السفلية الأكبر.
- موسع نطاق DRE لزيادة ارتفاع الأداة.
- تكوينات مستشعرات ذات مسافة عمل طويلة لمكابس الثني الكبيرة.
- تصميمات ثنائية أو رباعية المستشعرات لمواضع التصحيح المستقلة.
شروط التركيب المرجعية
- حافظ على مسافة لا تقل عن 20 مم من حافة الورقة القابلة للاستخدام في منطقة القياس.
- اضبط مسافة العمل بين المستشعر والورقة وفقًا للطراز المحدد.
- زاوية التركيب النموذجية هي 45 درجة ±10 درجة، مع تفضيل 45 درجة حيث يسمح هيكل الآلة بذلك.
- حافظ على محاذاة زوج المستشعرات المتقابلة؛ يسمح المرجع باختلاف زاوية التركيب بمقدار ±1 درجة تقريبًا.
- قم بتركيب آلية الاستشعار دون تحميل الأدلة مسبقًا، وحافظ على التفاوت المحدد في تحديد الموضع الثابت.
- تأكد من أن الأدوات وأذرع الدعم والواقيات وقطعة العمل لا يمكن أن تصطدم بمسار المستشعر.
يتطلب اختيار النظام الصحيح معرفة طراز مكبس الثني، ووحدة التحكم، وإصدار البرنامج، وأبعاد الأداة السفلية، وطول الماكينة، ومواقع القياس المقصودة، وشكل قطعة العمل، واستراتيجية التصحيح المطلوبة. ينبغي مراجعة هذه البيانات معًا قبل تحديد طراز المستشعر وترتيب تركيبه بشكل نهائي.