प्रेस ब्रेक के लिए लेजर चेक एंगल मापन प्रणाली
रिलीज की तारीख: 2026-07-31
लेजर की सहायता से बेंड एंगल का मापन और स्वचालित सुधार
डेटा एम इंजीनियरिंग द्वारा विकसित लेज़रचेक, प्रेस ब्रेक चक्र के दौरान वास्तविक बेंड कोण को मापता है और संगत सीएनसी कंट्रोल को माप डेटा वापस भेजता है। यह नॉन-कॉन्टैक्ट सिस्टम ट्रायल बेंडिंग को कम करने, सामग्री के स्प्रिंगबैक की भरपाई करने और शीट की मोटाई, यील्ड स्ट्रेंथ, ग्रेन डायरेक्शन या टूलिंग की स्थितियों में बदलाव होने पर कोण की स्थिरता को बेहतर बनाने के लिए डिज़ाइन किया गया है।.
रीयल-टाइम बेंड एंगल करेक्शन क्यों महत्वपूर्ण है?
प्रेस ब्रेक प्रोग्राम सामान्यतः नाममात्र सामग्री और टूलिंग डेटा से तैयार किए जाते हैं। हालांकि, उत्पादन में, सामग्री की मोटाई, तन्यता शक्ति, रोलिंग दिशा, सतह की स्थिति, पंच और डाई की घिसावट और मशीन के विक्षेपण में मामूली अंतर भी अंतिम कोण को बदल सकते हैं। प्रत्येक मोड़ के बाद मैन्युअल निरीक्षण से चक्र समय बढ़ जाता है और यह अभी भी ऑपरेटर के विवेक पर निर्भर करता है।.
लेज़रचेक, पार्ट के निर्माण के दौरान ही उसका माप लेकर इस कमी को दूर करता है। एक संगत सीएनसी मशीन मापे गए मान की तुलना प्रोग्राम किए गए लक्ष्य से कर सकती है और उस मशीन और कंट्रोलर द्वारा समर्थित सुधार विधि लागू कर सकती है। एकीकरण के आधार पर, इसमें बेंड के दौरान रैम की अतिरिक्त गति या अगले चक्र के लिए एक संशोधित मान शामिल हो सकता है। इसका उद्देश्य केवल कोण प्रदर्शित करना नहीं है, बल्कि एक बंद-लूप बेंडिंग प्रक्रिया बनाना है जो सामग्री में होने वाले बदलावों पर प्रतिक्रिया कर सके।.
लेज़रचेक कोण मापन प्रणाली कैसे काम करती है
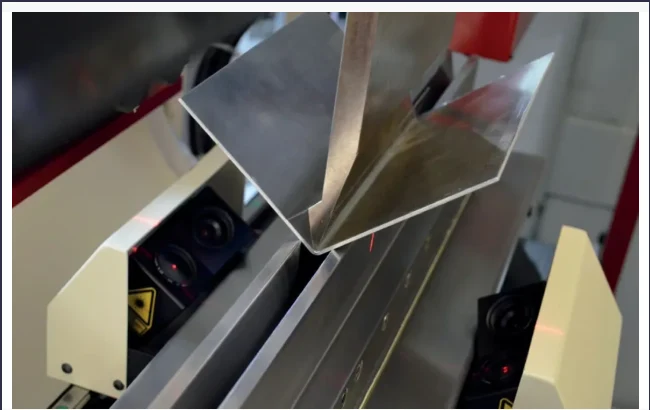
लेज़रचेक CMOS या CCD कैमरे के साथ लेज़र ट्रायंगुलेशन का उपयोग करता है। शीट की सतह पर एक लेज़र रेखा प्रक्षेपित की जाती है और कैमरा परावर्तित रेखा की स्थिति को रिकॉर्ड करता है। लेज़र उत्सर्जक और कैमरा अक्ष के बीच ज्यामितीय संबंध ज्ञात होने के कारण, सिस्टम प्रत्येक सेंसर और शीट के संबंधित किनारे के बीच का कोण ज्ञात करता है।.
निचले उपकरण के विपरीत किनारों पर दो सेंसर लगाए गए हैं। दोनों मापे गए शीट-लेग कोणों से शामिल बेंड कोण की गणना की जाती है:
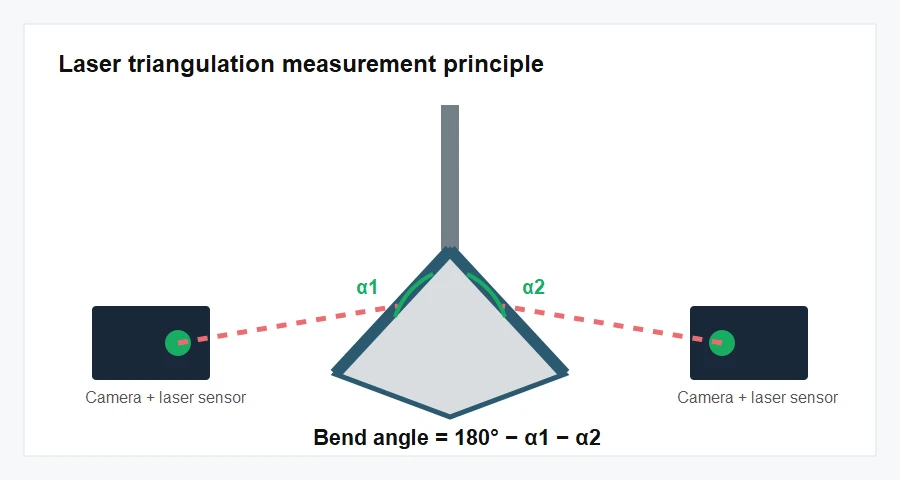
यह मापन प्रक्रिया संपर्क रहित है, इसलिए किसी भी प्रोब को सामग्री को छूने की आवश्यकता नहीं होती है। चयनित सेंसर, उपकरण की ज्यामिति, माउंटिंग दूरी और नियंत्रक इंटरफ़ेस के आधार पर, यह प्रणाली 30° से 180° तक के झुकाव कोणों को माप सकती है। विपरीत दिशा में लगे सेंसरों की सहायता से भाग के दोनों किनारों की तुलना करना और लंबी झुकाव लंबाई में सुधार करना भी संभव हो जाता है।.
स्प्रिंगबैक मापन और क्लोज्ड-लूप सुधार
दबाव कम होने के बाद शीट के शिथिल होने पर स्प्रिंगबैक की स्थिति उत्पन्न होती है। लेजरचेक नियंत्रित डीकंप्रेशन के दौरान कोण की निगरानी कर सकता है। मशीन फ्रेम पर बल परिवर्तन का मूल्यांकन करने और नियंत्रण प्रणाली को यह निर्धारित करने में सहायता करने के लिए वैकल्पिक स्ट्रेन-गेज माप का उपयोग किया जा सकता है कि सामग्री स्प्रिंगबैक चरण में कब प्रवेश कर चुकी है। गणना किया गया सुधार फिर अगले रैम मूवमेंट या उत्पादन चक्र में लागू किया जाता है।.
- सीएनसी रैम को प्रोग्राम किए गए बेंडिंग पोजीशन पर ले जाती है।.
- लेजरचेक मोड़ के दोनों ओर के वास्तविक कोण को मापता है।.
- नियंत्रण प्रणाली मापे गए कोण की तुलना लक्ष्य मान से करती है।.
- पता चले विचलन और स्प्रिंगबैक की भरपाई के लिए रैम की स्थिति को ठीक किया जाता है।.
- सीखी गई त्रुटि को बैच के बाद के भागों के लिए पुनः उपयोग किया जा सकता है।.
मुख्य क्षमताएँ
- बिना किसी यांत्रिक प्रोब के शीट को छुए संपर्क रहित माप।.
- मॉडल और इंस्टॉलेशन के आधार पर मापन सीमा 30° से 180° तक होती है।.
- संगत हाई-स्पीड मॉडलों के लिए सेंसर की सटीकता ±0.1° से भी बेहतर है।.
- कई मापन स्थितियों के लिए दो या चार सेंसरों के साथ समानांतर संचालन।.
- प्रत्येक सेंसर के लिए 100 हर्ट्ज तक की स्कैन दर के साथ वास्तविक समय में डेटा अधिग्रहण।.
- विभिन्न बेंडिंग स्टेशनों के लिए वैकल्पिक मोटरयुक्त अनुदैर्ध्य स्थिति निर्धारण।.
- एक ही प्रक्रिया के भीतर झुकाव कोण और सामग्री की स्प्रिंगबैक क्षमता का मापन।.
- पहली बार मोड़ने की सीखने की रणनीतियाँ जो बार-बार मोड़ने के प्रयास को कम करती हैं।.
- समर्थित मशीनों पर पंच या डाई को बदले बिना रेट्रोफिट करने की क्षमता।.
- प्रेस ब्रेक सीएनसी नियंत्रणों के साथ माप डेटा को एकीकृत करने के लिए इंटरफेस।.
लेजरचेक मॉडल चयन और तकनीकी पैरामीटर
लोअर-डाई की चौड़ाई, लोअर-टूल की ऊंचाई, आवश्यक कार्य दूरी, मशीन की लंबाई, सटीकता लक्ष्य और सीएनसी इंटरफ़ेस के अनुसार मॉडल का चयन किया जाना चाहिए। नीचे दी गई तालिका में पोर्टेबल, 10L, 11 और 12 कॉन्फ़िगरेशन के लिए डेटा एम इंजीनियरिंग द्वारा प्रकाशित वर्तमान तकनीकी डेटा का उपयोग किया गया है।.
| नमूना | डाई की चौड़ाई | डाई हाइट | कार्य दूरी | कोण सीमा | शुद्धता | कनेक्शन केबल |
|---|---|---|---|---|---|---|
| लेजरचेक पोर्टेबल | वी6–वी60 | 55–85 या 85–110 मिमी | 90–220 मिमी | 30°–180° | ±0.2° से बेहतर | TCP/IP या Modbus |
| लेजरचेक 10एल | वी6–वी60 | 55–85 या 85–110 मिमी | 100–160 मिमी | 30°–180° | ±0.2° से बेहतर | यूएसबी, 5 मीटर तक |
| लेजरचेक 11 | वी6–वी100 | 55–85 या 85–110 मिमी | 90–220 मिमी | 30°–180° | ±0.1° से बेहतर | गीगाबाइट, 50 मीटर तक |
| लेजरचेक 12 | वी6–वी100 | 55–85 या 85–110 मिमी | 165–380 मिमी | 30°–180° | ±0.1° से बेहतर | गीगाबाइट, 50 मीटर तक |
चयन नोट: दिए गए चीनी संदर्भ में पहले के या प्रोजेक्ट-विशिष्ट LaserCheck 10, X और XR कॉन्फ़िगरेशन भी सूचीबद्ध हैं। इनकी उपलब्धता और विशिष्टताओं की पुष्टि अलग से की जानी चाहिए। ऑर्डर देने से पहले वास्तविक प्रेस ब्रेक, टूलिंग और इंटरफ़ेस के लिए अंतिम सटीकता, फ्रेम दर, डाई रेंज, कार्य दूरी और नियंत्रक अनुकूलता की जांच अवश्य कर लें।.
सीएनसी नियंत्रक एकीकरण
LaserCheck प्रेस ब्रेक कंट्रोल के साथ संचार करता है ताकि मापे गए कोणों को स्वचालित सुधार मानों में परिवर्तित किया जा सके। संचार के सामान्य तरीकों में TCP/IP, Modbus, RS232 और EtherCAT शामिल हैं। समर्थित कार्यान्वयनों में Delem, ESA, Cybelec, Amada, Bystronic, Robosoft, Step Automation और अन्य कंट्रोल शामिल हो सकते हैं जो आवश्यक सॉफ़्टवेयर विकल्प और खुला संचार इंटरफ़ेस प्रदान करते हैं।.
एकीकृत संचालन के लिए, सीएनसी को मापा गया कोण प्राप्त करने, उसकी तुलना प्रोग्राम किए गए लक्ष्य से करने और मशीन द्वारा समर्थित सुधार फ़ंक्शन को कमांड देने में सक्षम होना चाहिए। इसलिए, रेट्रोफिट कार्य शुरू करने से पहले कंट्रोलर मॉडल, सॉफ़्टवेयर संस्करण, उपलब्ध संचार पोर्ट, मशीन सुरक्षा तर्क और पीएलसी एक्सेस की जाँच अवश्य कर लें।.
वर्तमान सीएनसी मशीन कॉन्फ़िगरेशन की समीक्षा यहां की जा सकती है। सीएनसी प्रेस ब्रेक मशीन पृष्ठ। मौजूदा मशीनों को उपलब्ध विकल्पों के माध्यम से इंटरफ़ेस मूल्यांकन की आवश्यकता हो सकती है। प्रेस ब्रेक अपग्रेड समाधान.
विकल्प और स्थापना संबंधी आवश्यकताएँ
लेज़रचेक को एक स्थिर सेंसर सिस्टम या पोर्टेबल रेट्रोफिट पैकेज के रूप में उपलब्ध कराया जा सकता है। वैकल्पिक घटक माप सीमा को बढ़ाते हैं, स्प्रिंगबैक डिटेक्शन को सपोर्ट करते हैं, और सेंसर जोड़ी को विभिन्न माप स्थितियों के बीच स्थानांतरित करने की अनुमति देते हैं।.
पोर्टेबल रेट्रोफिट कॉन्फ़िगरेशन
LaserCheck Portable एक मोबाइल यूनिट में मापन घटकों को संयोजित करता है, जो V6 से V60 तक की डाई चौड़ाई वाले संगत प्रेस ब्रेक मशीनों के लिए उपयुक्त है। यह लगभग 3 मीटर तक चौड़ी मशीनों के लिए डिज़ाइन किया गया है, जिनमें Delem, ESA या Cybelec के समर्थित नियंत्रणों का उपयोग किया जाता है। चुंबकीय माउंटिंग और पूर्व-कैलिब्रेटेड, पूर्णतः वायर्ड कॉन्फ़िगरेशन पंच या डाई में कोई परिवर्तन किए बिना रेट्रोफिट इंस्टॉलेशन को सरल बना सकते हैं।.

उपलब्ध विकल्प
- स्प्रिंगबैक बल के मूल्यांकन के लिए स्ट्रेन-गेज सेंसर और एम्पलीफायर।.
- कई मापन स्टेशनों के लिए मोटरयुक्त अनुदैर्ध्य समायोजन।.
- अधिक चौड़ाई वाले निचले डाई के लिए WRE रेंज एक्सटेंडर।.
- टूल की ऊंचाई बढ़ाने के लिए DRE रेंज एक्सटेंडर।.
- बड़े प्रेस ब्रेक के लिए लंबी कार्य दूरी वाले सेंसर विन्यास।.
- स्वतंत्र सुधार स्थितियों के लिए दो-सेंसर या चार-सेंसर लेआउट।.
स्थापना संबंधी संदर्भ शर्तें
- माप क्षेत्र में कम से कम 20 मिमी का उपयोग योग्य शीट किनारा बनाए रखें।.
- चयनित मॉडल के अनुसार सेंसर और शीट के बीच की कार्य दूरी निर्धारित करें।.
- माउंटिंग का सामान्य कोण 45° ±10° होता है, और जहां मशीन की संरचना अनुमति देती है वहां 45° कोण को प्राथमिकता दी जाती है।.
- विपरीत दिशा में स्थित सेंसरों के जोड़े को संरेखित रखें; संदर्भ लगभग ±1° के माउंटिंग कोण अंतर की अनुमति देता है।.
- गाइडों को पहले से लोड किए बिना सेंसर तंत्र को स्थापित करें और निर्दिष्ट स्थिर स्थिति सहिष्णुता को बनाए रखें।.
- सुनिश्चित करें कि उपकरण, सपोर्ट आर्म, गार्ड और वर्कपीस सेंसर के रास्ते में न टकराएं।.
सही सिस्टम चयन के लिए प्रेस ब्रेक मॉडल, कंट्रोलर और सॉफ्टवेयर संस्करण, टूल के निचले आयाम, मशीन की लंबाई, इच्छित मापन स्थान, वर्कपीस की ज्यामिति और आवश्यक सुधार रणनीति की आवश्यकता होती है। सेंसर मॉडल और माउंटिंग व्यवस्था को अंतिम रूप देने से पहले इन सभी आंकड़ों की एक साथ समीक्षा की जानी चाहिए।.