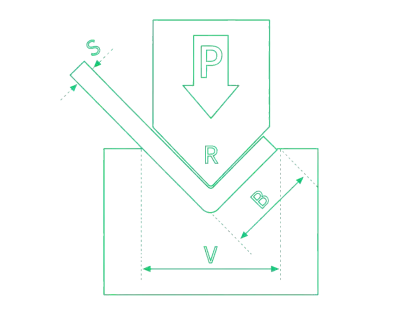
Sistema de medición de ángulo de control láser para prensas plegadoras
Fecha de lanzamiento: 31/07/2026
Medición del ángulo de flexión asistida por láser y corrección automática.
LaserCheck, desarrollado por data M Engineering, mide el ángulo de plegado real durante el ciclo de la plegadora y envía los datos de medición a un control CNC compatible. Este sistema sin contacto está diseñado para reducir las pruebas de plegado, compensar la recuperación elástica del material y mejorar la consistencia del ángulo cuando varían el espesor de la chapa, el límite elástico, la dirección de la fibra o las condiciones de la herramienta.
¿Por qué es importante la corrección del ángulo de flexión en tiempo real?
Los programas de plegado se crean normalmente a partir de datos nominales de material y herramientas. Sin embargo, en producción, pequeñas diferencias en el espesor del material, la resistencia a la tracción, la dirección de laminación, el estado de la superficie, el desgaste del punzón y la matriz, y la deflexión de la máquina pueden modificar el ángulo final. La inspección manual después de cada plegado aumenta el tiempo de ciclo y aún depende del criterio del operario.
LaserCheck soluciona este problema midiendo la pieza durante su proceso de conformado. Un CNC compatible puede comparar el valor medido con el valor objetivo programado y aplicar el método de corrección compatible con dicha máquina y controlador. Según la integración, esto puede incluir un movimiento adicional del pistón durante el doblado o un valor corregido para el siguiente ciclo. El objetivo no es simplemente mostrar un ángulo, sino crear un proceso de doblado de bucle cerrado capaz de reaccionar a las variaciones del material.
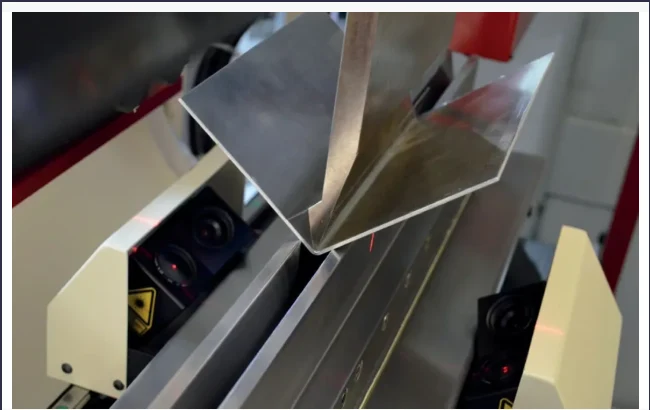
Cómo funciona el sistema de medición de ángulos LaserCheck
LaserCheck utiliza triangulación láser junto con una cámara CMOS o CCD. Se proyecta una línea láser sobre la superficie de la lámina y la cámara registra la posición de la línea reflejada. Dado que se conoce la relación geométrica entre el emisor láser y el eje de la cámara, el sistema calcula el ángulo entre cada sensor y el lado correspondiente de la lámina.
Se instalan dos sensores en lados opuestos de la herramienta inferior. El ángulo de flexión incluido se calcula a partir de ambos ángulos de las patas de la lámina medidos:
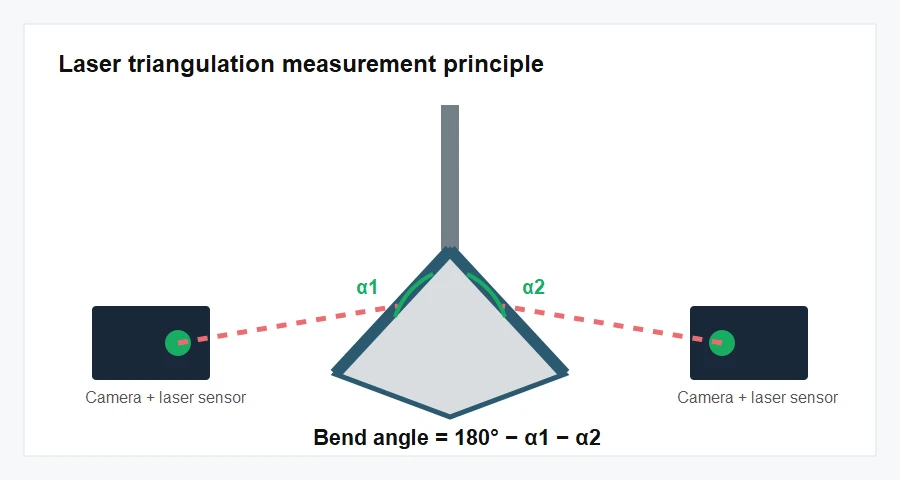
La medición es sin contacto, por lo que no es necesario que la sonda toque el material. Según el sensor seleccionado, la geometría de la herramienta, la distancia de montaje y la interfaz del controlador, el sistema puede medir ángulos de flexión de 30° a 180°. Los sensores opuestos también permiten comparar ambos lados de la pieza y facilitan la corrección en longitudes de flexión largas.
Medición de la recuperación elástica y corrección en bucle cerrado
El efecto de recuperación elástica se produce cuando la lámina se relaja tras la reducción de la presión de conformado. LaserCheck puede monitorizar el ángulo durante la descompresión controlada. Opcionalmente, se puede utilizar la medición con galgas extensométricas para evaluar el cambio de fuerza en el bastidor de la máquina y ayudar al sistema de control a determinar cuándo el material ha entrado en la fase de recuperación elástica. La corrección calculada se aplica entonces al siguiente movimiento del pistón o ciclo de producción.
- La máquina CNC mueve el pistón a la posición de plegado programada.
- LaserCheck mide el ángulo real en ambos lados de la curva.
- El control compara el ángulo medido con el valor objetivo.
- La posición del pistón se corrige para compensar la desviación detectada y el efecto de recuperación elástica.
- La corrección aprendida puede reutilizarse para las partes subsiguientes del lote.
Capacidades básicas
- Medición sin contacto, sin que una sonda mecánica toque la lámina.
- El rango de medición va de 30° a 180°, dependiendo del modelo y la instalación.
- Precisión del sensor superior a ±0,1° para modelos de alta velocidad compatibles.
- Funcionamiento en paralelo con dos o cuatro sensores para múltiples posiciones de medición.
- Adquisición en tiempo real con velocidades de escaneo de hasta 100 Hz por sensor.
- Posicionamiento longitudinal motorizado opcional para diferentes estaciones de plegado.
- Medición del ángulo de flexión y la recuperación elástica del material en un mismo proceso.
- Estrategias de aprendizaje para la primera flexión que reducen la repetición de intentos de flexión.
- Capacidad de modernización sin necesidad de cambiar el punzón o la matriz en las máquinas compatibles.
- Interfaces para integrar datos de medición con controles CNC de prensas plegadoras.
Selección de modelos y parámetros técnicos de LaserCheck
El modelo debe seleccionarse en función del ancho de la matriz inferior, la altura de la herramienta inferior, la distancia de trabajo requerida, la longitud de la máquina, el objetivo de precisión y la interfaz CNC. La tabla que aparece a continuación utiliza los datos técnicos actuales publicados por data M Engineering para las configuraciones Portable, 10L, 11 y 12.
| Modelo | Ancho de la matriz | Altura del troquel | Distancia de trabajo | Rango angular | Exactitud | Conexión / Cable |
|---|---|---|---|---|---|---|
| LaserCheck portátil | V6–V60 | 55–85 o 85–110 mm | 90–220 mm | 30°–180° | Mejor que ±0,2° | TCP/IP o Modbus |
| LaserCheck 10L | V6–V60 | 55–85 o 85–110 mm | 100–160 mm | 30°–180° | Mejor que ±0,2° | USB, hasta 5 m |
| LaserCheck 11 | V6–V100 | 55–85 o 85–110 mm | 90–220 mm | 30°–180° | Mejor que ±0,1° | GigE, hasta 50 m |
| LaserCheck 12 | V6–V100 | 55–85 o 85–110 mm | 165–380 mm | 30°–180° | Mejor que ±0,1° | GigE, hasta 50 m |
Nota de selección: La referencia china proporcionada también incluye configuraciones anteriores o específicas para proyectos de LaserCheck 10, X y XR. Su disponibilidad y especificaciones deben confirmarse por separado. Antes de realizar el pedido, es necesario verificar la precisión final, la velocidad de fotogramas, el rango de troquelado, la distancia de trabajo y la compatibilidad del controlador con la plegadora, las herramientas y la interfaz.
Integración del controlador CNC
LaserCheck se comunica con el control de la plegadora para convertir los ángulos medidos en valores de corrección automática. Los métodos de comunicación habituales incluyen TCP/IP, Modbus, RS232 y EtherCAT. Entre las implementaciones compatibles se encuentran Delem, ESA, Cybelec, Amada, Bystronic, Robosoft, Step Automation y otros sistemas de control que ofrecen la opción de software necesaria y una interfaz de comunicación abierta.
Para un funcionamiento integrado, el CNC debe poder recibir el ángulo medido, compararlo con el objetivo programado y activar la función de corrección que admite la máquina. Por lo tanto, antes de comenzar los trabajos de modernización, se deben verificar el modelo del controlador, la versión del software, los puertos de comunicación disponibles, la lógica de seguridad de la máquina y el acceso al PLC.
Las configuraciones actuales de las máquinas CNC se pueden consultar en el Máquina plegadora CNC página. Las máquinas existentes pueden requerir una evaluación de la interfaz a través de la disponible Soluciones de actualización para prensas plegadoras.
Opciones y requisitos de instalación
LaserCheck puede suministrarse como un sistema de sensores fijo o como un paquete portátil de adaptación. Los componentes opcionales amplían el rango de medición, permiten la detección de la recuperación elástica y posibilitan que el par de sensores se desplace entre diferentes posiciones de medición.
Configuración de modernización portátil
LaserCheck Portable integra los componentes de medición en una unidad móvil para plegadoras compatibles con anchos de matriz de V6 a V60. Está diseñado para máquinas de hasta aproximadamente 3 m de ancho que utilizan controles Delem, ESA o Cybelec compatibles. Su montaje magnético y una configuración precalibrada y completamente cableada simplifican la instalación en máquinas existentes sin necesidad de modificar el punzón ni la matriz.

Opciones disponibles
- Sensor de galgas extensométricas y amplificador para la evaluación de la fuerza de recuperación elástica.
- Ajuste longitudinal motorizado para múltiples estaciones de medición.
- Extensor de rango WRE para anchos de matriz inferiores mayores.
- Extensor de alcance DRE para mayor altura de la herramienta.
- Configuraciones de sensores de largo alcance para grandes prensas plegadoras.
- Configuraciones de dos o cuatro sensores para posiciones de corrección independientes.
Condiciones de instalación de referencia
- Mantenga al menos 20 mm de borde utilizable de la lámina en el área de medición.
- Ajuste la distancia de trabajo entre el sensor y la hoja según el modelo seleccionado.
- El ángulo de montaje típico es de 45° ±10°, siendo preferible 45° cuando la estructura de la máquina lo permite.
- Mantenga alineados los sensores opuestos; la referencia permite una diferencia en el ángulo de montaje de aproximadamente ±1°.
- Instale el mecanismo del sensor sin precargar las guías y mantenga la tolerancia de posicionamiento estático especificada.
- Confirme que las herramientas, los brazos de soporte, las protecciones y la pieza de trabajo no puedan colisionar con la trayectoria del sensor.
Para seleccionar el sistema adecuado, es necesario conocer el modelo de la plegadora, la versión del controlador y del software, las dimensiones de la herramienta inferior, la longitud de la máquina, las posiciones de medición previstas, la geometría de la pieza y la estrategia de corrección requerida. Estos datos deben revisarse en conjunto antes de definir el modelo del sensor y su montaje.