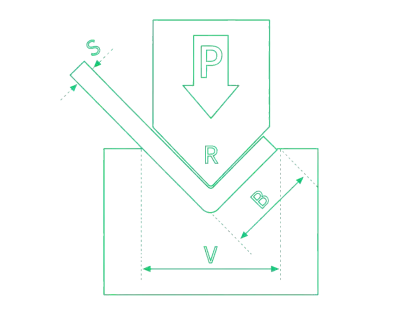
Hệ thống đo góc bằng laser cho máy uốn phanh
Thời gian phát hành: 31/07/2026
Đo góc uốn cong bằng laser và hiệu chỉnh tự động
LaserCheck, được phát triển bởi data M Engineering, đo góc uốn thực tế trong suốt chu trình ép uốn và trả về dữ liệu đo cho bộ điều khiển CNC tương thích. Hệ thống không tiếp xúc này được thiết kế để giảm thiểu việc uốn thử, bù trừ hiện tượng đàn hồi ngược của vật liệu và cải thiện tính nhất quán của góc khi độ dày tấm, giới hạn chảy, hướng thớ hoặc điều kiện dụng cụ thay đổi.
Tại sao việc hiệu chỉnh góc uốn theo thời gian thực lại quan trọng
Các chương trình uốn bằng máy ép thủy lực thường được tạo ra từ dữ liệu danh nghĩa về vật liệu và dụng cụ. Tuy nhiên, trong quá trình sản xuất, những khác biệt nhỏ về độ dày vật liệu, độ bền kéo, hướng cán, điều kiện bề mặt, độ mòn của khuôn đột và độ lệch của máy có thể làm thay đổi góc uốn cuối cùng. Việc kiểm tra thủ công sau mỗi lần uốn làm tăng thời gian chu kỳ và vẫn phụ thuộc vào phán đoán của người vận hành.
LaserCheck khắc phục nhược điểm này bằng cách đo chi tiết trong quá trình gia công. Một máy CNC tương thích có thể so sánh giá trị đo được với giá trị mục tiêu đã lập trình và áp dụng phương pháp hiệu chỉnh được hỗ trợ bởi máy và bộ điều khiển đó. Tùy thuộc vào sự tích hợp, điều này có thể bao gồm một chuyển động bổ sung của cần ép trong quá trình uốn hoặc một giá trị hiệu chỉnh cho chu kỳ tiếp theo. Mục tiêu không chỉ đơn thuần là hiển thị góc uốn, mà là tạo ra một quy trình uốn khép kín có thể phản ứng với sự thay đổi vật liệu.
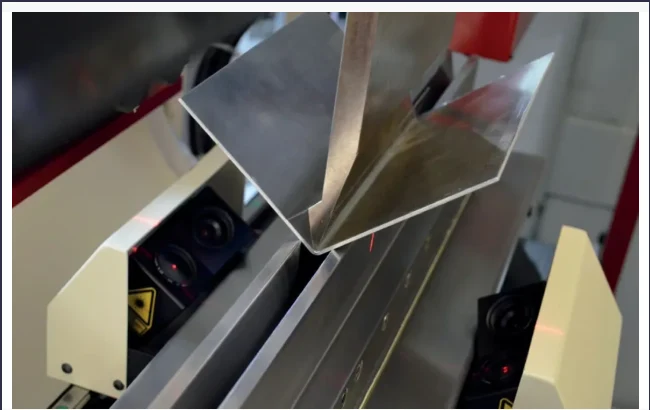
Hệ thống đo góc LaserCheck hoạt động như thế nào?
LaserCheck sử dụng phương pháp tam giác hóa bằng laser kết hợp với camera CMOS hoặc CCD. Một đường laser được chiếu lên bề mặt tấm vật liệu và camera ghi lại vị trí của đường phản xạ. Vì mối quan hệ hình học giữa nguồn phát laser và trục camera đã được biết, hệ thống sẽ tính toán góc giữa mỗi cảm biến và cạnh tấm vật liệu tương ứng.
Hai cảm biến được lắp đặt ở hai phía đối diện của dụng cụ phía dưới. Góc uốn cong được tính toán từ cả hai góc đo được giữa tấm kim loại và chân dao:
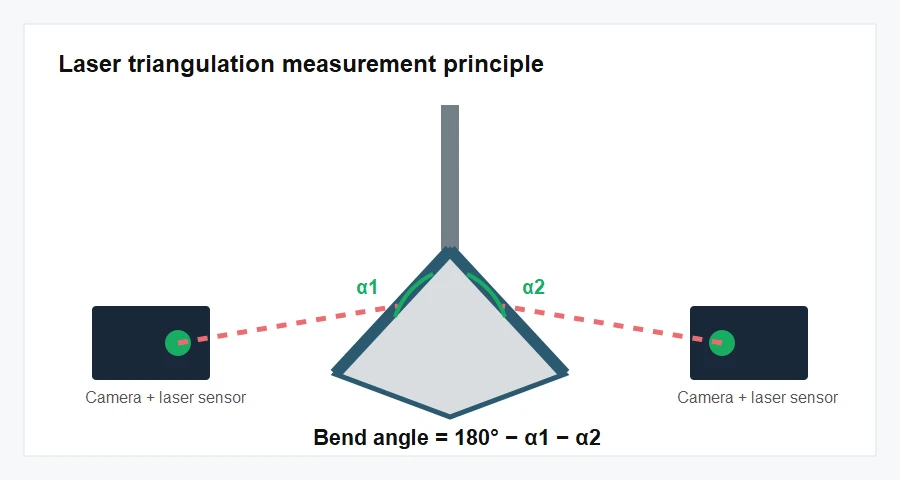
Phép đo không tiếp xúc, do đó không cần đầu dò chạm vào vật liệu. Tùy thuộc vào cảm biến được chọn, hình dạng dụng cụ, khoảng cách lắp đặt và giao diện bộ điều khiển, hệ thống có thể đo góc uốn từ 30° đến 180°. Các cảm biến đặt đối diện cũng cho phép so sánh cả hai mặt của chi tiết và hỗ trợ hiệu chỉnh trên các đoạn uốn dài.
Đo lường độ đàn hồi và hiệu chỉnh vòng kín
Hiện tượng đàn hồi ngược xảy ra khi tấm kim loại giãn ra sau khi áp suất tạo hình giảm. LaserCheck có thể theo dõi góc trong quá trình giảm áp có kiểm soát. Có thể sử dụng phép đo biến dạng tùy chọn để đánh giá sự thay đổi lực tại khung máy và giúp hệ thống điều khiển xác định khi nào vật liệu bước vào giai đoạn đàn hồi ngược. Sau đó, giá trị hiệu chỉnh được tính toán sẽ được áp dụng cho chuyển động pít tông hoặc chu kỳ sản xuất tiếp theo.
- Hệ thống CNC di chuyển cần gạt đến vị trí uốn đã được lập trình.
- LaserCheck đo góc thực tế ở cả hai phía của chỗ uốn cong.
- Bộ điều khiển so sánh góc đo được với giá trị mục tiêu.
- Vị trí của pít tông được điều chỉnh để bù lại độ lệch và hiện tượng đàn hồi đã phát hiện.
- Phương pháp sửa lỗi đã học có thể được sử dụng lại cho các phần tiếp theo trong cùng lô sản phẩm.
Năng lực cốt lõi
- Đo không tiếp xúc, không cần đầu dò cơ học chạm vào tấm vật liệu.
- Phạm vi đo từ 30° đến 180°, tùy thuộc vào kiểu máy và cách lắp đặt.
- Độ chính xác của cảm biến đạt mức tốt hơn ±0,1° đối với các mẫu tốc độ cao tương thích.
- Hoạt động song song với hai hoặc bốn cảm biến cho nhiều vị trí đo.
- Thu thập dữ liệu thời gian thực với tốc độ quét lên đến 100 Hz cho mỗi cảm biến.
- Tùy chọn định vị dọc bằng động cơ cho các trạm uốn khác nhau.
- Đo góc uốn và độ đàn hồi của vật liệu trong cùng một quy trình.
- Các chiến lược học tập uốn cong lần đầu giúp giảm thiểu việc uốn cong thử nghiệm lặp đi lặp lại.
- Khả năng nâng cấp mà không cần thay đổi khuôn đột dập trên các máy được hỗ trợ.
- Giao diện để tích hợp dữ liệu đo lường với hệ thống điều khiển CNC của máy ép phanh.
Lựa chọn mẫu LaserCheck và thông số kỹ thuật
Cần lựa chọn mô hình dựa trên chiều rộng khuôn dưới, chiều cao dụng cụ dưới, khoảng cách làm việc yêu cầu, chiều dài máy, mục tiêu độ chính xác và giao diện CNC. Bảng dưới đây sử dụng dữ liệu kỹ thuật hiện tại do Data M Engineering công bố cho các cấu hình Portable, 10L, 11 và 12.
| Người mẫu | Chiều rộng khuôn | Chiều cao khuôn | Khoảng cách làm việc | Phạm vi góc | Sự chính xác | Kết nối / Cáp |
|---|---|---|---|---|---|---|
| LaserCheck Portable | V6–V60 | 55–85 hoặc 85–110 mm | 90–220 mm | 30°–180° | Độ chính xác tốt hơn ±0,2° | TCP/IP hoặc Modbus |
| LaserCheck 10L | V6–V60 | 55–85 hoặc 85–110 mm | 100–160 mm | 30°–180° | Độ chính xác tốt hơn ±0,2° | USB, phạm vi lên đến 5 m |
| LaserCheck 11 | V6–V100 | 55–85 hoặc 85–110 mm | 90–220 mm | 30°–180° | Độ chính xác tốt hơn ±0,1° | GigE, phạm vi lên đến 50 m |
| LaserCheck 12 | V6–V100 | 55–85 hoặc 85–110 mm | 165–380 mm | 30°–180° | Độ chính xác tốt hơn ±0,1° | GigE, phạm vi lên đến 50 m |
Ghi chú lựa chọn: Tài liệu tham khảo tiếng Trung được cung cấp cũng liệt kê các cấu hình LaserCheck 10, X và XR trước đó hoặc dành riêng cho từng dự án. Tính khả dụng và thông số kỹ thuật của chúng cần được xác nhận riêng. Độ chính xác cuối cùng, tốc độ khung hình, phạm vi khuôn, khoảng cách làm việc và khả năng tương thích của bộ điều khiển phải được kiểm tra đối với máy ép phanh, dụng cụ và giao diện thực tế trước khi đặt hàng.
Tích hợp bộ điều khiển CNC
LaserCheck giao tiếp với bộ điều khiển máy ép uốn để chuyển đổi các góc đo được thành giá trị hiệu chỉnh tự động. Các phương thức giao tiếp điển hình bao gồm TCP/IP, Modbus, RS232 và EtherCAT. Các hệ thống được hỗ trợ có thể bao gồm Delem, ESA, Cybelec, Amada, Bystronic, Robosoft, Step Automation và các bộ điều khiển khác cung cấp tùy chọn phần mềm cần thiết và giao diện giao tiếp mở.
Để hoạt động tích hợp, bộ điều khiển CNC phải có khả năng nhận góc đo được, so sánh với góc mục tiêu đã lập trình và ra lệnh thực hiện chức năng hiệu chỉnh được máy hỗ trợ. Do đó, cần kiểm tra kiểu bộ điều khiển, phiên bản phần mềm, các cổng giao tiếp khả dụng, logic an toàn của máy và quyền truy cập PLC trước khi bắt đầu công việc nâng cấp.
Bạn có thể xem lại cấu hình máy CNC hiện tại trên trang web. Máy ép phanh CNC trang. Các máy móc hiện có có thể cần đánh giá giao diện thông qua các công cụ có sẵn. giải pháp nâng cấp máy ép phanh.
Các tùy chọn và yêu cầu cài đặt
LaserCheck có thể được cung cấp dưới dạng hệ thống cảm biến cố định hoặc gói nâng cấp di động. Các thành phần tùy chọn mở rộng phạm vi đo, hỗ trợ phát hiện hiện tượng đàn hồi ngược và cho phép cặp cảm biến di chuyển giữa các vị trí đo khác nhau.
Cấu hình nâng cấp di động
LaserCheck Portable kết hợp các thành phần đo lường trong một thiết bị di động dành cho các máy ép phanh tương thích với chiều rộng khuôn từ V6 đến V60. Thiết bị này được thiết kế cho các máy có chiều rộng lên đến khoảng 3 m sử dụng các bộ điều khiển Delem, ESA hoặc Cybelec được hỗ trợ. Khả năng gắn từ tính và cấu hình được hiệu chuẩn sẵn, đấu dây hoàn chỉnh giúp đơn giản hóa việc lắp đặt bổ sung mà không cần thay đổi khuôn đột hoặc khuôn dập.

Các tùy chọn có sẵn
- Cảm biến đo biến dạng và bộ khuếch đại để đánh giá lực đàn hồi.
- Điều chỉnh dọc bằng động cơ cho nhiều trạm đo.
- Bộ mở rộng phạm vi WRE dành cho các chip có chiều rộng lớn hơn ở phía dưới.
- Bộ mở rộng phạm vi DRE giúp tăng chiều cao dụng cụ.
- Cấu hình cảm biến khoảng cách làm việc dài cho máy ép phanh cỡ lớn.
- Bố trí hai hoặc bốn cảm biến cho các vị trí hiệu chỉnh độc lập.
Điều kiện lắp đặt tham khảo
- Đảm bảo có ít nhất 20 mm mép giấy có thể sử dụng được trong khu vực đo.
- Thiết lập khoảng cách làm việc giữa cảm biến và giấy theo kiểu máy đã chọn.
- Góc lắp đặt điển hình là 45° ±10°, trong đó 45° được ưu tiên nếu cấu trúc máy cho phép.
- Giữ cho cặp cảm biến đối diện thẳng hàng; giá trị tham chiếu cho phép sai lệch góc lắp đặt khoảng ±1°.
- Lắp đặt cơ cấu cảm biến mà không cần tải trước các thanh dẫn hướng và duy trì dung sai định vị tĩnh đã được chỉ định.
- Hãy đảm bảo rằng các dụng cụ, tay đỡ, tấm chắn và phôi gia công không va chạm với đường đi của cảm biến.
Việc lựa chọn hệ thống chính xác đòi hỏi phải biết kiểu máy ép phanh, bộ điều khiển và phiên bản phần mềm, kích thước dụng cụ dưới, chiều dài máy, vị trí đo dự kiến, hình dạng phôi và chiến lược hiệu chỉnh cần thiết. Tất cả các dữ liệu này cần được xem xét cùng nhau trước khi hoàn thiện kiểu cảm biến và cách bố trí lắp đặt.